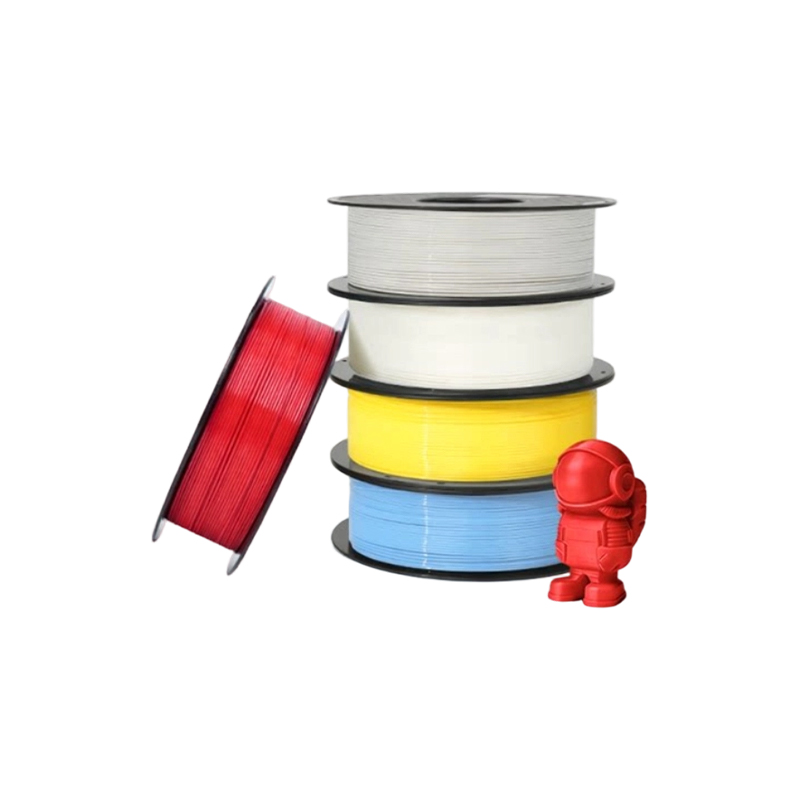
- Usluge 3D ispisa

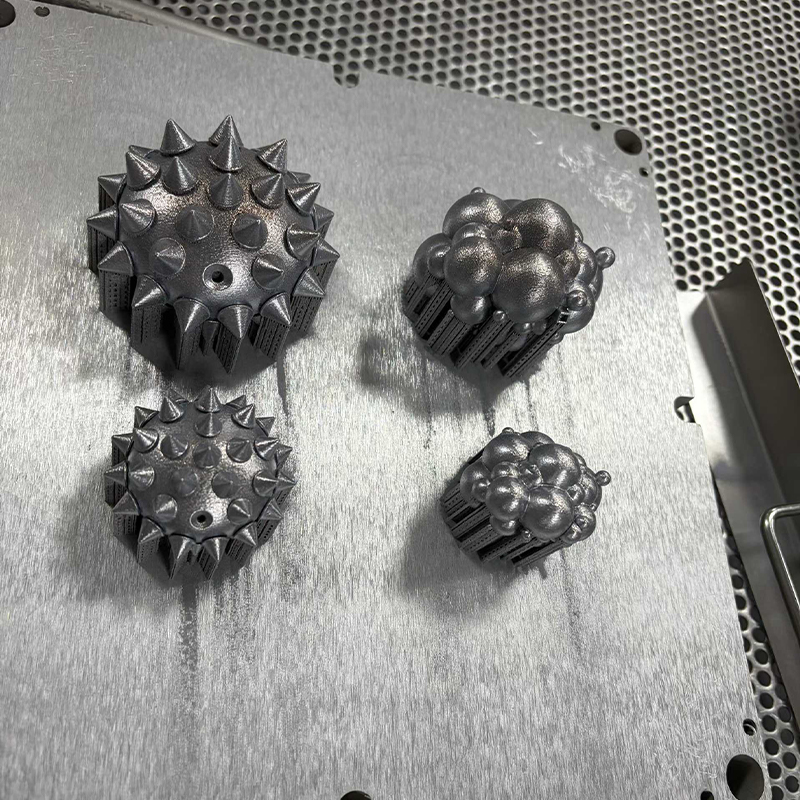
- Usluge CNC strojne obrade

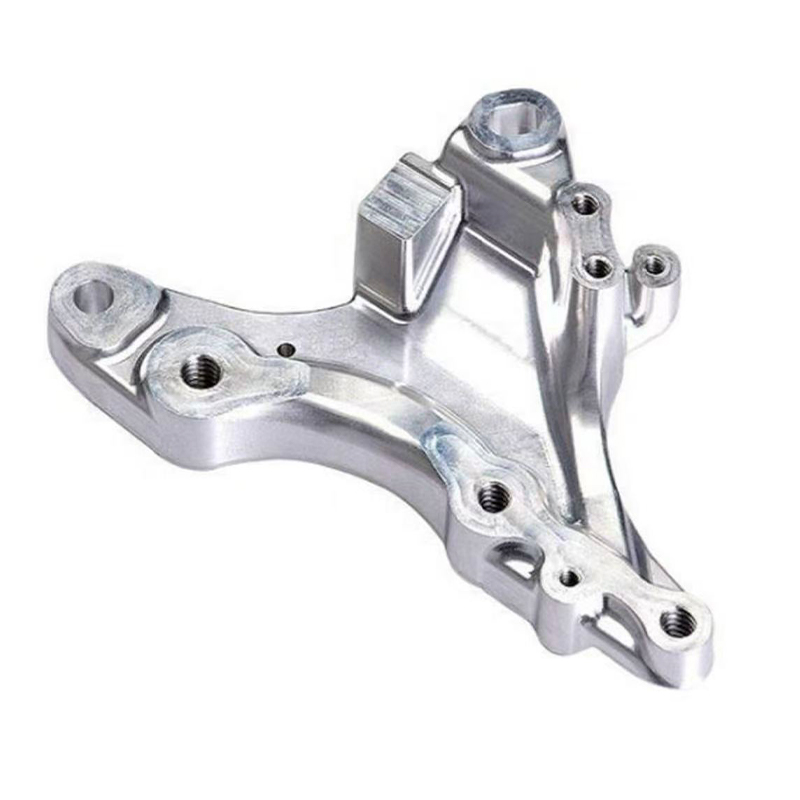
- Usluge vakuumskog lijevanja

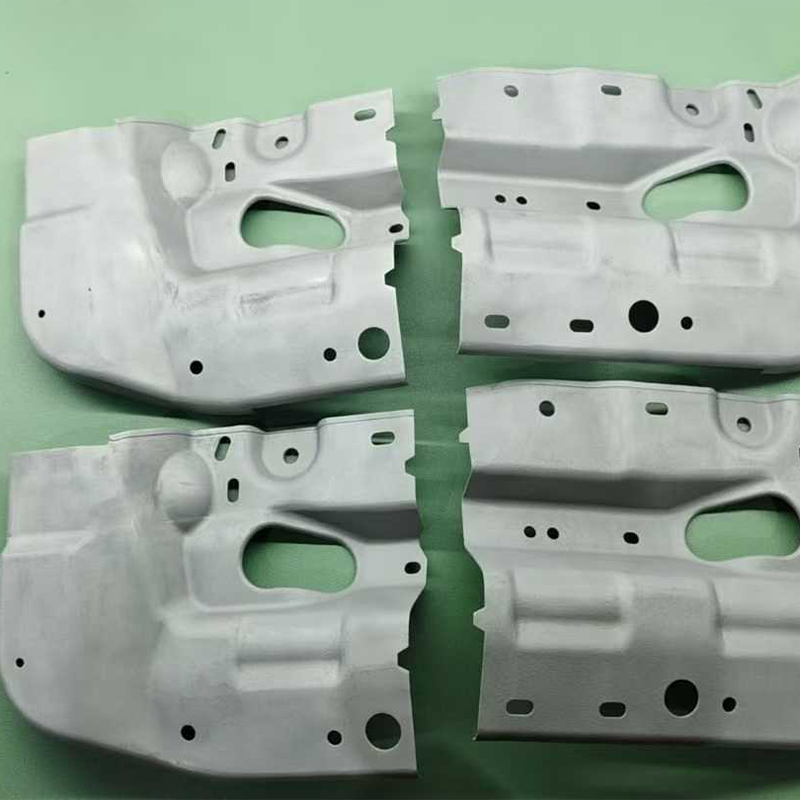
- Usluge završne obrade površina

Usluge vakuumskog lijevanja: kako funkcionira i kada se koristi
Usluge vakuumskog lijevanja : Kratak odgovor za kupce prototipova i malih serija
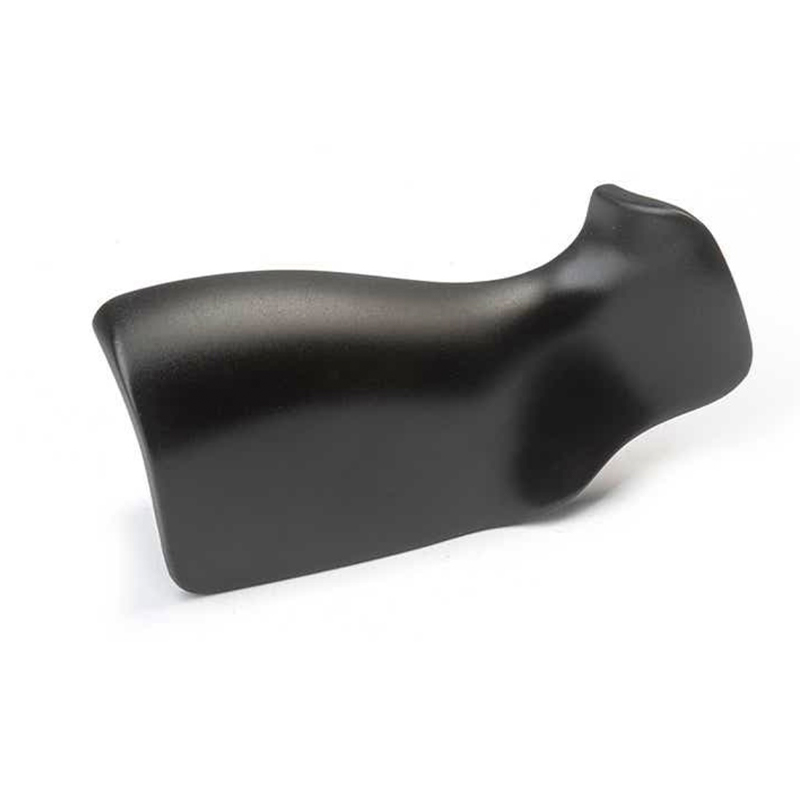
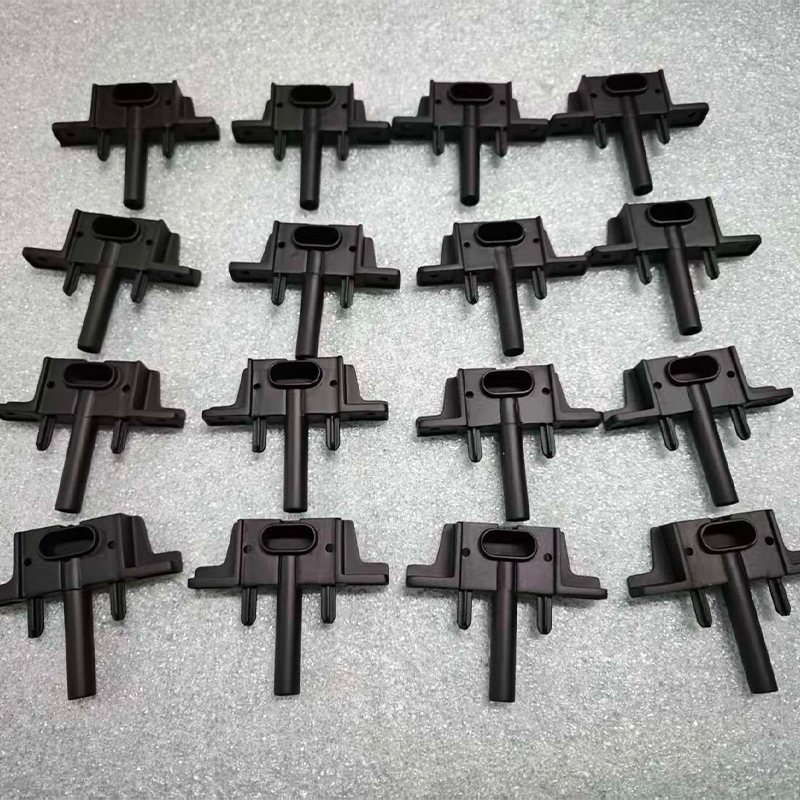
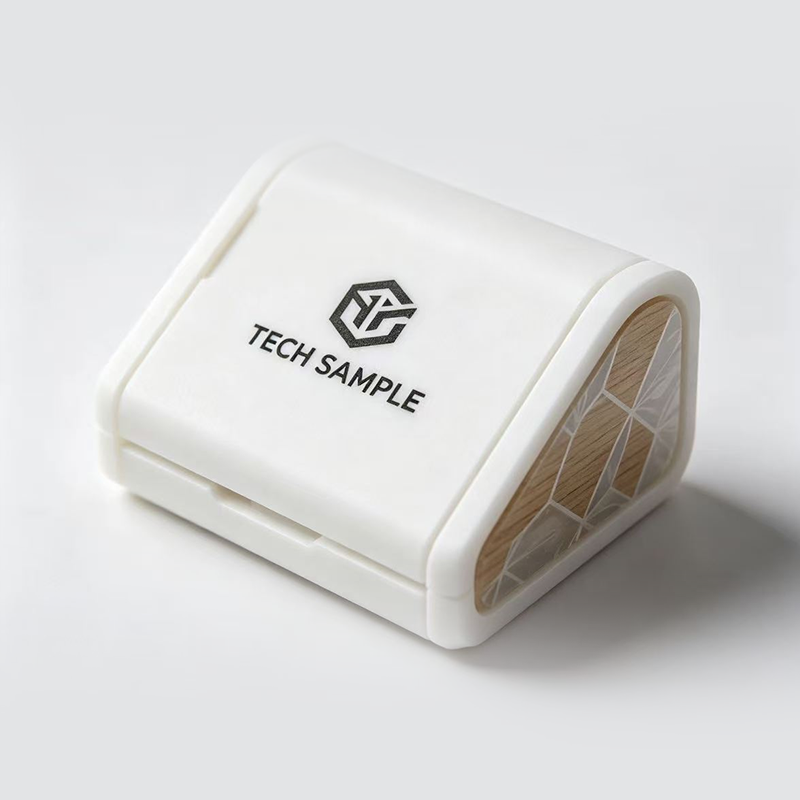
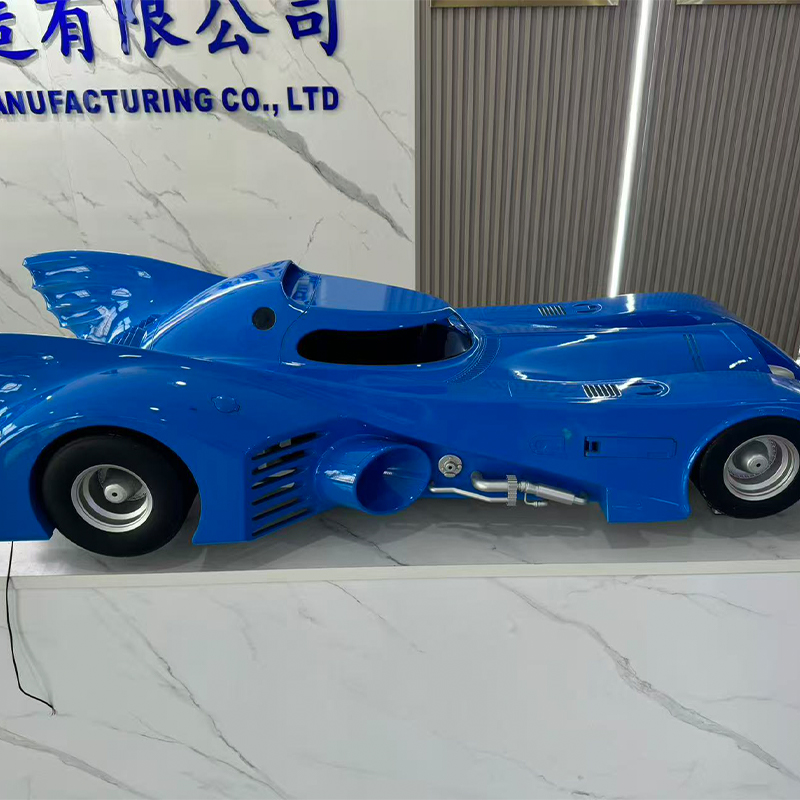
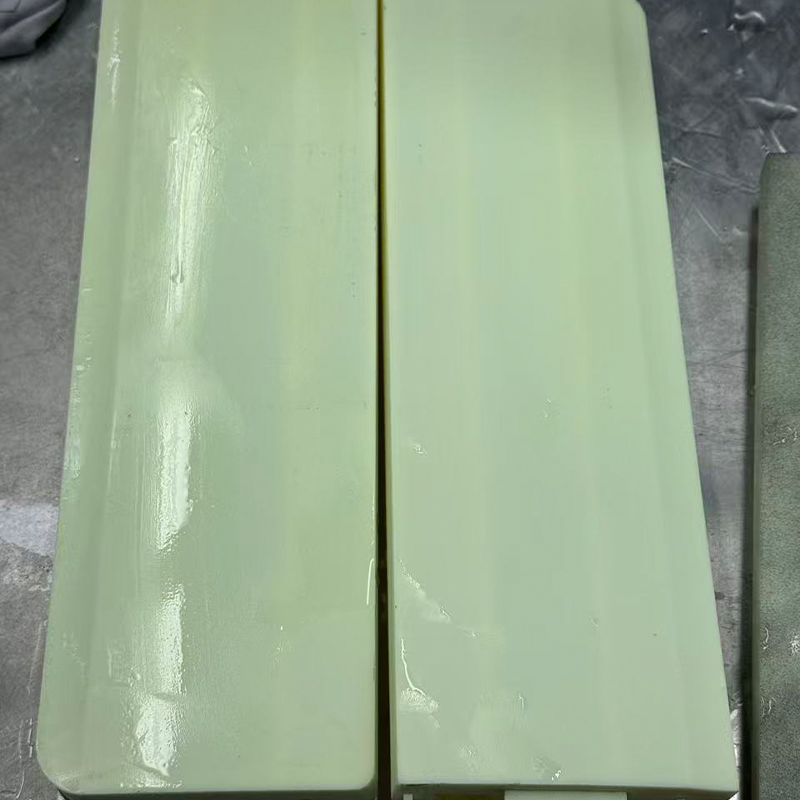
Zamislite ovo: vaš tim ima 3D tiskani master koji konačno izgleda kako treba, pregled dizajna za tri tjedna i potrebu za dvadeset kućišta koja se osjećaju i ponašaju kao proizvodni dijelovi. Tiskanje dvadeset kopija trajalo bi predugo i još uvijek bi izgledalo kao otisci, a tvrdi alati bili bi preuranjeni. Usluge vakuumskog lijevanja rješavaju upravo ovaj nedostatak. Dobavljač izrađuje silikonski kalup oko vašeg majstora, ulijeva poliuretansku smolu u njega pod vakuumom i stvrdnjava kopije u toploj pećnici. Rezultat je mala serija, obično oko 10 do 30 komada po kalupu, s finim detaljima površine i izborom smola koje imitiraju ABS, polipropilen, gumu ili prozirnu plastiku.
Ta jedna rečenica je zaključak. Ostatak ovog vodiča objašnjava zašto radi, gdje prestaje raditi i kako uputiti proizvođača vakuumskog lijevanja tako da prva serija bude upotrebljiva, a ne vježba učenja. Održavamo jezik praktičnim: u čemu je proces dobar, na što treba paziti na crtežu i koja pitanja postaviti dobavljaču prije slanja datoteka.
Za koga je ovaj vodič
- Razvojni programeri proizvoda koji trebaju dijelove razine izgleda ili funkcionalnosti za recenzije, testove i pilot gradnje.
- Timovi za nabavu i pronalaženje uspoređuju dobavljača vakuumskog lijevanja s tiskanjem ili strojnom obradom za kratku nakladu.
- Startupi pripremaju marketinške uzorke i demonstracije za investitore prije nego što se posvete kalupima za brizganje.
- Inženjeri koji žele potvrditi prilagodbu, sastavljanje i ergonomiju s dijelovima koji izgledaju i osjećaju se blisko konačnima.
Vakuumsko lijevanje ponekad se naziva uretansko lijevanje ili poliuretansko lijevanje. Sva tri naziva opisuju istu obitelj rada: fleksibilni silikonski alat, dvokomponentna tekuća smola i vakuumska komora koja uklanja zarobljeni zrak. Budući da je alat silikonski, a ne čelični, vrijeme potrebno za alat je kratko, a promjene u dizajnu lakše se apsorbiraju. Ta je fleksibilnost glavni razlog zašto kupci traže proizvođača vakuumskog lijevanja kada su između prototipa i pune proizvodnje.
Nekoliko kratkih očekivanja pomažu u određivanju tona. Vakuumsko lijevanje kopira površinu mastera, tako da je master od velike važnosti. Kalup ima ograničen životni vijek, zbog čega postupak odgovara kratkim serijama. Smole oponašaju uobičajenu plastiku, ali joj nisu identične, pa svaki test koji ovisi o točnim podacima o materijalu treba planirati imajući to na umu. A proces nagrađuje rane razgovore s dobavljačem o debljini stijenki, linijama razdvajanja i završnoj obradi.
Vakuumsko lijevanje pretvara jednog dobrog majstora u malu seriju dijelova sličnih proizvodnji bez vremena i truda alata za čelične kalupe.
Kako vakuumsko lijevanje radi korak po korak
Nakon što vidite slijed, većina pitanja citata odgovara sama od sebe. Proces ima pet faza, a svaka faza ima tipičan način na koji ide krivo. Poznavanje njih pomaže vam da pročitate raspored dobavljača i uočite gdje će zahtjev za promjenom koštati vremena.
- Majstorska priprema: master je obično 3D ispisan ili CNC strojno obrađen, zatim brušen, temeljen i poliran. Svaka ogrebotina na majstoru pojavit će se na svakom odljevku, tako da ova faza postavlja gornju granicu kvalitete.
- Kutija za kalupe i plan razdvajanja: master je obješen u kutiji s vratima i ventilacijskim otvorima postavljenim gdje bi smola trebala ući, a zrak izaći. Linija razdvajanja odabrana je za skrivanje šavova na nekritičnim licima.
- Izlijevanje i stvrdnjavanje silikona: tekući silikon se prelije preko mastera, obično pod vakuumom, i suši u pećnici. Blok se zatim otvori duž planirane linije razdvajanja i master se ukloni.
- Lijevanje smole pod vakuumom: dvije komponente smole se izvažu, pomiješaju, otpline i izliju u zatvoreni kalup unutar vakuumske komore. Vakuum izvlači zrak iz šupljine tako da smola može doprijeti do tankih stijenki i fine teksture.
- Stvrdnjavanje, vađenje kalupa i završna obrada: kalup ide u toplu pećnicu, obično u rasponu od 60 do 70 Celzijevih stupnjeva na nekoliko sati. Dijelovi se zatim vade iz kalupa, obrezuju, bruse, boje ili teksturiraju prema zahtjevima projekta.
Vakuum je detalj koji procesu daje ime i prednost. Bez njega, sićušni zračni džepovi ostaju zarobljeni u uglovima i ispod rebara, ostavljajući mjehuriće i kratke ispune. S njim smola ravnomjernije teče u šupljinu, zbog čega vakuumski lijevani dijelovi često imaju čistije površine i oštriju teksturu nego jednostavno otvoreno izlijevanje.
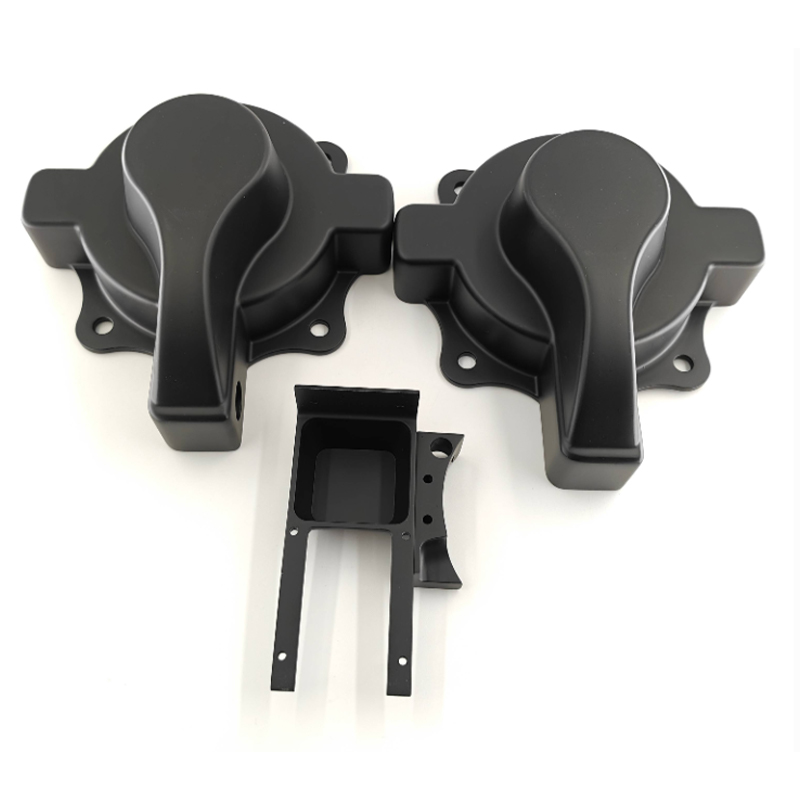
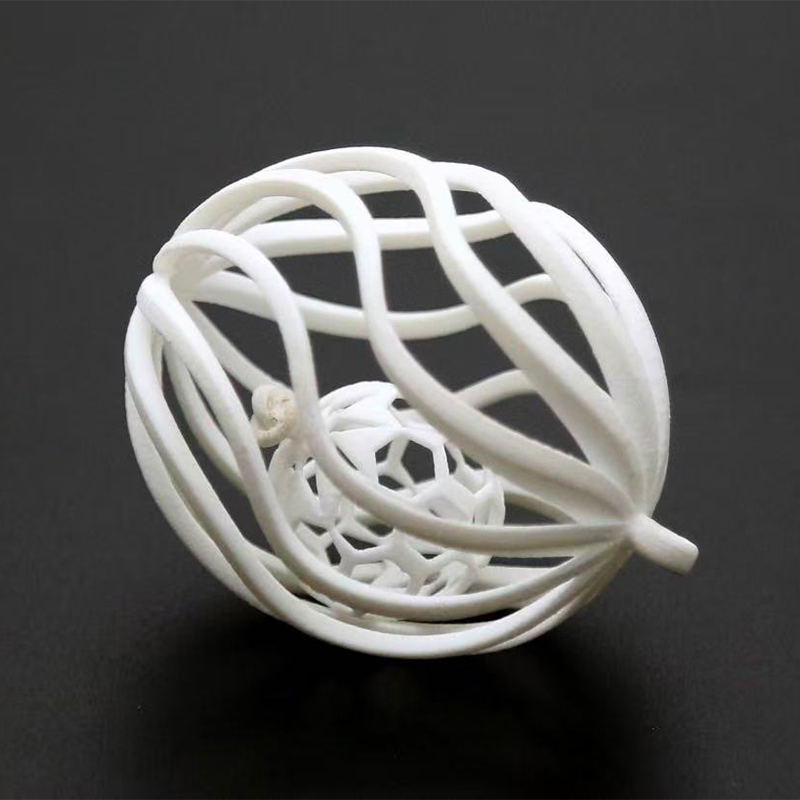
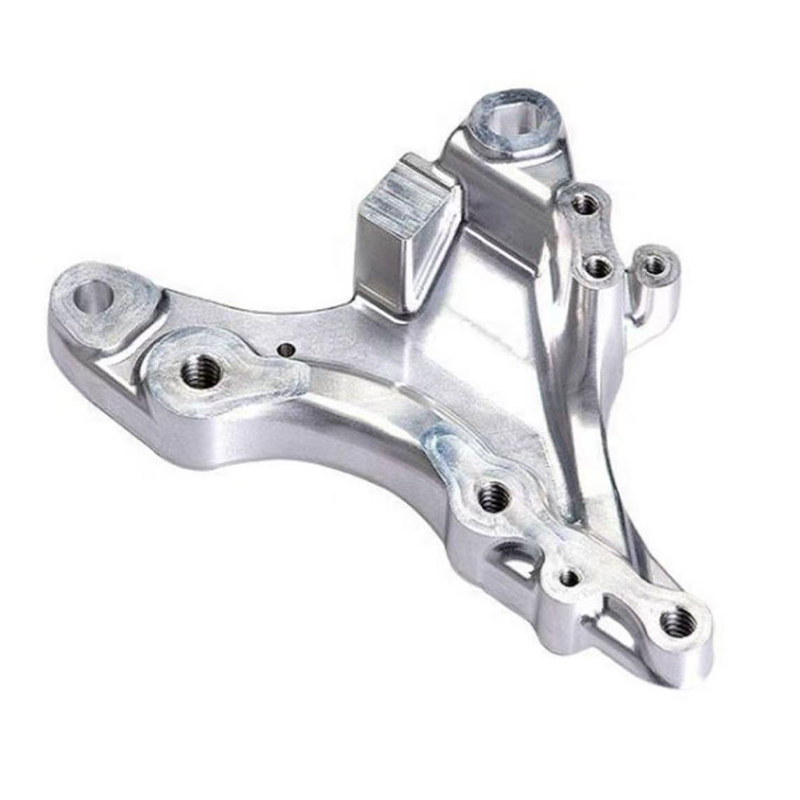
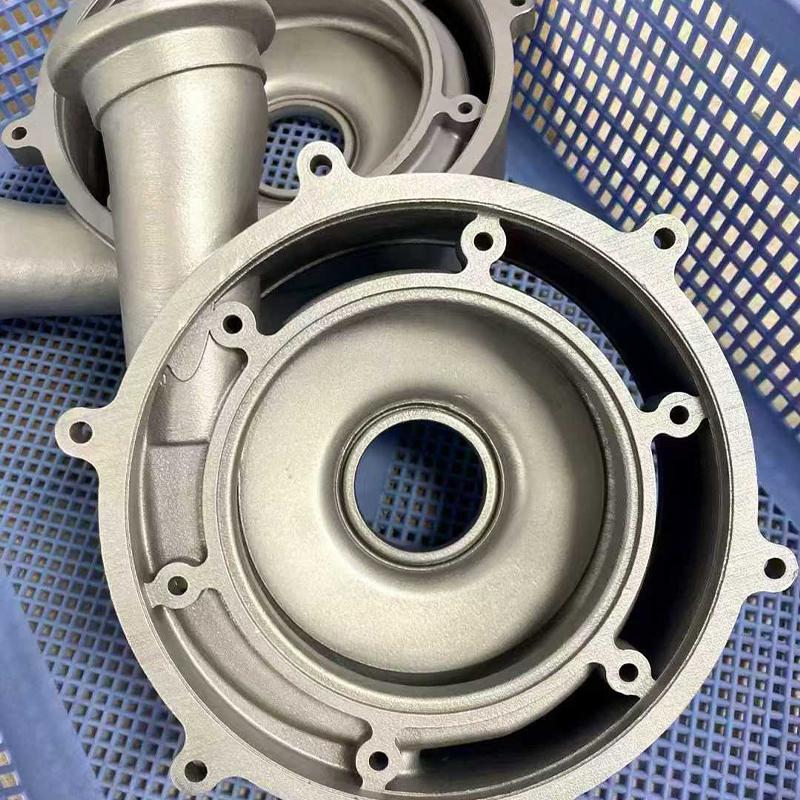
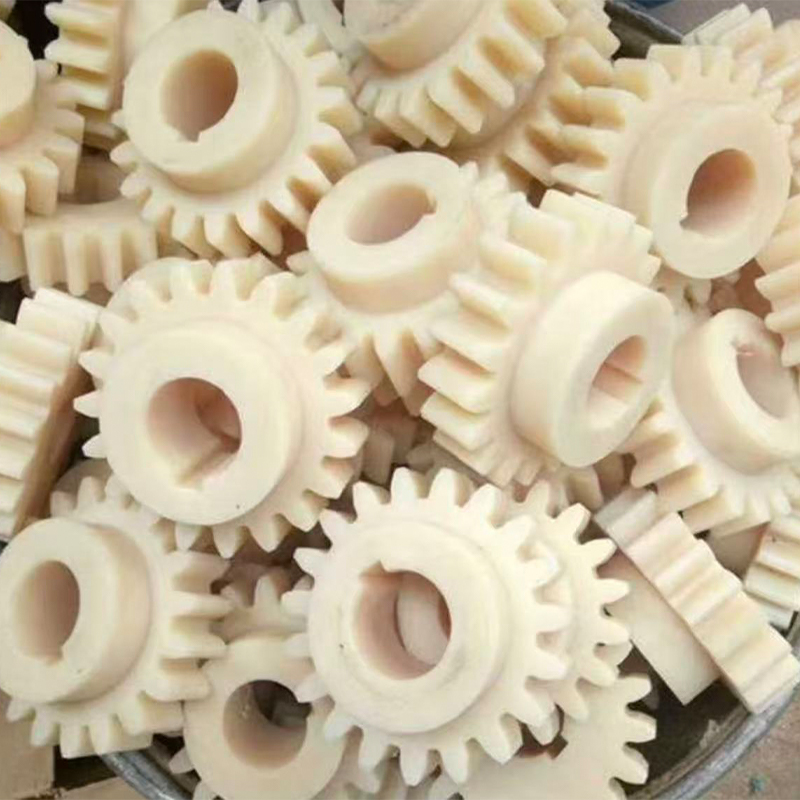
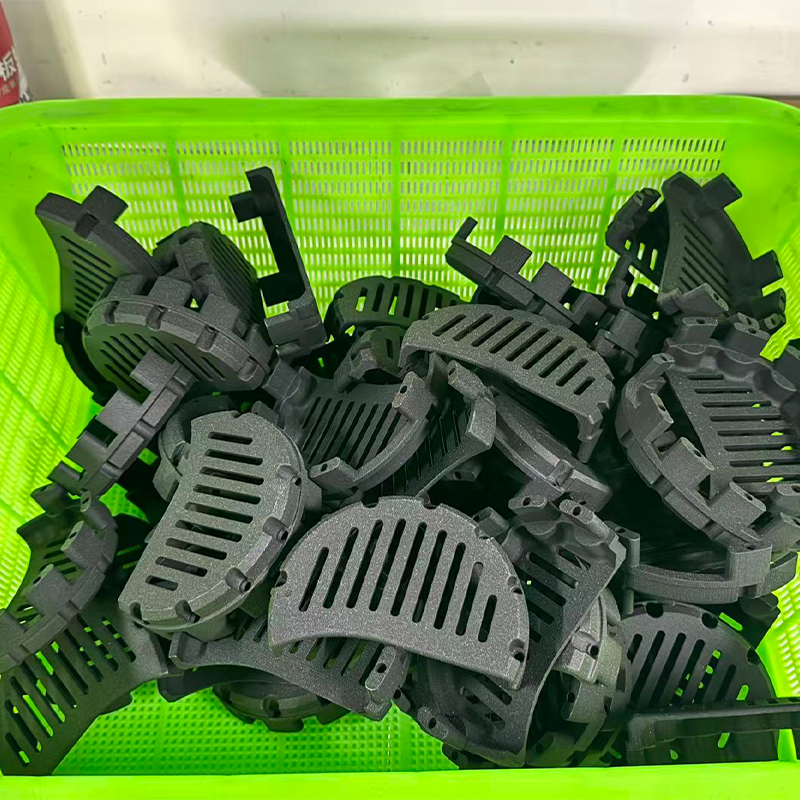
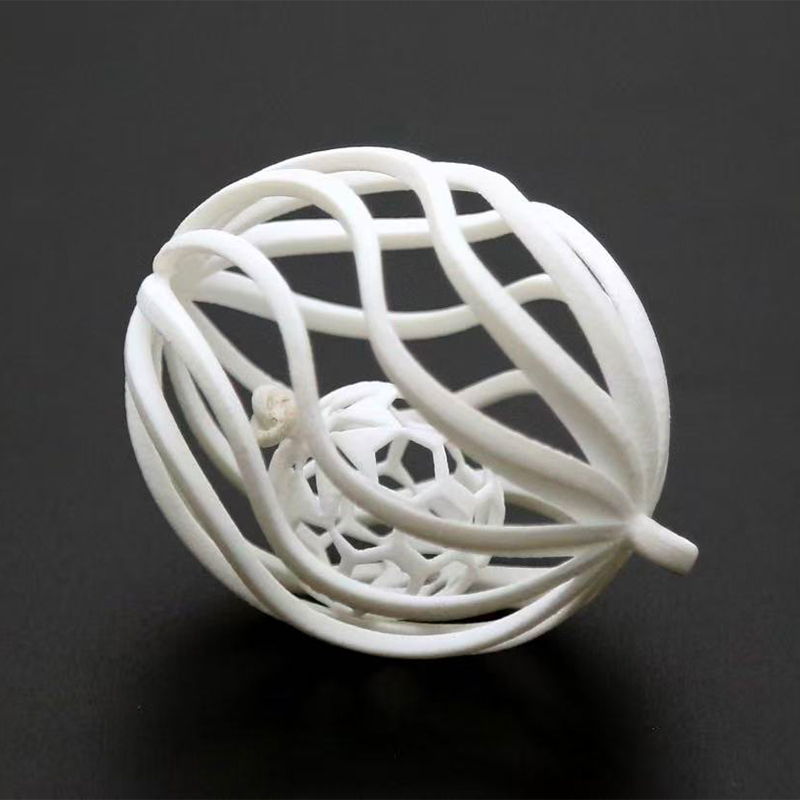
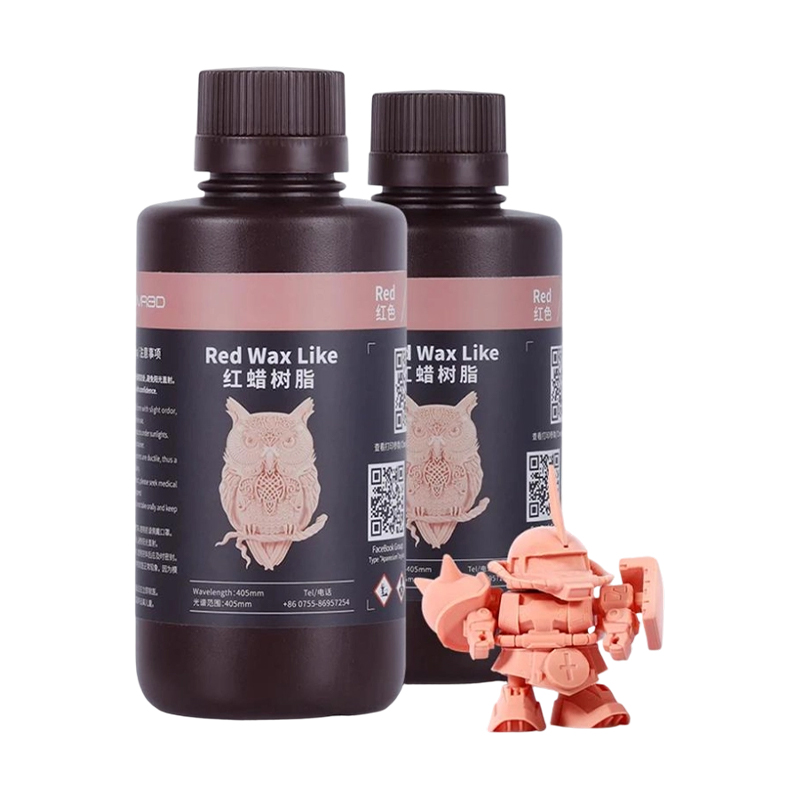
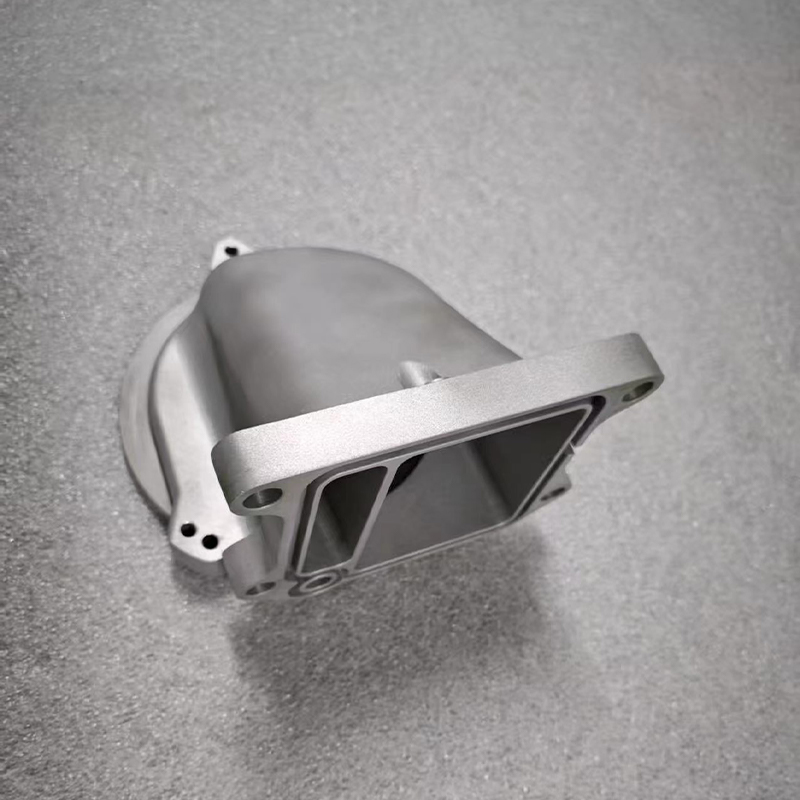
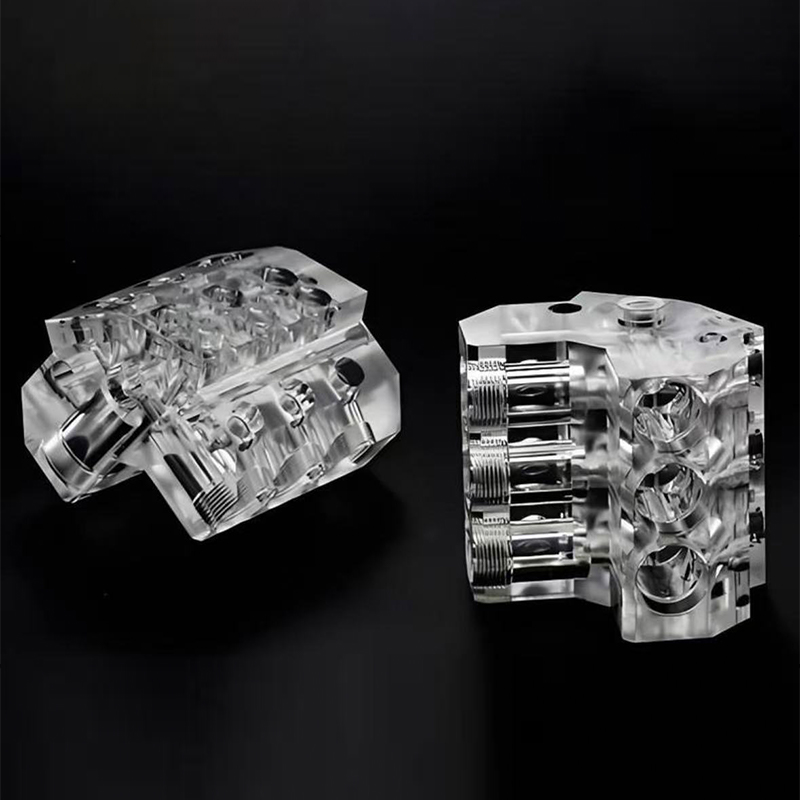
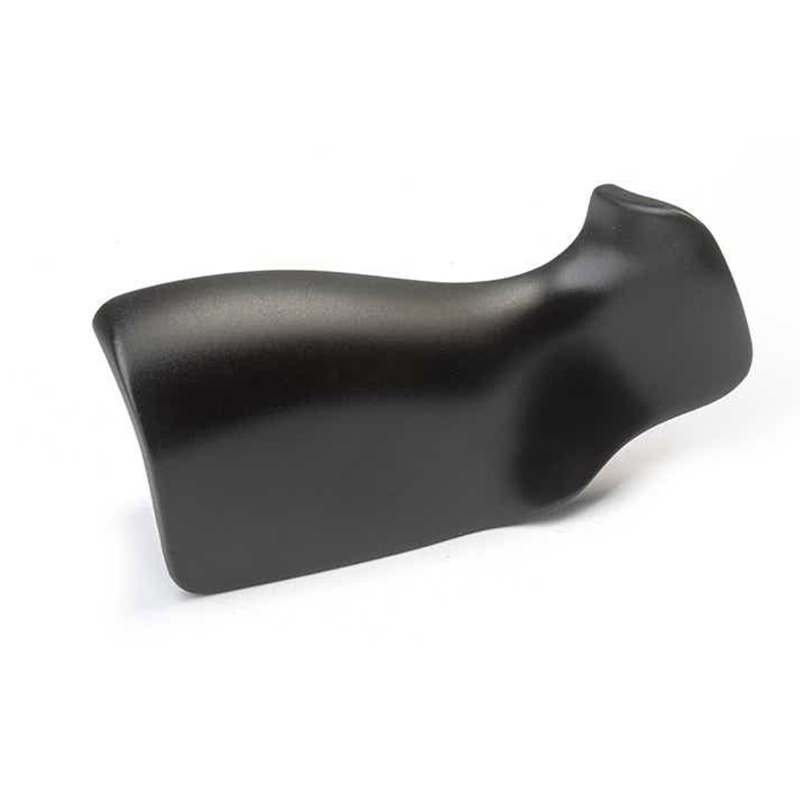
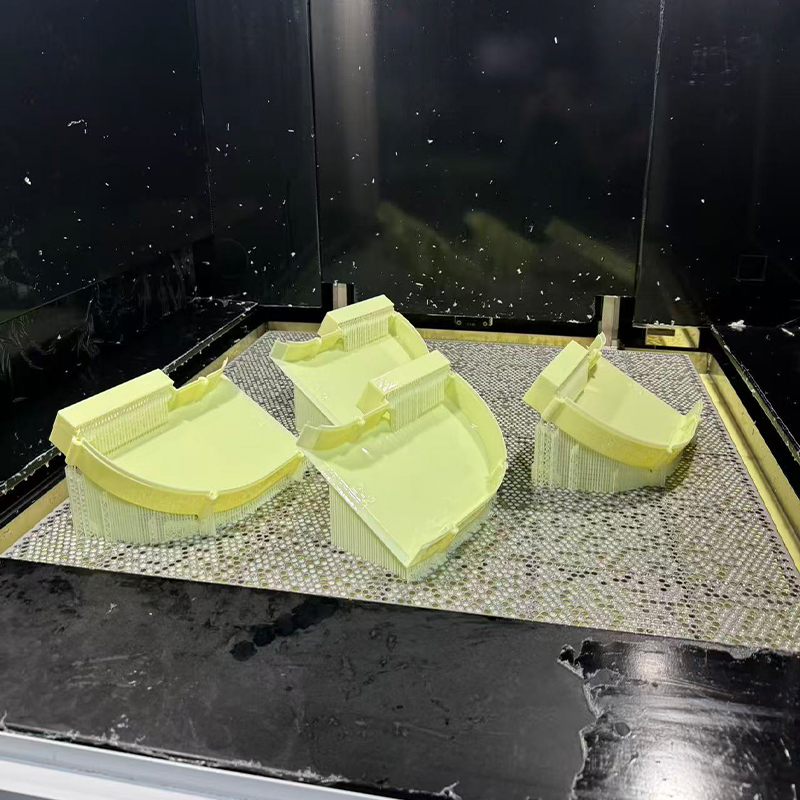
Kako izgleda oprema
Alati koji oblikuju kalup
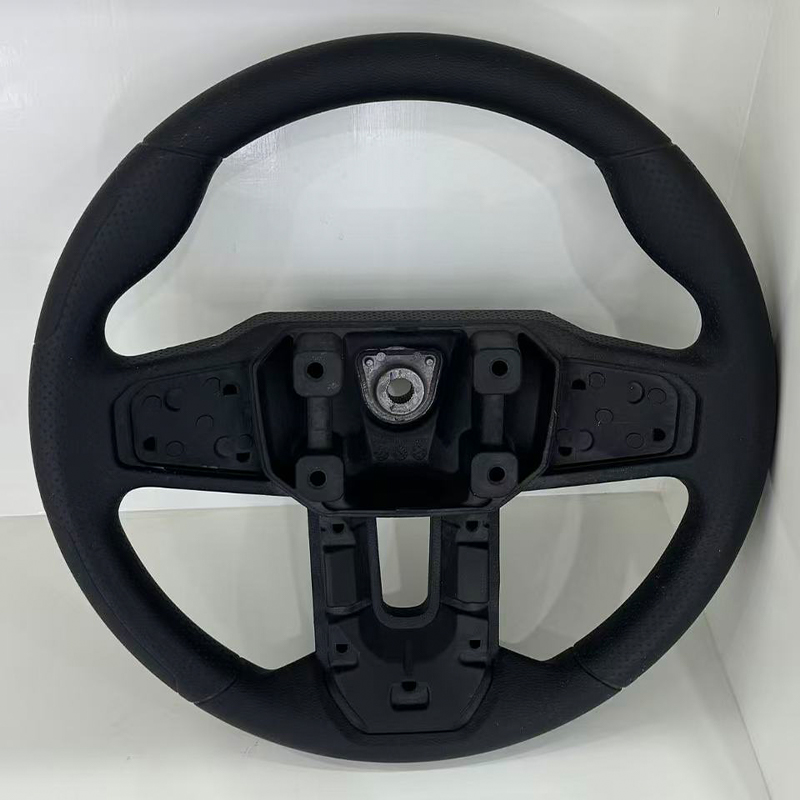
| Alati koji izrađuju dijelove
|
Gdje odlazi vrijeme projekta
Kupci se često pitaju zašto serija od pet dijelova ipak traje nekoliko radnih dana. Razlog je taj što se stalni posao, priprema majstora i izrada kalupa, ne skuplja s količinom. Grafikon u nastavku prikazuje ilustrativnu podjelu projektnog vremena za tri veličine serije.
Kako serija raste, lijevanje i stvrdnjavanje zauzimaju veći udio, a glavna priprema sve manji. Tretirajte brojke kao pomoć pri planiranju, a ne kao izmjerenu statistiku industrije.
Grafikon pokazuje da je za vrlo malu seriju priprema glavnog dijela i kalupa najveći dio rasporeda, što objašnjava zašto je zahtjev od pet komada rijetko pet puta brži od zahtjeva od dvadeset komada. Kako se količina povećava, ciklusi lijevanja i stvrdnjavanja zauzimaju više vremena jer svako izlijevanje ispunjava jedan set šupljina i zatim čeka u pećnici. Za najveću šaržu u dijagramu pretpostavlja se drugi kalup tako da dva izlijevanja mogu teći paralelno, što sprječava daljnji rast udjela stvrdnjavanja. Završna obrada i pregled čine otprilike jednu petinu napora u sva tri slučaja, što je podsjetnik da su bojanje, obrezivanje i provjera stalni dio isporuke. Za kupce koji rade s Jiahengovom uslugom replikacije silikonskih kalupa, ovaj je uzorak koristan kada odlučuju hoće li naručiti nekoliko dodatnih komada u prvoj seriji, budući da je popravak već obavljen.
Fiksni rad majstora i kalupa dominira malim serijama, tako da je naručivanje nekoliko dodatnih komada u prvoj vožnji obično učinkovito.
Uobičajene vrste smola za vakuumsko lijevanje i njihove karakteristike
Vakuumsko lijevanje ne koristi iste termoplaste kao injekcijsko prešanje. Koristi dvokomponentne poliuretanske sustave formulirane da ih oponašaju. Podudaranje je dovoljno dobro za mnoge provjere prikladnosti, osjećaja i funkcionalnosti, iako nije identično u svakom svojstvu. Donje kartice sažimaju obitelji koje obično nudi dobavljač vakuumskog lijevanja.
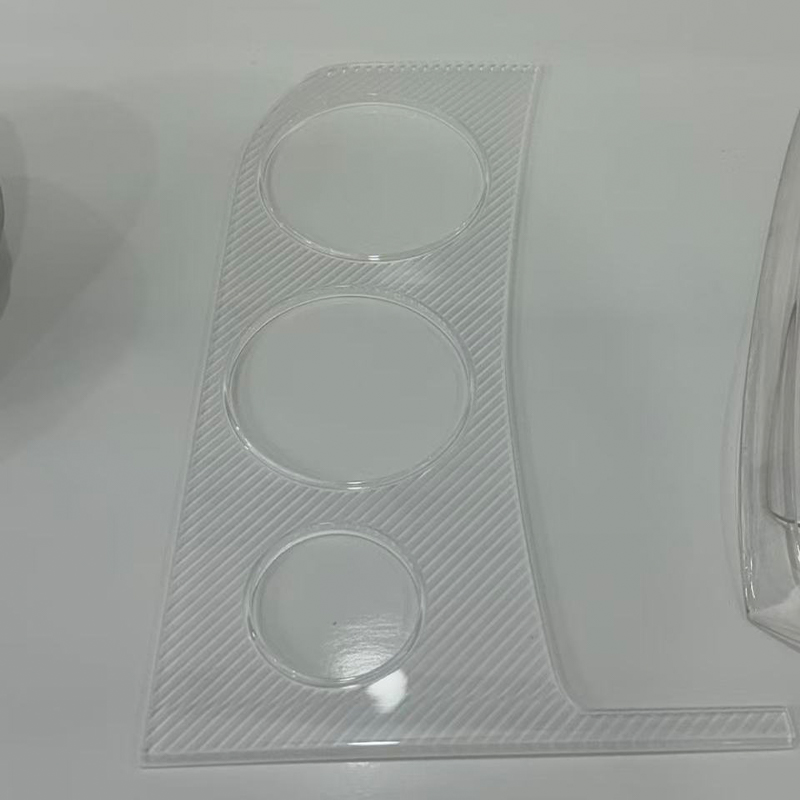
Tvrda smola poput ABS-a Čvrst, dimenzijski stabilan i lak za bojanje. Uobičajen izbor za kućišta, nosače i kućišta kojima je potreban čvrst osjećaj. Polu-fleksibilna smola slična PP-u Blago fleksibilan s dobrim ponašanjem na zamor. Prikladan za brzo pristajanje, značajke u stilu živih šarki i fleksibilne kopče. Smola slična gumi Dostupan u nizu vrijednosti tvrdoće po Shore A. Koristi se za brtve, ručke, brtve i površine meke na dodir. Prozirna smola Vodeno proziran ili obojen, često uglačan nakon vađenja iz kalupa. Koristi se za leće, svjetlovode, poklopce i prozore. Visokotemperaturna smola Zadržava krutost na višim radnim temperaturama. Odabrano za dijelove u blizini motora, svjetiljki ili grijanih sklopova. Zapaljiva smola Formulirano za usporavanje gorenja za kućišta elektronike i demonstracijske jedinice koje se suočavaju sa strožim internim provjerama.
Bojom se obično rukuje dodavanjem pigmenta u smolu prije izlijevanja, što daje čvrstu boju kroz cijeli dio. To je korisno za dijelove koji će se rukovati ili grebati tijekom testiranja, jer čip ne otkriva drugu boju ispod. Za visoki sjaj ili metalik izgled, lakirana završna obrada obično se dodaje nakon lijevanja.
| Obitelj smola | Osjećaj i ponašanje | Tipične namjene | Mogućnosti dorade |
|---|---|---|---|
| Kruti poput ABS-a | Čvrst, stabilan, dobar detalj | Kućišta, poklopci, strukturni uzorci | Brušenje, bojanje, teksturiranje |
| PP-kao polufleksibilan | Čvrst, savija se bez pucanja | Spojnice, kopče, fleksibilni poklopci | Lagano brušenje, bojanje temeljnom bojom |
| Nalik na gumu | Mekana do čvrsta elastična | Brtve, ručke, brtve, soft tipke | Bojanje fleksibilnim premazima |
| Prozirno | Prozirno, može se polirati | Leće, rasvjetne cijevi, prozori | Poliranje, prozirni premaz |
| Visoka temperatura | Krut na povišenoj temperaturi | Dijelovi u blizini izvora topline | Slikanje, strojna obrada sitnih detalja |
Usklađivanje smole s primjenom
Odabir smole počinje s pitanjem što dio mora dokazati. Ako je test sklop koji se može uklopiti, polufleksibilna smola često je informativnija od krute. Ako je uzorak za sajam, kruta smola s obojenom završnom obradom može izgledati bliže konačnom proizvodu nego sirovom. Toplinska karta u nastavku daje urednički pregled toga koje obitelji obično odgovaraju kojim zadacima.
Tamnije ćelije ukazuju na jače opće uklapanje. Ocjene su polazna točka za razgovor s vašim dobavljačem, a ne zamjena za materijalne podatke o određenoj ocjeni.
Toplinska karta pokazuje da kruta smola nalik ABS-u pokriva najširi raspon svakodnevnih zadataka, uključujući kućišta, testove pristajanja i modele izgleda, zbog čega je uobičajena polazna točka u mnogim projektima. Smole nalik gumi ističu se u stupu brtvi i rukohvata, gdje je fleksibilnost cijela poanta dijela. Prozirna smola jasan je izbor za leće i svjetlovode, a također se dobro ponaša za marketinške modele gdje je vizualni učinak bitan. Visokotemperaturne i polufleksibilne smole odgovaraju funkcionalnom ispitivanju, iako iz različitih razloga: jedna za izlaganje toplini, a druga za opetovano savijanje. Kada dio ima dvije konkurentne potrebe, kao što su kruto tijelo i meka brtva, dobavljač ih može lijevati odvojeno ili koristiti tehnike prelijevanja, što je jedan od razloga da rano razgovarate o sklapanju s proizvođačem vakuumskog lijevanja.
Odaberite smolu prema pitanju na koje dio mora odgovoriti: krutost, fleksibilnost, prozirnost, otpornost na toplinu ili izgled.
Prijave i točke odabira za usluge vakuumskog lijevanja
Vakuumsko lijevanje pojavljuje se u više industrija nego što većina kupaca očekuje, uglavnom zato što je obrazac potrebe posvuda isti: pregršt dijelova nalik proizvodnji, uskoro, s dizajnom koji bi se još mogao promijeniti. Dva stupca ispod spajaju tipična polja primjene s točkama odabira koje odlučuju je li vakuumsko lijevanje pravi izbor.
Tipična područja primjene
| Točke odabira koje treba provjeriti
|
Put brze odluke
- Ako trebate samo jedan ili dva dijela, izravni tisak ili strojna obrada obično je brži od izrade kalupa.
- Ako trebate otprilike 10 do 30 dijelova s proizvodnim izgledom, vakuumsko lijevanje obično vrijedi pažljivo pogledati.
- Ako trebate stotine dijelova ili točne podatke o termoplastici, planirajte čvrsti alat ili neki drugi put.
- Ako se dizajn još uvijek mijenja, neka majstor bude fleksibilan i izlijte prvu malu seriju prije rezanja čelika.
Timovi se ponekad pitaju može li vakuumsko lijevanje u potpunosti zamijeniti proizvodnju male količine. Može za određene proizvode, kao što je specijalizirana oprema s vrlo niskom godišnjom potražnjom, ali vijek trajanja kalupa i razlike u smoli znače da je to češće most nego odredište. Zamislite to kao pozornicu koja vam omogućuje testiranje, prodaju uzoraka i prikupljanje povratnih informacija dok se proizvodni alat gradi.
Vakuumsko lijevanje odgovara središnjem dijelu puta proizvoda: više dijelova nego što ima smisla tiskati, manje nego što je potrebno za tvrdi alat.
Detaljna usporedba: Vakuumsko lijevanje u odnosu na 3D ispis, CNC strojnu obradu i injekcijsko prešanje
Većina projekata koristi nekoliko procesa u nizu, tako da se usporedba u nastavku manje odnosi na odabir pobjednika, a više na odabir faze. Svaka ruta ima raspon količine u kojem je ugodna i točku u kojoj se počinje boriti.
| Faktor | Lijevanje pod vakuumom | 3D printanje | CNC obrada | Brizganje |
|---|---|---|---|---|
| Tipična količina | Oko 10 do 30 po kalupu | 1 do nekoliko | 1 za ponavljanje serija | Stotine i više |
| Napor alata | Silikonski kalup, kratak | Nijedan | Raspored i programi | Kaljeni ili aluminijski kalup, duži |
| Detalj površine | Vrlo dobro, majstor za kopiranje | Moguće linije slojeva | Strojno obrađena završna obrada | Izvrsno, definirano alatom |
| Materijal | Imitacije poliuretanskih smola | Smole, najlon, neki metali | Pravi metali i plastika | Proizvodnja termoplasta |
| Promjena dizajna | Novi majstor, novi kalup | Odmah | Novi program | Skupa izmjena alata |
| Tipična uloga | Proizvodni pilot dijelovi | Rani konceptualni modeli | Funkcionalan metal parts | Volumen proizvodnje |
U praksi tablica ukazuje na razuman slijed. Ispišite prvi koncept kako biste provjerili oblik, doradili dizajn, a zatim upotrijebite dobro dovršeni tiskani master kao osnovu za silikonski kalup. Odlijte potreban broj dijelova za testove, preglede ili uzorke. Kada se dizajn slegne i količine porastu, prijeđite na proizvodni alat. Jiaheng podržava ranu i srednju fazu na jednoj platformi: 3D ispis na smoli, najlonu i metalu, naprednu strojnu obradu i replikaciju silikonskog kalupa, tako da se master, kalup i završna obrada mogu koordinirati bez prijenosa datoteka između dobavljača.
Radarska karta u nastavku uspoređuje tri od ovih ruta kroz šest kvaliteta koje kupci najčešće spominju. Ocjene su uredničke i ilustrativne. Namijenjeni su da pokažu oblik, a ne da rangiraju dobavljače ili predviđaju učinak na određenom dijelu.
Radarski dijagram prikazuje vakuumsko lijevanje s najvećim dosegom prema završnoj obradi površine i replikaciji detalja, jer silikonski kalup izbliza kopira matricu, a vakuum pomaže smoli da postigne finu teksturu. Trodimenzionalni tisak ide najdalje prema brzini malih serija i slobodi geometrije, zbog čega je toliko koristan za prvi koncept i za oblike koji se ne mogu lijevati. CNC obrada gura prema van zbog mehaničke čvrstoće, budući da je dio izrezan iz čvrstog bloka pravog materijala. Vakuumsko lijevanje zauzima središnje mjesto kada je riječ o čvrstoći i geometriji, što je iskren odraz imitacije smola i potrebe za otvaranjem kalupa duž linije razdvajanja. Zajedno tri oblika objašnjavaju zašto postupni pristup obično dobro funkcionira: ispis za istraživanje, izlijevanje za predstavljanje i testiranje, stroj ili kalup kada to zahtijevaju snaga ili volumen.
Koristite ispis za istraživanje, vakuumsko lijevanje za predstavljanje i testiranje, te strojnu obradu ili injekcijsko prešanje kada to zahtijeva snaga ili volumen.
Savjeti za dizajn i tolerancije za vakuumski lijevane dijelove
Većina razočarenja s lijevanim dijelovima potječe iz nekoliko dizajnerskih izbora koji su se mogli prilagoditi prije nego što je master izrađen. Savjeti u nastavku su oni koje će proizvođač najvjerojatnije istaknuti tijekom pregleda proizvodnosti, tako da njihovo rano rješavanje štedi rundu revizija.
Debljina stijenke i rebra
Ciljajte na zidove u umjerenom rasponu, koji se obično navodi kao otprilike 1,5 do 3 mm za mnoge male dijelove, a debljina neka bude razumno jednaka. Debele grudice se više skupljaju dok se stvrdnjavaju i mogu ostaviti tragove potonuća. Vrlo tanki dijelovi možda se neće ispuniti, osobito daleko od vrata. Rebra bi trebala biti tanja od zida koji nose, što smanjuje površinske tragove na suprotnoj strani.
Nacrt, podrezivanja i linije razdvajanja
Silikon je fleksibilan, tako da se podrezivanja koja bi zarobila kruti čelični kalup često mogu osloboditi istezanjem kalupa. Unatoč tome, mali propuh na okomitim stranama čini vađenje glatkijim i smanjuje trošenje alata. Recite dobavljaču koja su lica vidljiva, jer će pokušati postaviti liniju razdvajanja na skriveni rub ili prirodni korak u dizajnu.
Tolerancije i skupljanje
Opće smjernice za vakuumsko lijevanje često navode tolerancije od otprilike plus ili minus 0,2 do 0,3 mm na malim dimenzijama, ili oko 0,3 posto na većim, s određenim varijacijama prema smoli i geometriji. Skupljanje smole tijekom stvrdnjavanja i lagano pomicanje silikona doprinose. Iz tog razloga pomaže označavanje samo istinski kritičnih dimenzija na crtežu. Ako provrt ili spojna površina moraju čvršće pristajati, mnogi će dobavljači strojno obraditi tu značajku nakon lijevanja.
Površinska obrada i tekstura
Lijevana površina zrcali majstora. Polirani master daje sjajne dijelove, a master pjeskaren ili teksturiran daje mat dijelove. Ako konačni izgled uključuje boju, dobavljač će obično lagano izbrusiti i nanijeti temeljni premaz i premaze u boji. Budući da Jiaheng pruža bojanje i druge površinske tretmane u istom tijeku rada, podudaranje boja i razina sjaja mogu se dogovoriti tijekom istog projekta, a ne preko zasebnog dobavljača završne obrade.
| Značajka | Praktične upute | razum |
|---|---|---|
| Debljina stijenke | Držite ravnomjernu, umjerenu debljinu | Smanjuje tragove sudopera i kratka punjenja |
| Rebra | Tanji od susjednog zida | Ograničava tragove na površini |
| Nacrt | Mali gaz na okomitim stranama | Olakšava vađenje iz kalupa, produljuje vijek trajanja kalupa |
| Kritične dimenzije | Označite samo one bitne | Fokusira se na pregled i završnu obradu |
| Tekstura | Ugradite ga u master | Tekstura transfers directly to castings |
Ravni zidovi, razuman gaz i kratak popis kritičnih dimenzija uklanjaju većinu problema uočenih u prvim bacanjima.
Kontrola kvalitete i završna obrada lijevanih dijelova
Pouzdan dobavljač vakuumskog lijevanja kvalitetu provjerava u nekoliko točaka, a ne samo na kraju. Najranija provjera je master, jer se tu greška preslikava na kalup i svaki dio nakon njega. Druga provjera događa se nakon prvog lijevanja, kada dobavljač uspoređuje dio s crtežom i traži mjehuriće, kratke ispune i bljesak. Konačna provjera pokriva gotovu seriju.
- Glavni pregled: dimenzije, stanje površine i oštrinu značajki prije izrade kalupa.
- Prva provjera članka: prvi odljevak se mjeri i ispituje prije nego što se izlije ostatak šarže.
- Promatranje unutar serije: postojanost boje, pregled mjehurića i vidljiv bljesak prate se dok dijelovi izlaze.
- Završna inspekcija: kritične dimenzije, pristajanje, završna obrada i pakiranje pregledavaju se prije otpreme.
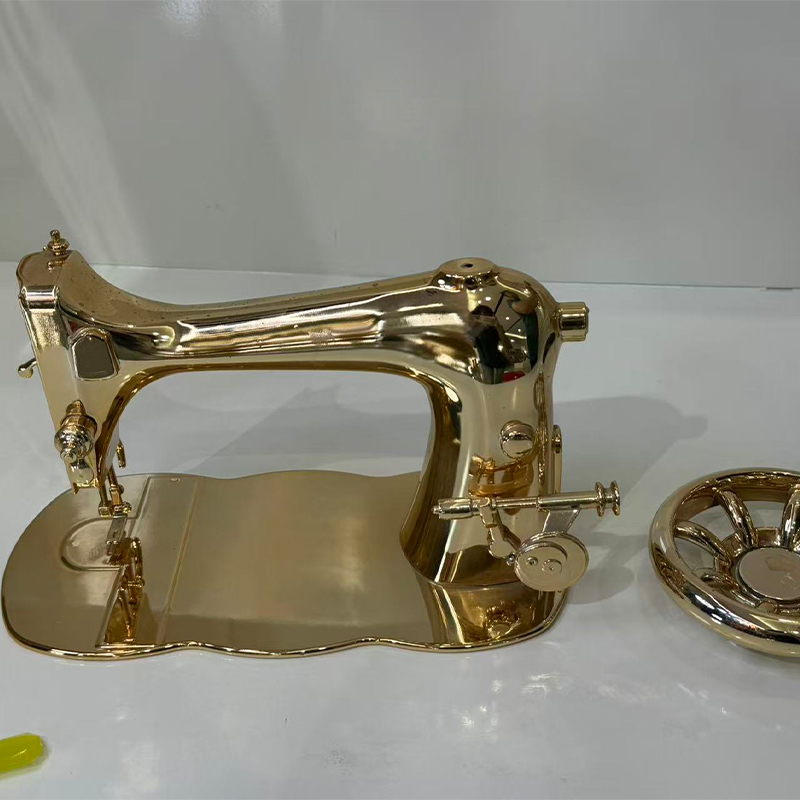
Završna obrada je mjesto gdje lijevani dio ili izgleda kao prototip ili kao proizvod. Podrezivanje uklanja vrata i ventilacijske otvore. Lagano brušenje čisti liniju razdvajanja. Slikanje dodaje boju, sjaj ili teksturu, a maskiranje omogućuje dvije boje na jednom dijelu. Za prozirne dijelove, poliranje i prozirni premaz poboljšavaju jasnoću. Montaža, tampon tisak, lasersko označavanje i umetci također se mogu organizirati kada se uzorak treba ponašati kao konačni proizvod.
Komunikacija je važna jednako kao i mjerenje. Ako priložite referentni uzorak, šifru boje ili fotografiju izgleda koji tražite, tim za završnu obradu ima nešto konkretno što može uskladiti. Kratak pismeni brief s ciljevima završetka, vidljivim licima i kritičnim dimenzijama smanjuje mogućnost prerade.
Kvaliteta u vakuumskom lijevanju počinje kod majstora i nastavlja se kroz svako izlijevanje, pa pitajte dobavljače kako provjeravaju svaku fazu.
Smjernice za održavanje silikonskih kalupa i lijevanih dijelova
Održavanje kod vakuumskog lijevanja ima dvije strane: brigu o alatima koji izrađuju dijelove i brigu o dijelovima kada su u vašim rukama. Oboje utječe na dosljednost, osobito kada planirate promijeniti redoslijed.
Briga o silikonskom kalupu
Silikonski kalup je potrošni alat. Opće industrijske smjernice obično navode vijek trajanja od otprilike 15 do 25 odljevaka, kraći za fine detalje, tanke elemente ili agresivne smole, a ponekad i duži za jednostavne oblike. Svako izlijevanje izlaže silikon toplinskom i kemijskom kontaktu, tako da rubovi omekšavaju, a površinski detalji postupno blijede. Dobro rukovanje produljuje vijek trajanja bez pretvaranja kalupa u dugotrajnu imovinu.
- Nježno očistite šupljinu nakon svakog izlijevanja i izbjegavajte oštre alate koji mogu zarezati površinu.
- Nanesite sredstvo za odvajanje koje odgovara smoli, u laganim ravnomjernim slojevima, kako biste olakšali vađenje iz kalupa i ograničili kidanje.
- Čuvajte kalup ravan na hladnom i suhom mjestu, dalje od izravne sunčeve svjetlosti i izvora topline.
- Držite dvije polovice poravnate prilikom pohranjivanja kako se šupljina ne bi spustila ili iskrivila.
- Pregledajte liniju razdvajanja i tanke dijelove prije svakog izlijevanja i povucite kalup kada se poveća bljesak ili kidanje.
Zadrži i gospodara. Čist, dobro označen master omogućuje dobavljaču da ponovno izradi kalup kada se prvi istroši i štiti vaše ulaganje u pripremu površine. Ako je master otisnut, čuvajte ga dalje od vlage i jakog svjetla kako se ne bi iskrivio ili promijenio boju.
Briga o gotovim dijelovima
| Vrsta smole | Skladištenje i rukovanje | Čišćenje |
|---|---|---|
| Kruti poput ABS-a | Čuvati dalje od dugog izlaganja toplini | Blagi sapun i voda, mekana tkanina |
| PP-kao polufleksibilan | Izbjegavajte dugotrajno savijanje | Blagi sapun i voda |
| Nalik na gumu | Držati dalje od ulja i sunčeve svjetlosti | Vlažna krpa, bez jakih otapala |
| Prozirno | Zamotajte kako biste spriječili grebanje | Meka krpa koja ne ostavlja dlačice, blago sredstvo za čišćenje |
| Oslikani dijelovi | Izbjegavajte slaganje bez podstave | Meka tkanina, bez abrazivnih jastučića |
Dijelovi od lijevanog poliuretana mogu s vremenom biti osjetljivi na vlagu, toplinu i neka otapala, osobito u prvim danima nakon vađenja iz kalupa. Ostavljanje dijelova na sobnoj temperaturi prije sklapanja ili bojanja smanjuje mogućnost malih pomaka dimenzija. Za dijelove koji će biti pohranjeni mjesecima, zaštitna ambalaža i stabilno okruženje pomažu da boja i oblik ostanu vjerni odobrenom uzorku.
Tretirajte kalup kao kratkotrajni alat, a majstora kao čuvara: oboje odlučuju koliko će vaša sljedeća serija biti ponovljiva.
Suradnja s proizvođačem i dobavljačem vakuumskog lijevanja
Dobri rezultati obično se postižu tretiranjem dobavljača kao inženjerskog partnera, a ne kao automata za prodaju dijelova. Kratak informativni razgovor na početku često uštedi nekoliko dana kasnije. Ova pitanja vam pomažu da procijenite je li dobavljač vakuumskog lijevanja postavljen za to.
- Gradite li master in house i koje tehnologije koristite za to?
- Koje su obitelji smola dostupne i možete li podijeliti tipična svojstva za svaku od njih?
- Koliko odljevaka planirate po kalupu i kako se snalazite s većim količinama?
- Kojim se završnim koracima, poput bojanja, poliranja ili teksturiranja, rukuje na jednom mjestu?
- Što pregledavate i koje zapise mogu dobiti s pošiljkom?
- Kako se postupa s promjenama dizajna nakon odobrenja mastera?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ovim pitanjima pristupa kao OEM i ODM proizvođač. Njegov dizajnerski tim pretvara ideje klijenata u praktičan, atraktivan dizajn proizvoda, a njegove mogućnosti uključuju 3D ispis u smoli, najlonu i metalu, naprednu strojnu obradu, replikaciju silikonskog kalupa za učinkovitu proizvodnju malih serija i površinske obrade kao što je bojanje. Budući da se ovi koraci nalaze na jednoj platformi, kupac može prijeći od dizajna do gotovog uzorka bez ponovnog objašnjavanja projekta nekolicini dobavljača.
Kako pripremiti koristan upit
- 3D model u uobičajenom neutralnom formatu, plus crtež koji ističe kritične dimenzije.
- Ciljana količina, grupa smola koju imate na umu i bilo koja boja ili referenca završne obrade.
- Kratka napomena o tome kako će se dio koristiti: izlagati, rukovati, sastavljati, grijati ili savijati.
- Vaš potreban rok isporuke i očekujete li promjene dizajna između serija.
Potpuni upit omogućuje dobavljaču da predloži razumnu glavnu metodu, smolu i plan završne obrade u prvom odgovoru. Također signalizira da razumijete dio, što obično vodi do korisnijeg tehničkog razgovora. S vremenom, dobavljač koji čuva vaše datoteke, povijest kalupa i bilješke o završnoj obradi može brže ponovno naručiti i održavati serije dosljednima, što je tiha prednost rada s jednim dugoročnim partnerom.
Podijelite namjenu dijela, ne samo njegovu geometriju, i vaš dobavljač može preporučiti bolju smolu, završnu obradu i plan procesa.
Istražite Jiaheng usluge vakuumskog lijevanja
Ako ste spremni prijeći s glavnog modela na malu seriju dijelova sličnih proizvodnji, možete pregledati pojedinosti usluge, mogućnosti materijala i proces projekta na namjenskoj stranici za Usluge vakuumskog lijevanja iz Jiahenga. Tim podržava OEM i ODM projekte i može savjetovati o glavnoj pripremi, izboru smole, završnoj obradi i planiranju serije na jednoj platformi.
Pošaljite svoju 3D datoteku, ciljanu količinu i zahtjeve za završnu obradu kako biste započeli razgovor s Jiaheng timom.
Često postavljana pitanja o uslugama vakuumskog lijevanja
Što su usluge vakuumskog lijevanja?Lijevanje pod vakuumom services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Koliko dijelova može proizvesti jedan silikonski kalup?Opće upute često navode otprilike 15 do 25 odljevaka po kalupu, s manje za vrlo detaljne dijelove ili dijelove tankih stijenki, a ponekad i više za jednostavne oblike. Ako trebate veću seriju, dobavljač može napraviti dodatne kalupe i paralelno lijevati. Točan broj ovisi o geometriji, smoli i rukovanju. |
Koja je razlika između vakuumskog lijevanja i 3D printanja?3D printanje builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Kada bih trebao odabrati vakuumsko lijevanje umjesto injekcijskog prešanja?Odaberite vakuumsko lijevanje kada vam je potrebno oko 10 do 30 dijelova brzo, dizajn se još uvijek može promijeniti, a još se ne želite posvetiti tvrdom alatu. Brizganje je obično bolji put kada količine dosegnu stotine ili tisuće i kada su vam potrebna točna proizvodna termoplastična svojstva. |
Koja odstupanja mogu očekivati od vakuumski lijevanih dijelova?Opće smjernice navode otprilike plus ili minus 0,2 do 0,3 mm na malim dimenzijama, s većim dijelovima koji pokazuju proporcionalno veće varijacije. Skupljanje smole i kretanje kalupa igraju važnu ulogu. Ako neki element treba čvršće pristajati, dobavljač ga može strojno obraditi nakon lijevanja, stoga jasno označite kritične dimenzije na svom crtežu. |
Koji su materijali dostupni za vakuumsko lijevanje?Tipične opcije uključuju krutu smolu sličnu ABS-u, polufleksibilnu smolu sličnu PP-u, smolu sličnu gumi u nekoliko razina tvrdoće, prozirnu smolu, smolu visoke temperature i smolu otpornu na plamen. Boje se mogu pigmentirati u smoli ili nanositi bojanjem. Vaš dobavljač može preporučiti obitelj nakon što sazna kako će se dio koristiti. |
Mogu li se vakuumski lijevani dijelovi bojati ili teksturirati?Da. Lijevani dijelovi prihvaćaju brušenje, temeljni premaz i bojanje, a tekstura se može ugraditi u master tako da se prenosi na svaki odljev. Tampon tisak, lasersko označavanje i poliranje prozirnih dijelova također su uobičajeni. Dogovorite ciljeve završne obrade prije izrade mastera tako da priprema površine odgovara konačnom izgledu. |
Što trebam poslati da dobijem ponudu za vakuumsko lijevanje?Pošaljite 3D model, crtež s kritičnim dimenzijama, ciljnom količinom, željenom obitelji smola, referencom boje ili završne obrade i rokom isporuke. Kratka napomena o tome kako se dio koristi pomaže inženjerima u odabiru odgovarajuće metode. Potpunije informacije smanjuju naprijed-natrag i ubrzavaju prvi odgovor. |
Jasan master, definirana završna obrada i realna količina tri su inputa koji najviše poboljšavaju projekt vakuumskog lijevanja.
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
