- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

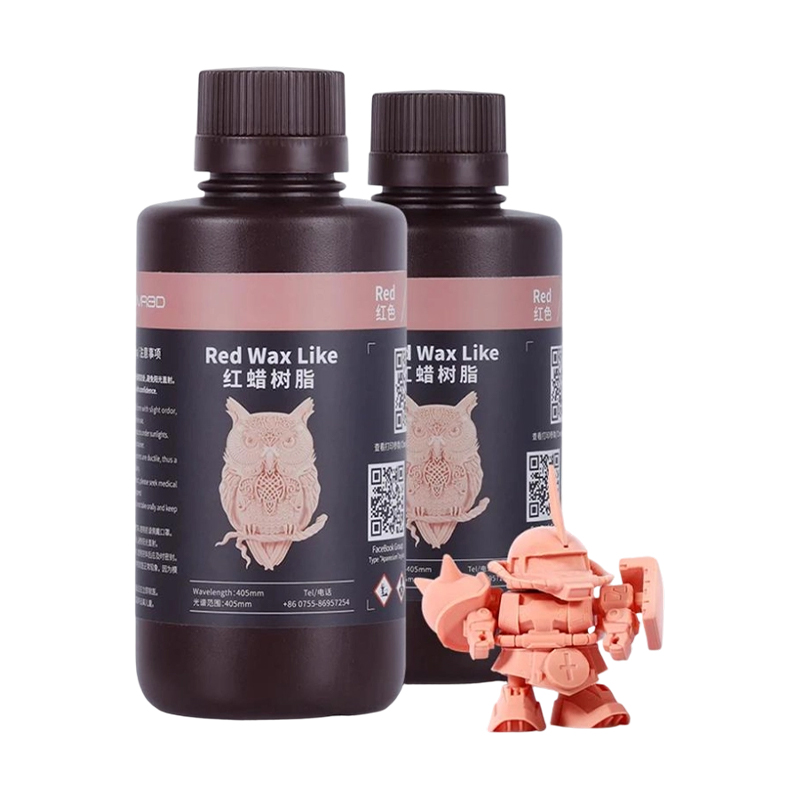
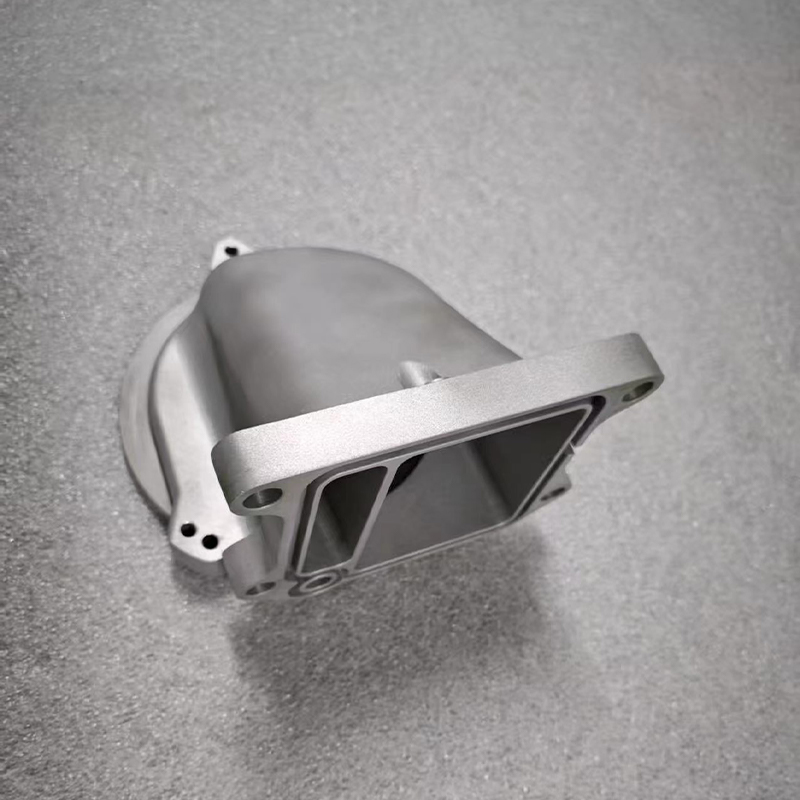
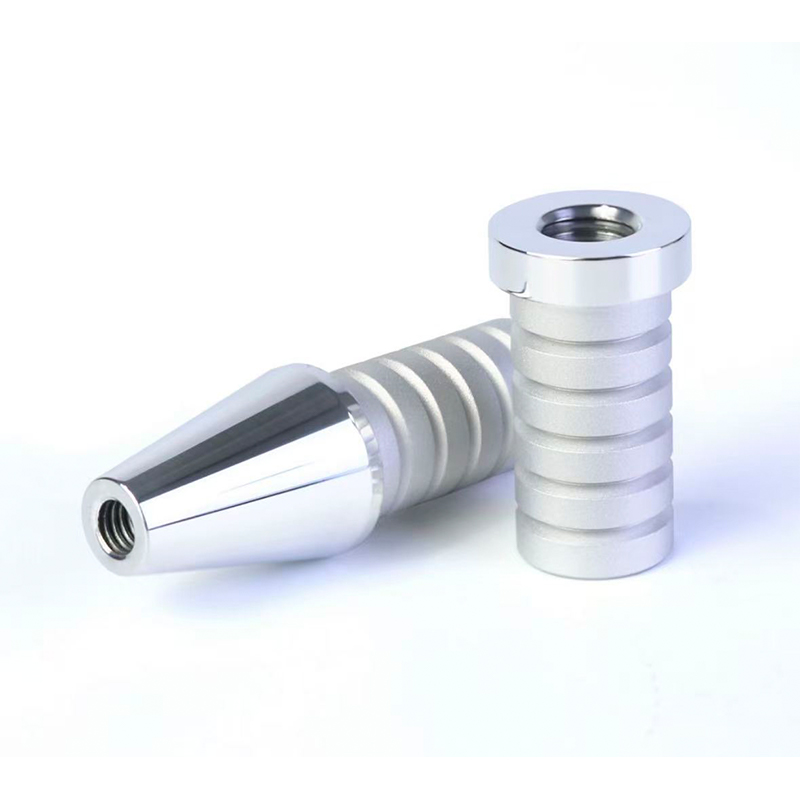
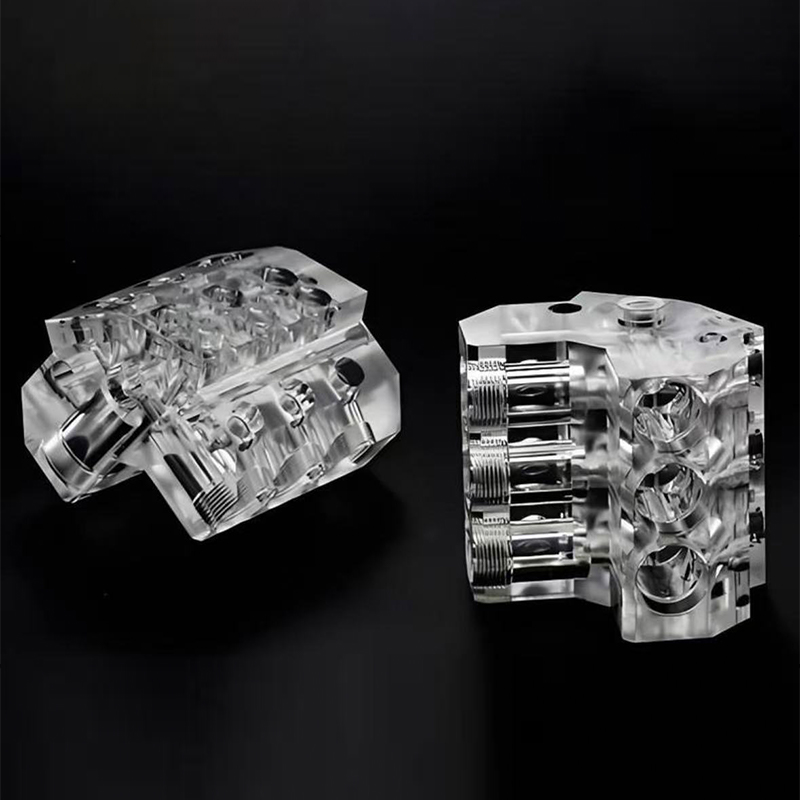
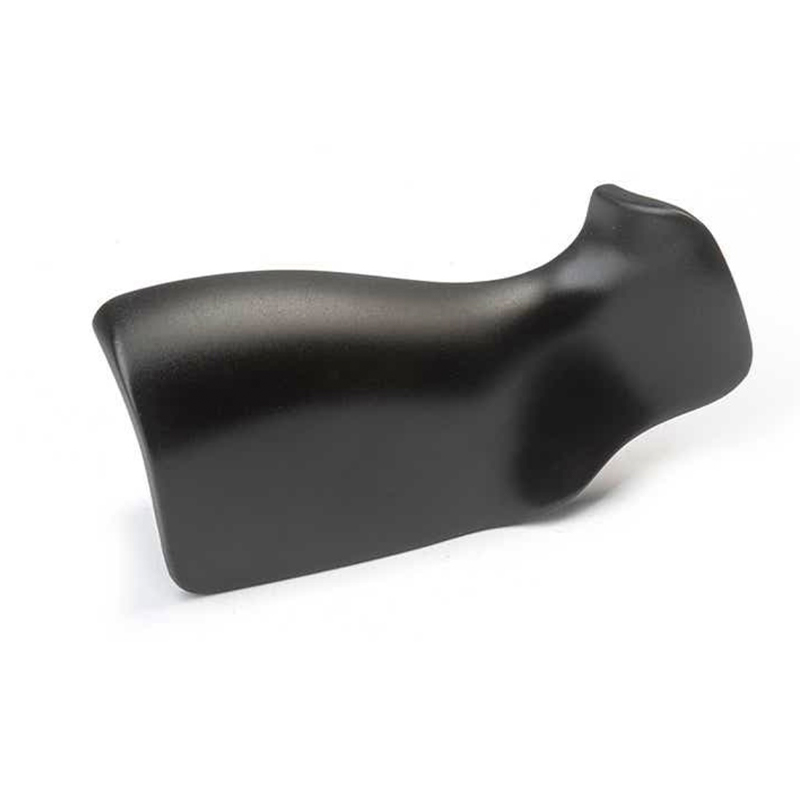
SLA Resin 3D Printing Service: Kako funkcionira i gdje se uklapa
SLA Resin 3D Ispis Service : Kratak odgovor za dijelove koji su kritični za detalje
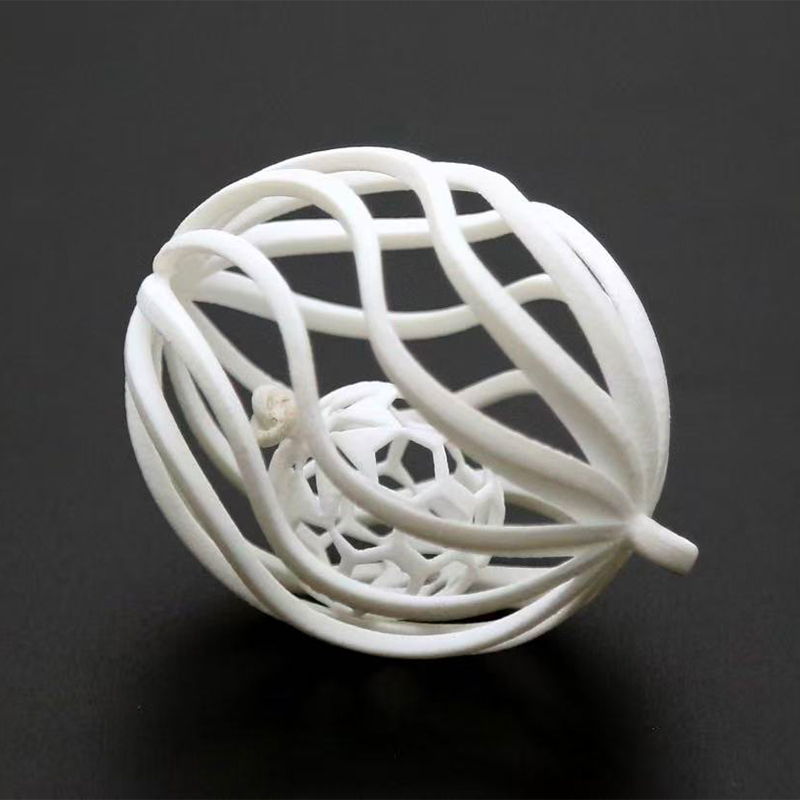
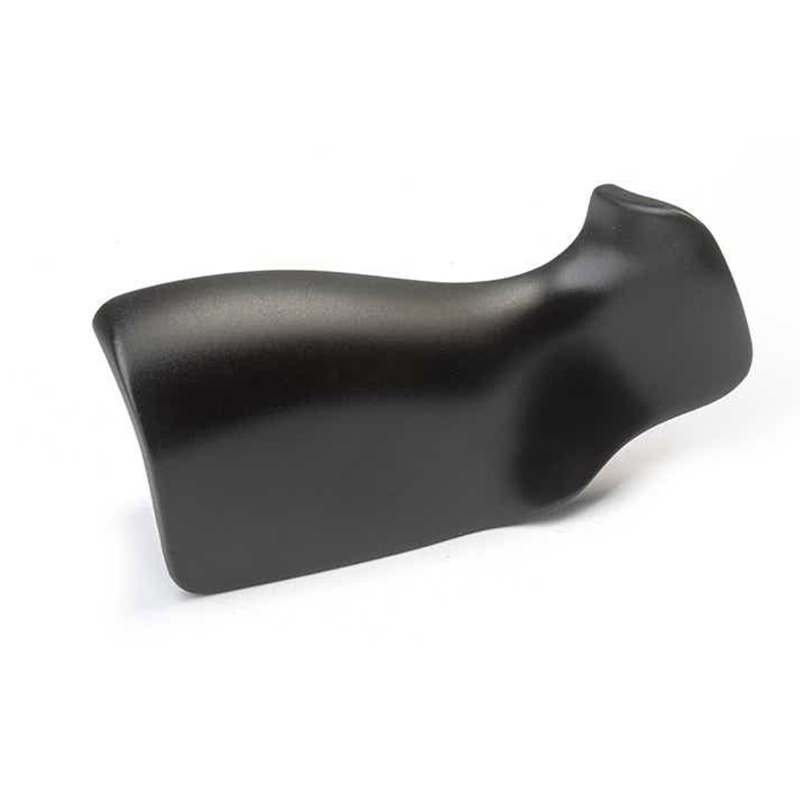
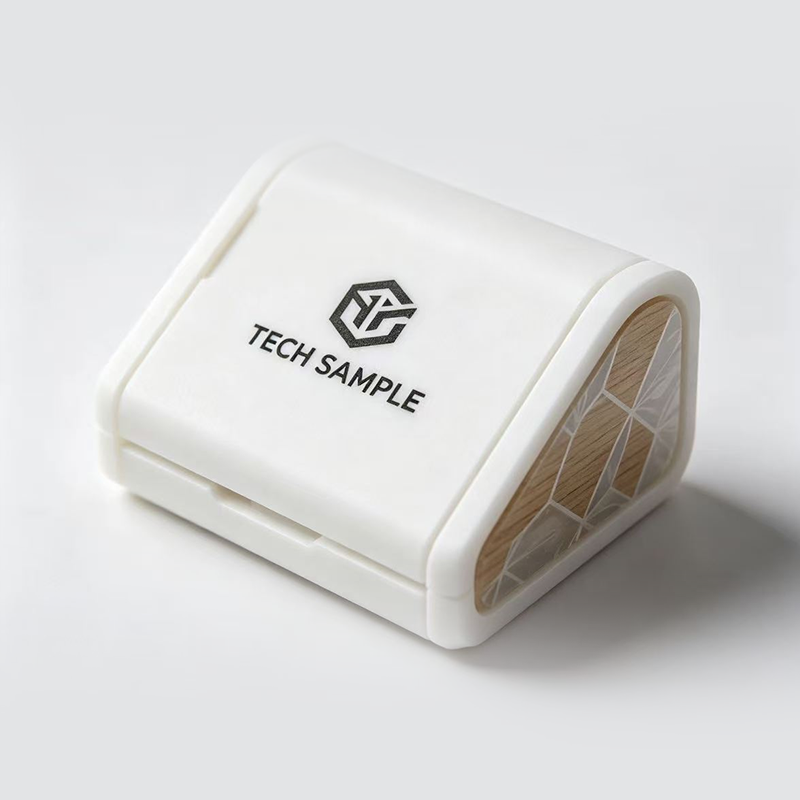
Recimo da vašem timu treba šest ručnih kućišta do petka, svako s uskočnim pristajanjem, prozirnim prozorom leće i dovoljno glatkom površinom za fotografiranje za lansirnu platformu. Njihovo tiskanje u postupku filamenta ostavilo bi vidljive linije slojeva. Njihova obrada trajala bi dulje i ne bi se lako moglo doći do tankih unutarnjih značajki. SLA usluga 3D ispisa na smolu obično je pravi poziv ovdje, jer stereolitografija stvrdnjava tekuću smolu laserom, sloj po sloj, i daje glatke površine, oštre male karakteristike i dobru točnost na malim i srednjim dijelovima.
To je cijela preporuka u dvije rečenice. SLA odgovara modelima izgleda, provjerama pristajanja, prozirnim dijelovima, malim mehaničkim komponentama i glavnim uzorcima za lijevanje. Manje je prikladan za dijelove koji nose velika opterećenja, dugotrajno stoje na jakom suncu ili su vrući. Znati gdje se ta granica nalazi je ono što odvaja glatku prvu narudžbu od one frustrirajuće, tako da je većina ovog vodiča o granici: koju smolu odabrati, kako dizajnirati za proces, kakvu završnu obradu vrijedi napraviti i kako informirati proizvođača SLA 3D ispisa.
Brzi odgovori prije detalja
- Dobro za: detaljni prototipovi, prikazni modeli, jasni dijelovi, mali funkcionalni dijelovi i majstori lijevanja.
- Tipične snage: glatke površine, fini detalji, velika točnost na malim dijelovima i širok raspon svojstava smole.
- Tipična ograničenja: standardne smole mogu biti lomljive, dijelove je potrebno prati i očvrsnuti, a dugo izlaganje suncu može promijeniti boju.
- Uobičajeni sljedeći korak: završna obrada, bojanje ili vakuumsko lijevanje kada trebate boju, teksturu ili malu seriju.
Ovaj je vodič napisan za inženjere, voditelje proizvoda i timove za nabavu koji žele dijelove koji rade na stolu i izgledaju dobro na sastanku. Izbjegava teoriju iz udžbenika i drži se onoga što utječe na vašu narudžbu: izbor materijala, pravila dizajna, naknadnu obradu, usporedbe s drugim procesima i pitanja dobavljača. Ako želite dojam kako razmišlja iskusan dobavljač SLA smole za 3D ispis, odjeljci u nastavku slijede redoslijed stvarnog projekta.
Odaberite SLA kada su kvaliteta površine i sitni detalji važniji od teškog mehaničkog opterećenja.
Kako radi SLA Resin 3D ispis: principi i struktura stroja
SLA je kratica za stereolitografiju. Spremnik, koji se obično naziva bačva, sadrži tekuću fotopolimernu smolu. UV laser prati poprečni presjek dijela na površini smole, a gdje god laser dodirne, smola se stvrdne. Platforma za izradu se zatim pomiče za jednu debljinu sloja, a sljedeći sloj se iscrtava na vrhu. Ponavljanje ovoga tisućama puta proizvodi čvrsti dio pričvršćen na platformu tankim potpornim strukturama.
Glavni elementi SLA stroja
Optički i pokretni elementi
| Materijal i potporni elementi
|
Od datoteke do gotovog dijela
- Provjera datoteke i priprema izrade: inženjer pregledava 3D model, odabire orijentaciju, dodaje nosače i odabire debljinu sloja.
- Ispis: laser stvrdnjava svaki sloj dok platforma prolazi kroz konstrukciju.
- Pranje: tiskani dio se čisti u kupki s otapalom kako bi se uklonila nestvrdnuta smola.
- Uklanjanje podrške: oslonci su odrezani i kontaktne točke su lagano očišćene.
- Naknadno stvrdnjavanje: dio se izlaže UV svjetlu, ponekad i toplinom, tako da smola postigne svoja konačna svojstva.
- Završna obrada i pregled: brušenje, poliranje, bojanje ili premazivanje se primjenjuje kada je potrebno, a dio se provjerava prema crtežu.
Mnogi su kupci iznenađeni što je samo tiskanje samo dio rasporeda. Pranje, sušenje i završna obrada oduzimaju velik dio vremena, a njihovo preskakanje ostavlja dijelove ljepljivima, slabima ili označenima. Grafikon u nastavku daje ilustrativni vremenski okvir za malu narudžbu tako da možete vidjeti kako dani idu.
Vremenska linija je pomoć pri planiranju, a ne citat. Stvarni rasporedi ovise o veličini dijela, količini, smoli i razini završne obrade.
Vremenski slijed pokazuje da tisak zauzima samo dio cjelokupnog rasporeda, s pripremom prije i nizom čišćenja, stvrdnjavanja i dorade nakon nje. Pranje i naknadno stvrdnjavanje kratki su u usporedbi s ispisom, ali su ključni, jer nedovoljno stvrdnuti dijelovi mogu biti ljepljivi ili se kasnije deformirati. Brušenje i dorada traju najdužu fazu nakon tiska, zbog čega obični otisnuti dio stiže prije nego oslikani. Korisnicima Jiahengove usluge 3D ispisa na smolu SLA ovaj uzorak pomaže pri odlučivanju trebaju li projekt sirovo tiskani dijelovi, lagano dorađeni dijelovi ili potpuno obojeni dijelovi. Kada se završna obrada obavlja na istoj platformi, raspored ne gubi vrijeme na transport i ponovno informiranje između dobavljača.
Tiskanje je samo jedna faza: pranje, stvrdnjavanje i završna obrada odlučuju o tome kakav je dio na dodir, kako izgleda i traje.
Uobičajene vrste SLA smola i njihove karakteristike
Nazivati nešto SLA dijelom malo govori o tome kako se ponaša jer smola najviše govori. Smole su formulirane tako da imitiraju različite plastike, a svaka obitelj uključuje kompromise. Kartice u nastavku sažimaju vrste koje obično nudi dobavljač SLA smole za 3D ispis. Točna dostupnost varira, stoga provjerite trenutne opcije prije nego što dizajnirate oko određene nekretnine.
Standardnona smola Fini detalji i glatka površina. Dobar za vizualne modele, izložbene komade i provjere koncepta, iako može biti lomljiv pod udarcem. Čvrsta smola ili smola slična ABS-u Bolje ponašanje pri udaru i čvršći, izdržljiviji osjećaj. Pogodan za uskočne spojeve, kućišta i funkcionalne prototipove. Prozirna ili prozirna smola Ispisuje s prozirnim izgledom i može se polirati ili premazati za jasnoću. Koristi se za leće, svjetlovode i modele s fluidnim putem. Visokotemperaturna smola Zadržava krutost na povišenoj temperaturi. Odabran za dijelove u blizini izvora topline ili za alate i učvršćenja. Fleksibilna smola ili smola slična gumi Elastična s mekim dodirom. Koristi se za brtve, ručke, brtve i nosive prototipove. Smola koja se može lijevati Čisto izgara za uzorke za livenje u kalupe. Koristi se za majstore stila nakita i uzorke malih metalnih dijelova.
| Obitelj smola | Ponašanje | Tipične namjene | Stvari za gledati |
|---|---|---|---|
| Standard | Čvrsto, glatko, detaljno | Vizualni modeli, dijelovi prikaza | Može biti lomljivo, tanki dijelovi mogu puknuti |
| Čvrst ili sličan ABS-u | Čvrsto, otporno na udarce | Kućišta, kopče, kopče | Nešto niža oštrina finih detalja |
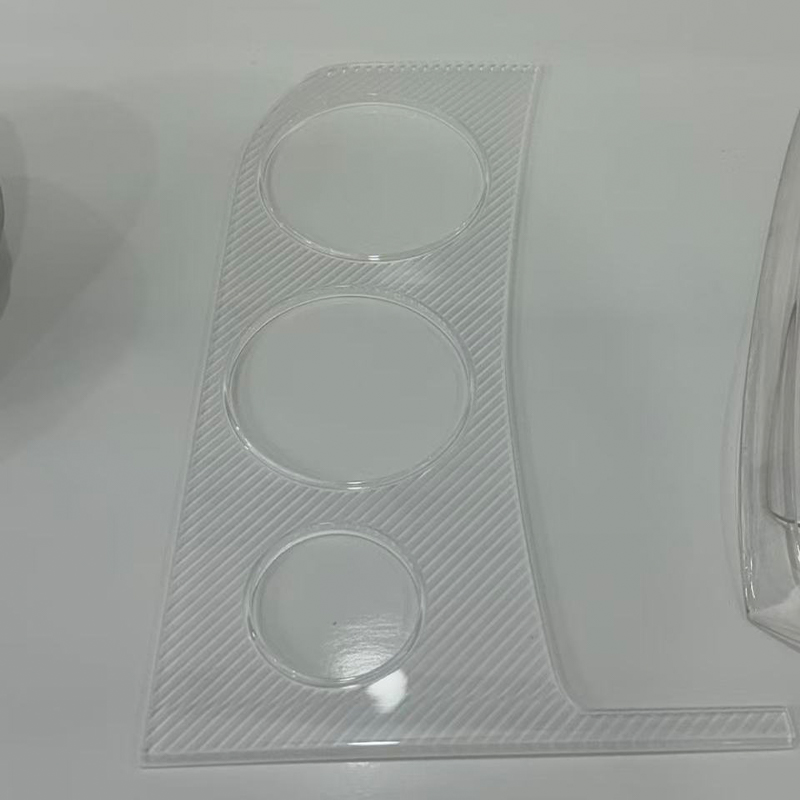
| čisto | Proziran, može se polirati | Leće, rasvjetne cijevi, prozori | S vremenom može požutjeti na jakom svjetlu |
| Visoka temperatura | Čvrsto kad je toplo | Dijelovi izloženi toplini, uređaji | Često su lomljivije od žilavih smola |
| Fleksibilan | Elastična, meka na dodir | Brtve, ručke, meke tipke | Niža otpornost na trganje od lijevane gume |
| Castable | Nisko sagorijevanje pepela | Casting majstori, male šare | Nježno rukovati prije lijevanja |
Praktičan način odabira je pitati što dio mora preživjeti. Ako će se samo gledati, dovoljna je standardna smola. Ako će se sastavljati i rukovati, čvršća smola obično je sigurnija. Ako mora ostati krut u blizini svjetiljke ili motora, potražite tip za visoke temperature. A ako je dio glavni za kasnije umnožavanje, spomenite to jer će dobavljač pripremiti površinu za lijevanje, a ne za izlaganje.
Boja je drugi izbor. Mnoge smole ispisuju u bijeloj, sivoj, crnoj ili prozirnoj boji, a one se naknadno mogu bojati ili bojati. Kupci koji trebaju preciznu boju ili razinu sjaja obično tiskaju u neutralnoj smoli i završavaju je, što daje veću kontrolu od oslanjanja samo na boju smole.
Uskladite smolu s onim što dio mora preživjeti: izgled, sastavljanje, toplinu, jasnoću ili fleksibilnost.
Primjene i točke odabira za SLA Resin 3D ispis
SLA se pojavljuje gdje god su mali detalji i glatke površine važni. Dizajnerski timovi ga koriste za provjeru oblika i pristajanja, marketinški timovi ga koriste za izložbene uzorke, a inženjeri ga koriste za izradu malih funkcionalnih dijelova i pomoćnih alata. Stupci u nastavku povezuju tipične upotrebe s pitanjima koja treba postaviti pri odlučivanju je li SLA pravi proces.
Tipična područja primjene
| Točke odabira koje treba provjeriti
|
Put brze odluke
- Ako vam treba pregršt detaljnih dijelova brzo, SLA je jak prvi kandidat.
- Ako trebate čvršće dijelove od prave građevinske plastike, razmislite o najlonskom tiskanju ili strojnoj obradi.
- Ako trebate 10 do 30 identičnih dijelova s proizvodnim izgledom, ispišite master u SLA i upotrijebite vakuumsko lijevanje.
- Ako trebate metalne dijelove, prijeđite na metalni tisak ili CNC strojnu obradu.
Donji grafikon ocjenjuje SLA prema četiri potrebe koje kupci najčešće spominju. Rezultati su urednička ilustracija općih tendencija, a nisu rezultati testa.
Viši prsten znači da SLA općenito odgovara toj potrebi. Niži prsten ukazuje na slučaj u kojem drugi proces možda zaslužuje pažnju.
Prstenovi pokazuju SLA u najjačem smislu kada je riječ o glatkoći površine i finim detaljima, zbog čega je to uobičajen izbor za modele izgleda i male precizne dijelove. Dimenzionalna točnost na malim dijelovima pomno slijedi, potpomognuta finom laserskom točkom i tankim slojevima. Čvrstoća pri velikim opterećenjima je najniži prsten, jer se čak i čvršće smole ponašaju drugačije od inženjerskih termoplasta pod dugotrajnim stresom. Ovaj obrazac objašnjava zašto mnogi projekti spajaju SLA s drugim rutama, koristeći ga za izgled i pristajanje i prebacujući se na najlonski tisak ili strojnu obradu za testove nosivosti. Jiaheng nudi ispis na smoli, najlonu i metalu zajedno sa strojnom obradom, tako da tim može usporediti rute na jednoj platformi umjesto da traži svaku zasebno.
SLA se ističe glatkim površinama i finim detaljima, stoga koristite druge procese uz njega kada dijelovi moraju nositi velika opterećenja.
Detaljna usporedba: SLA u odnosu na FDM, SLS i CNC obradu
Kupci rijetko uspoređuju SLA s ničim. Pravo je pitanje obično pobjeđuje li SLA drugi put za posao koji je pred njima. Tablica u nastavku postavlja SLA pored tri uobičajene alternative tako da su razlike lako uočljive.
| Faktor | SLA tisak smolom | FDM ispis | SLS najlon tisak | CNC obrada |
|---|---|---|---|---|
| Površina finish | Glatki, fini detalji | Vidljive linije slojeva | Blago zrnasto mat | Strojno obrađeno, tragovi alata |
| Fina značajkas | Vrlo dobro | Ograničeno mlaznicom | dobro | Ograničeno veličinom alata |
| Snaga | Ovisi o smoli, često je krt | Umjereno | dobro, tough nylon | Visok, čvrst materijal |
| Potrebe podrške | Nosači s kontaktnim oznakama | Oslonci za prepuste | Puder podupire dio | Učvršćenja drže dio |
| Tipični dijelovi | Detaljni mali i srednji dijelovi | Modeli grubog koncepta | Funkcionalni izdržljivi dijelovi | Precizni metalni i plastični dijelovi |
| Završna obrada | Brušenje i bojanje dobro funkcioniraju | Potrebno je više brušenja | Bojanje, pjeskarenje | Peskarenje, eloksiranje, bojanje |
SLA pobjeđuje tamo gdje se računaju izgled i fini detalji, zbog čega je često prvi izbor za izložbene modele i male precizne dijelove. FDM je koristan za grube rane oblike, ali prikazuje linije slojeva. SLS najlon daje izdržljive, funkcionalne dijelove bez potpornih tragova, što odgovara uskočnim spojevima i nosačima kojima će se rukovati. CNC strojna obrada koristi čvrsti materijal i daje snagu i toleranciju s kojima se ispis općenito ne može mjeriti, ali je ograničen pristupom alata na složenim unutarnjim oblicima.
Kako rute funkcioniraju zajedno
- Započnite sa SLA za provjeru prikladnosti i izgleda dizajna.
- Prijeđite na SLS najlon ili strojnu obradu kada dio treba stvarno mehaničko testiranje.
- Upotrijebite SLA master sa silikonskim kalupom kada trebate 10 do 30 dijelova proizvodnog izgleda.
- Završite bojanjem ili premazivanjem kako biste odgovarali konačnom izgledu proizvoda.
Jiaheng to opisuje kao pristup na jednom mjestu. Tvrtka radi kao OEM i ODM proizvođač s internim dizajnerskim timom i pruža 3D ispis u smoli, najlonu i metalu uz naprednu strojnu obradu i replikaciju silikonskog kalupa. Projekt stoga može započeti kao SLA model izgleda, nastaviti kao strojno obrađeni funkcionalni prototip i završiti kao mala serija lijevanih dijelova, bez ponovnog citiranja i ponovnog objašnjenja u svakom koraku.
SLA prednjači u površini i detaljima, SLS i strojna obrada prednjače u čvrstoći, a postupni plan često koristi više od jednog.
Smjernice za dizajn i dopuštena odstupanja za SLA tiskane dijelove
SLA oprašta puno, ali nekoliko dizajnerskih navika čini vidljivu razliku. Smjernice u nastavku pojavljuju se u većini pregleda proizvodnosti, a njihovo pridržavanje smanjuje mogućnost neuspjele izrade ili dijela koji treba preraditi.
Debljina stijenke i male značajke
Pretanki zidovi mogu se iskriviti, slomiti tijekom čišćenja ili se ne mogu ispisati. Mnogi dobavljači navode praktični minimum od oko 0,8 do 1,0 mm za poduprte stijenke, s debljim stijenkama za veće dijelove. Mogući su sitni tekst i male rupe, ali vrlo male značajke možda će trebati povećati ili prvo provjeriti kod dobavljača. Jednaka debljina stijenke također pomaže u smanjenju naprezanja i izobličenja.
Šuplji dijelovi i odvodni otvori
Šuplji modeli zadržavaju tekuću smolu unutra, što može uzrokovati pritisak, neravnomjerno stvrdnjavanje ili kasnije curenje. Ako je potreban šuplji dizajn, dodajte drenažne rupe od nekoliko milimetara kako bi nestvrdnuta smola mogla izaći i spomenite rupe dobavljaču tako da budu postavljene dalje od kozmetičkih lica. Mnogi kupci preferiraju čvrste dijelove zbog jednostavnosti, iako se deblji čvrsti dijelovi mogu sporije tiskati i više skupljati.
Oznake orijentacije i oslonca
Potporne strukture drže prevjese na mjestu i ostavljaju male tragove na mjestima gdje su uklonjene. Inženjer odabire orijentaciju kako bi sakrio te tragove na manje vidljivim licima i zaštitio kritične površine. Ako određeno lice mora biti savršeno glatko, recite to u sažetku. Dobavljač tada može usmjeriti dio tako da lice nije u kontaktu s nosačima.
Tolerancije i dosjeda
Opće smjernice za SLA često navode tolerancije u rasponu od otprilike plus ili minus 0,1 do 0,2 mm na malim dijelovima, dok veći dijelovi variraju proporcionalno. Dijelovi se također nastavljaju lagano skupljati tijekom stvrdnjavanja, tako da značajke spajanja kao što su igle i rupe trebaju uključivati zazor. Ako je pristajanje kritično, mnogi dobavljači naknadno tiskaju probni komad ili strojno obrađuju značajku. Grafikon raspona u nastavku prikazuje raspone debljina slojeva koji se obično prilagođavaju različitim namjenama.
Tanji slojevi daju glatke površine i finije detalje, dok deblji slojevi ubrzavaju izradu i odgovaraju većim ili nacrtima. Rasponi su opće smjernice i mogu se razlikovati ovisno o stroju i smoli.
Grafikon raspona pokazuje da modeli s finim detaljima i mali dijelovi obično koriste najtanje slojeve, koji daju glađe zakrivljene površine i oštrije rubove. Standardni prototipovi spadaju u srednji pojas koji uravnotežuje detalje i vrijeme izrade. Veća kućišta i poklopci često koriste deblje slojeve jer se dodatni vremenski troškovi finih slojeva zbrajaju kod velikih konstrukcija. Brzi propuhi su na kraju, gdje je brzina važnija od glatkoće površine. Kada pitate proizvođača SLA smole za 3D ispis za ponudu, govoreći im o namjeni dijela omogućujete im da u skladu s tim odaberu debljinu sloja i izbjegava trošenje vremena izrade na detalje koje nitko neće vidjeti.
| Značajka | Praktične upute | razum |
|---|---|---|
| Debljina stijenke | Držite oko 0,8 do 1,0 mm ili više | Smanjuje lomljenje i savijanje |
| Šuplji dijelovi | Dodajte drenažne rupe od nekoliko milimetara | Omogućuje istjecanje nestvrdnute smole |
| Kritična lica | Recite dobavljaču koja lica moraju biti glatka | Omogućuje orijentaciju za njihovu zaštitu |
| Značajke parenja | Uključite prostor za pristajanje | Omogućuje stvrdnjavanje skupljanja |
| Tekst i logotipi | Koristite podebljane, uzdignute ili ugravirane oblike | Održava male detalje čitljivima |
Ravnomjerni zidovi, odvodni otvori i jasna nota na kozmetičkim licima sprječavaju većinu problema SLA dizajna.
Naknadna obrada i završna obrada za SLA dijelove
Sirovi SLA dio već je glatkiji od većine ispisanih dijelova, ali nije dovršen. Naknadnom obradom pretvara se iz tiskanog predmeta u nešto što možete sastaviti, fotografirati ili prezentirati. Većina dobavljača uključuje pranje i sušenje kao standard, a nudi dodatnu završnu obradu kao opciju.
Pranje i stvrdnjavanje
Nakon tiskanja, dijelovi se peru u kupki s otapalom, obično izopropilnim alkoholom, kako bi se uklonila nestvrdnuta smola. Zatim se stvrdnjavaju pod UV svjetlom, ponekad uz laganu toplinu. Nedovoljno pranje ostavlja ljepljivu površinu, a nedovoljno stvrdnjavanje može učiniti dio slabijim. Pretjerano pranje u otapalu može omekšati određene smole, zbog čega dobavljači pažljivo kontroliraju vrijeme.
Uklanjanje podrške i brušenje
Nosači se odrežu, a kontaktne točke se bruse ili glatko turpijaju. Za dijelove zaslona, brušenje se nastavlja kroz finije zrna dok površina ne postane jednolika. Ovo je također korak koji uklanja slabe linije slojeva na plitkim zavojima. Što je profinjeniji završetak potreban, to je više ručnog rada uključeno.
Bojanje, lakiranje i poliranje
- Temeljni premaz i bojanje: daje kontroliranu boju i razinu sjaja te skriva preostale mrlje.
- Prozirni premaz: poboljšava jasnoću na prozirnim dijelovima i dodaje zaštitni sloj.
- Poliranje: daje prozirnim dijelovima izgled poput stakla kada to dizajn dopušta.
- Teksturiranje i označavanje: dodaje uzorke držanja, logotipe ili prijelome boja prema potrebi.
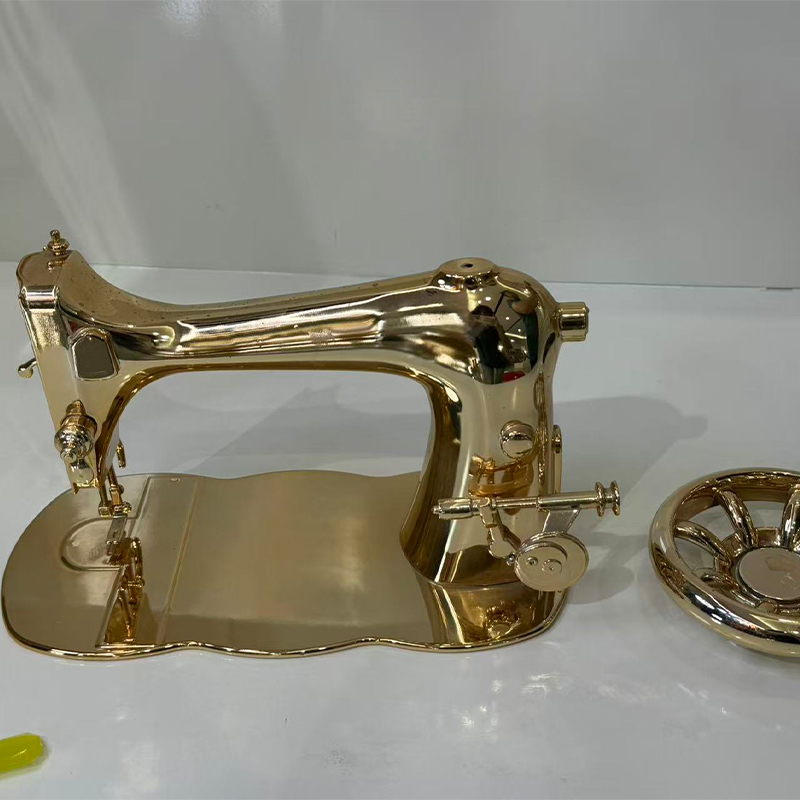
Budući da Jiaheng također nudi bojanje i druge površinske tretmane, SLA dijelovi se mogu premjestiti izravno od pisača do stola za završnu obradu unutar istog projekta. Ovo je važno za usklađivanje boja i za dijelove s nekoliko boja, jer finišer poznaje smolu i povijest pripreme. Ako će se za silikonsko oblikovanje koristiti majstor, unaprijed obavijestite dobavljača. Majstor za lijevanje treba vrlo glatku površinu, jer će se svaki nedostatak preslikati u kalup.
Pranje, stvrdnjavanje i pažljivo brušenje pretvaraju tiskani SLA dio u gotov.
Provjere kvalitete i uobičajeni problemi s ispisom SLA
Dobri dobavljači provjeravaju kvalitetu prije, tijekom i nakon izgradnje. Pregledavaju datoteku za tanke stijenke i zarobljene volumene, nadziru izradu, zatim pregledaju dimenzije, površinske oznake i stanje stvrdnjavanja gotovog dijela. Tablica ispod navodi probleme koji se najčešće pojavljuju i kako se obično sprječavaju.
| Izdavanje | Tipičan uzrok | Prevencija |
|---|---|---|
| Iskrivljenje ili iskrivljenje | Nejednaka debljina stijenke ili velike ravne površine | Ravni zidovi, dobra orijentacija, postavljanje nosača |
| Oznake podrške | Kontaktne točke gdje su potpore uklonjene | Usmjerite kako biste sakrili tragove i pijesak nakon uklanjanja |
| Ljepljiva ili ljepljiva površina | Nedovoljno pranje ili sušenje | Pravilno vrijeme pranja i sušenja |
| Krhki lom | Standardnona smola under impact or thin sections | Odaberite čvršću smolu, podebljajte stijenke |
| Žuti s vremenom | Izlaganje UV zračenju i svjetlu, posebno na čistim dijelovima | Koristite premaze i ograničite sunčevu svjetlost |
| Dimenzionalno drift | Skupljanje tijekom stvrdnjavanja | Dopustite razmak i provjerite kritične dimenzije |
| Zarobljena smola | Šuplji dijelovi without drain holes | Dodajte otvore za odvod i temeljito ih očistite |
Inspekcija obično pokriva dimenzije kritičnih značajki, vizualno stanje, potpunost otvrdnjavanja i traženu razinu završne obrade. Za seriju, prvi dio se provjerava prije nego što se ostali puste. Ako imate stroge standarde izgleda, podijelite referentnu fotografiju ili uzorak i dogovorite se o tome koja je razina vidljivih potpornih oznaka ili linija slojeva prihvatljiva. Pisana očekivanja sprječavaju neslaganje pouzdanije od verbalnih.
Ambalaža je također važna. Svježe ispisani i stvrdnuti dijelovi mogu se izgrebati kontaktom, a tanke značajke mogu puknuti u transportu. Dijelovi se obično zamotaju zasebno i drže u kutiji tako da mali detalji stignu netaknuti.
Dogovorite se o kritičnim dimenzijama i prihvatljivim površinskim oznakama u pisanom obliku prije početka gradnje.
Održavanje i njega SLA dijelova od smole
Tiskani dijelovi od smole ne zahtijevaju održavanje. Svjetlo, toplina, vlaga i kemikalije utječu na njih tijekom vremena, a malo brige održava prototipove u dobrom stanju za preglede, testiranje i skladištenje. Smjernice u nastavku također pokrivaju nekoliko točaka rukovanja za svakoga tko izravno radi sa smolom.
| Izlaganje | Učinak | Savjeti za njegu |
|---|---|---|
| Izravna sunčeva svjetlost | S vremenom može uzrokovati žutilo i lomljivost | Čuvajte dalje od UV zračenja, koristite premaze za dijelove zaslona |
| Vrućina | Neke smole omekšaju blizu svoje toplinske granice | Držati dalje od vrućih površina i parkiranih vozila |
| Otapala i sredstva za čišćenje | Može omekšati ili zamutiti neke smole | Koristite blagi sapun i vodu, prvo isprobajte jaka sredstva za čišćenje |
| Vlaga i vlaga | Manje promjene dimenzija u nekim smolama | Čuvati na suhom, čuvati zatvoreno za dugotrajno skladištenje |
| Utjecaj i stres | Tanke značajke mogu popucati | Rukujte nježno, izbjegavajte oštro opterećenje na tankim dijelovima |
Navike skladištenja i rukovanja
- Čuvajte dijelove na hladnom i suhom mjestu i izbjegavajte duge periode na jakom svjetlu.
- Zamotajte prozirne dijelove odvojeno kako se ne bi ogrebali.
- Držite obojene dijelove razdvojene kako se površine ne bi lijepile ili trljale.
- Izbjegavajte čvrsto stezanje tankih dijelova, jer smola može puknuti pod pritiskom.
- Označite dijelove revizijom i vrstom smole tako da ponovne narudžbe odgovaraju izvorniku.
Rukovanje smolom i opremom
Nestvrdnuta tekuća smola može iritirati kožu, stoga dobavljači i korisnici nose rukavice i izbjegavaju izravan kontakt. Otapala za pranje treba koristiti u prozračenim prostorima i držati ih podalje od izvora topline. Što se tiče stroja, dobro vođeno postrojenje održava bačve čistima, filtrira smolu da ukloni stvrdnute dijelove, povremeno provjerava laser i optiku i pohranjuje smolu dalje od svjetla. Ove rutine pomažu održati kvalitetu izrade stabilnom od jedne narudžbe do druge, zbog čega stalni kupci često vide dosljedne rezultate od istog dobavljača.
Držite dijelove od smole podalje od jakog svjetla, topline i jakih otapala i pažljivo rukujte tankim dijelovima.
Rad s proizvođačem i dobavljačem SLA smole za 3D ispis
Ispis je dio koji je lako odrediti. Ono što čini da projekt ide glatko je kako dobavljač rješava sve oko njega: pregled datoteke, savjet o smoli, završnu obradu i komunikaciju. Ova pitanja vam pomažu da procijenite je li dobavljač SLA 3D ispisa spreman za to.
- Koje obitelji smola nudite i možete li opisati ponašanje svake od njih?
- Pregledavate li datoteke za debljinu stijenke, odvodne rupe i orijentaciju prije ispisa?
- Koje su tipične tolerancije za veličinu mog dijela i kako ih provjeriti?
- Koji su završni koraci dostupni u kući, poput brušenja, bojanja i poliranja?
- Možete li podržati male serije kombiniranjem SLA mastera s replikacijom silikonskog kalupa?
- Kako pakirate dijelove s tankim elementima za otpremu?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. pristupa ovim pitanjima kao kineski OEM i ODM proizvođač. Njegov dizajnerski tim pretvara ideje klijenata u praktičan, atraktivan dizajn proizvoda, a njegove mogućnosti obuhvaćaju 3D ispis na smoli, najlonu i metalu, naprednu strojnu obradu, replikaciju silikonskih kalupa i površinske tretmane kao što je bojanje. Klijenti mogu završiti putovanje od dizajna do proizvoda na jednoj platformi, što štedi vrijeme koordinacije i zadržava odgovornost na jednom mjestu.
Kako pripremiti koristan upit
- 3D model u uobičajenom neutralnom formatu, plus crtež koji označava kritične dimenzije.
- Predviđena uporaba dijela i okolina s kojom će se suočiti.
- Porodica smola koju imate na umu ili opis svojstava koja su vam potrebna.
- Razina završne obrade: neobrađeno otisnuto, brušeno, premazano ili potpuno obojano, s bilo kojom referencom u boji.
- Količina, ciljni rok isporuke i sve potrebe pakiranja.
S tim informacijama dobavljač može predložiti smolu, orijentaciju, debljinu sloja i plan završne obrade u prvom odgovoru. Također vam daje jasnu evidenciju na koju se možete vratiti ako je potrebna ponovna narudžba ili revizija. Za dugoročne programe, radeći s istim proizvođačem SLA smole za 3D ispis, gradi se zajednička povijest datoteka, postavki i završnih bilješki, što kasnije serije čini dosljednijima.
Recite svom dobavljaču kako će se dio koristiti i on će moći inteligentnije odabrati smolu, orijentaciju i završnu obradu.
Istražite Jiaheng SLA Resin 3D Printing Service
Ako vaš dizajn treba glatke površine, fine detalje i brzu realizaciju, možete pregledati dostupne smole, procese i korake projekta na namjenskoj stranici za SLA Resin 3D Ispis Service iz Jiahenga. Tim podržava OEM i ODM projekte i može koordinirati ispis s doradom, strojnom obradom i replikacijom silikonskog kalupa na jednoj platformi.
Pošaljite svoju 3D datoteku, namjeravanu upotrebu i zahtjeve za završnu obradu kako biste započeli razgovor s Jiaheng timom.
SLA Resin 3D Printing Service FAQ
Što je SLA usluga 3D ispisa?To je proizvodna usluga u kojoj UV laser stvrdnjava tekuću fotopolimernu smolu sloj po sloj za izradu dijela iz digitalnog modela. Usluga obično uključuje pregled datoteka, ispis, pranje, stvrdnjavanje, uklanjanje potpore i izbornu završnu obradu. Cijenjen je zbog glatkih površina, finih detalja i dobre točnosti na malim i srednjim dijelovima. |
Za što je SLA dobar u usporedbi s drugim metodama 3D ispisa?SLA je snažan izbor za modele izgleda, prozirne dijelove, male precizne komponente i majstore lijevanja. Druge metode poput SLS najlonskog ispisa ili strojne obrade mogu biti poželjnije kada dio treba nositi teža opterećenja ili izdržati težu upotrebu. Mnogi projekti prvo koriste SLA i prelaze na drugu rutu za funkcionalno testiranje. |
Koliko su točni SLA tiskani dijelovi?Opće smjernice često navode otprilike plus ili minus 0,1 do 0,2 mm na malim dijelovima, dok veći dijelovi variraju proporcionalno. Točnost ovisi o smoli, geometriji, orijentaciji i stvrdnjavanju. Za kritične prilagodbe, dobavljači često ispisuju probni komad ili strojno rade značajku nakon ispisa. |
Koje smole su dostupne za SLA ispis?Uobičajene obitelji uključuju standardnu smolu, čvrstu smolu ili smolu sličnu ABS-u, prozirnu smolu, smolu za visoke temperature, fleksibilnu smolu i smolu koja se može lijevati. Svaki na drugačiji način uravnotežuje detalje, snagu, jasnoću i toplinsko ponašanje. Vaš dobavljač može preporučiti smolu nakon što sazna kako će se dio koristiti. |
Mogu li se SLA tiskani dijelovi bojati ili polirati?Da. Dijelovi se obično bruse, temelje i boje, a prozirni dijelovi mogu se polirati i premazati kako bi se poboljšala prozirnost. Budući da su SLA površine već glatke, dobra su osnova za visokokvalitetne završne radove. Recite dobavljaču željenu boju i sjaj prije izrade kako bi se površina pripremila na odgovarajući način. |
Jesu li dijelovi od SLA smole dovoljno jaki za funkcionalno testiranje?Ovisi o smoli i testu. Tvrđe smole mogu podnijeti uskočne spojeve i laganu montažu, dok standardna smola može puknuti pod udarcem. Za velika opterećenja, dugotrajni stres ili visoke topline obično su prikladniji drugi postupci ili materijali. Opišite test svom dobavljaču kako bi vam mogao dati savjet. |
Mogu li dobiti malu seriju od SLA majstora?Da. Uobičajeni način je ispisati master u SLA, pažljivo ga dovršiti, izraditi silikonski kalup i izliti poliuretanske kopije, obično oko 10 do 30 komada po kalupu. To daje proizvodni izgled bez teškog alata. Jiaheng nudi i SLA ispis i replikaciju silikonskog kalupa na jednoj platformi. |
Što trebam uključiti kada tražim SLA ponudu?Uključite 3D model, crtež koji označava kritične dimenzije, količinu, željenu smolu ili potrebna svojstva, razinu završne obrade i vaš rok isporuke. Kratka napomena o tome kako će se dio koristiti i okolini s kojom će se suočiti vrlo je korisna. Potpuna informacija skraćuje prvi odgovor i smanjuje kasnije izmjene. |
Jasna namjena, odgovarajuća smola i definirana razina završne obrade tri su inputa koji najviše poboljšavaju SLA projekt.
-
 Usluga 3D ispisa od smole nalik žutom ABS-u
-
 Usluga 3D ispisa od aluminijske legure AlSi10Mg
-
 PAHT+CF usluga 3D ispisa materijala od visokotemperaturnog najlona ojačanog karbonskim vlaknima
-
 PPS+CF Usluga 3D ispisa materijala ojačanog karbonskim vlaknima
-
 Usluga 3D ispisa od gotovo bijele smole
-
 Usluga 3D ispisa standardnih FDM materijala (PLA, PETG, ABS)
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
