- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

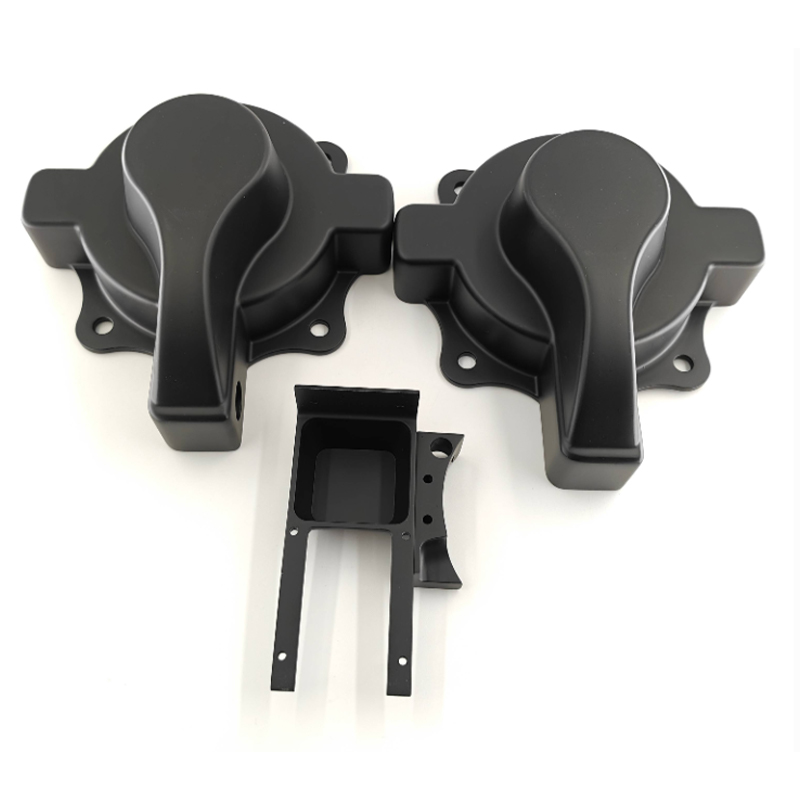
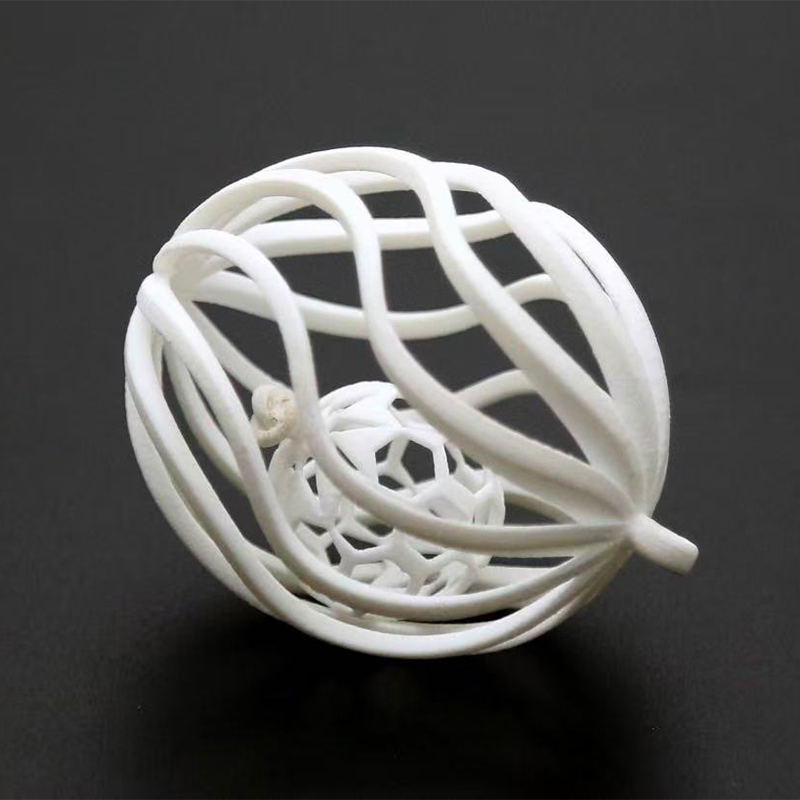
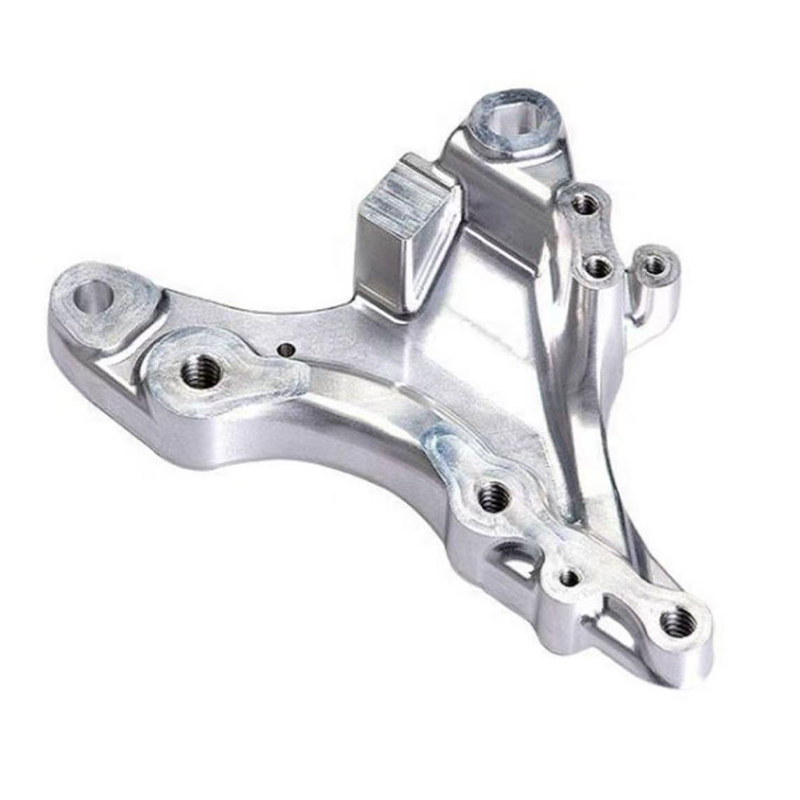
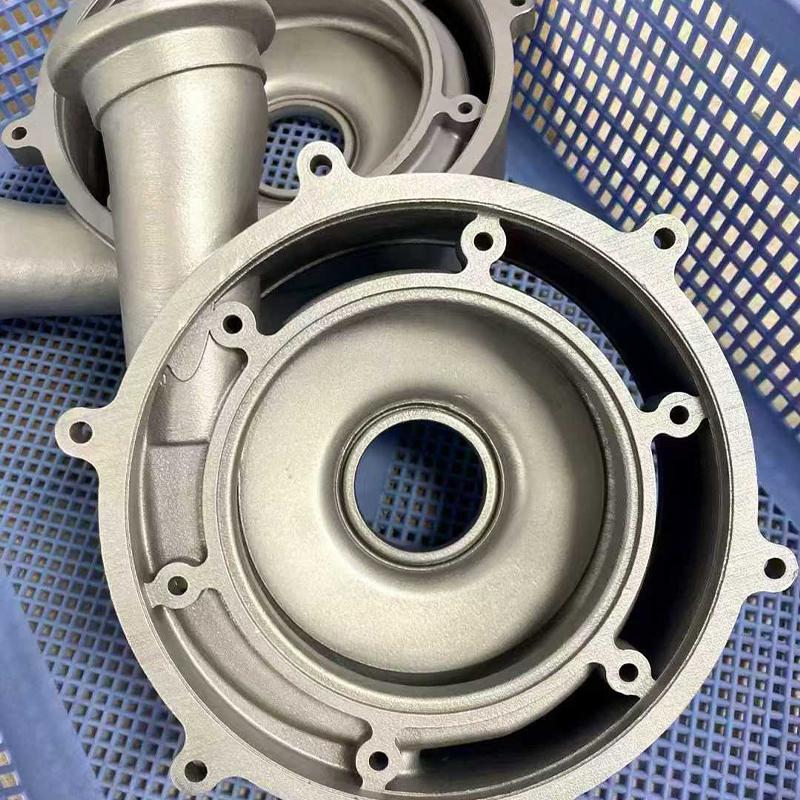
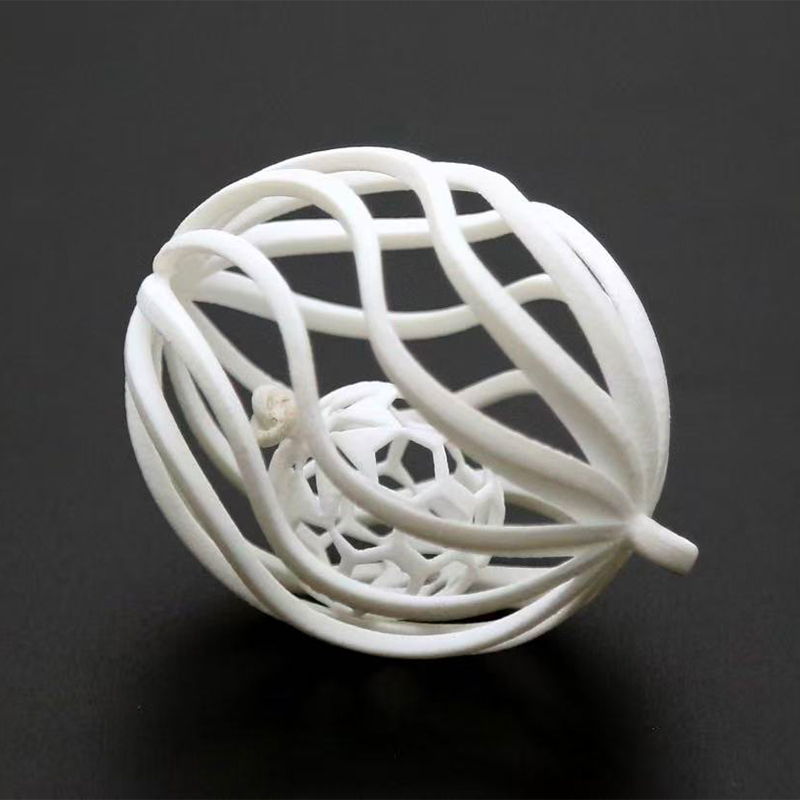
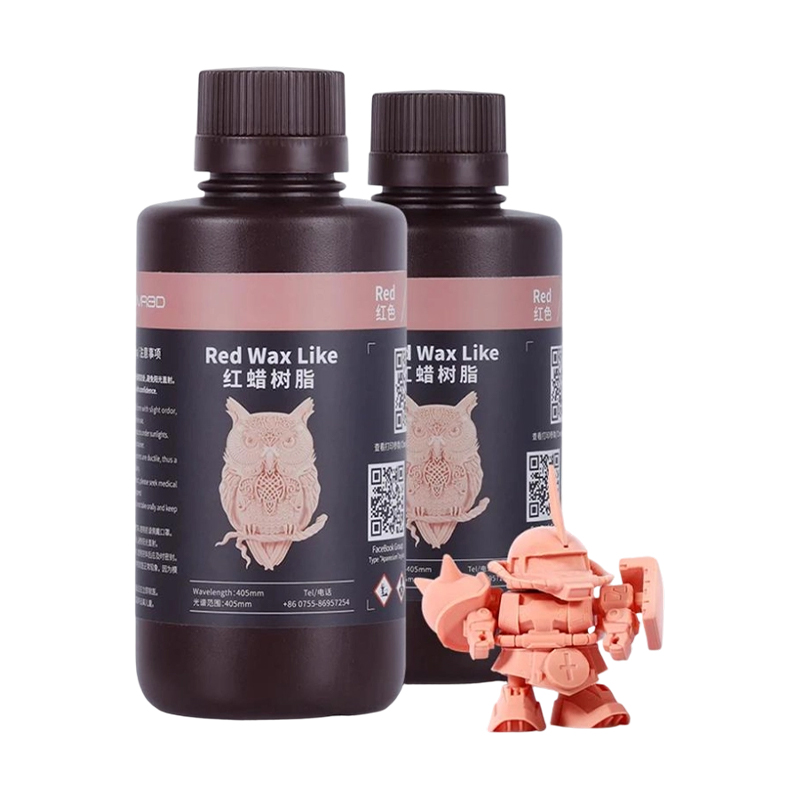
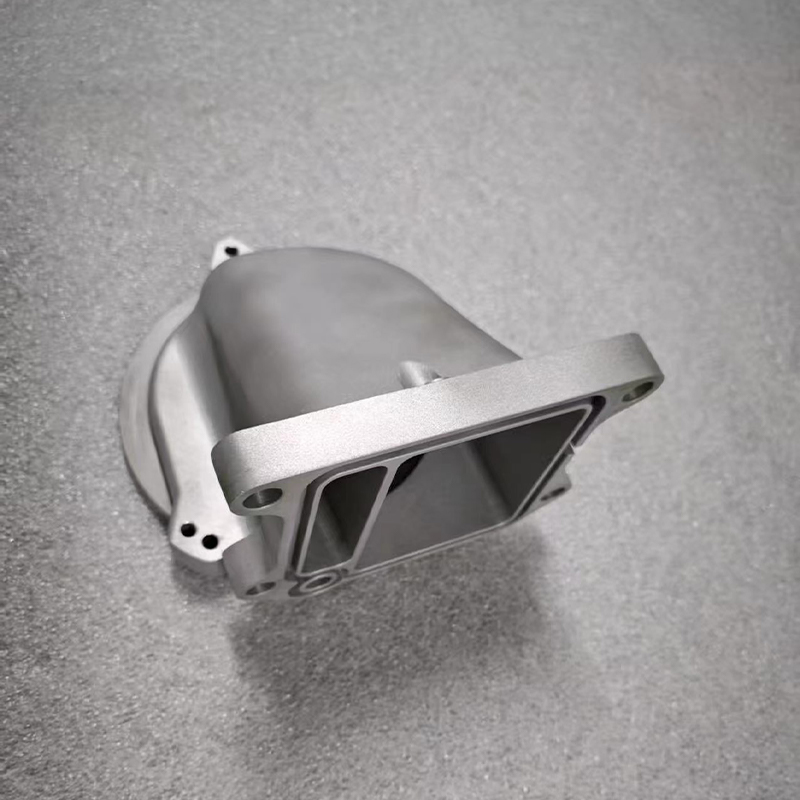
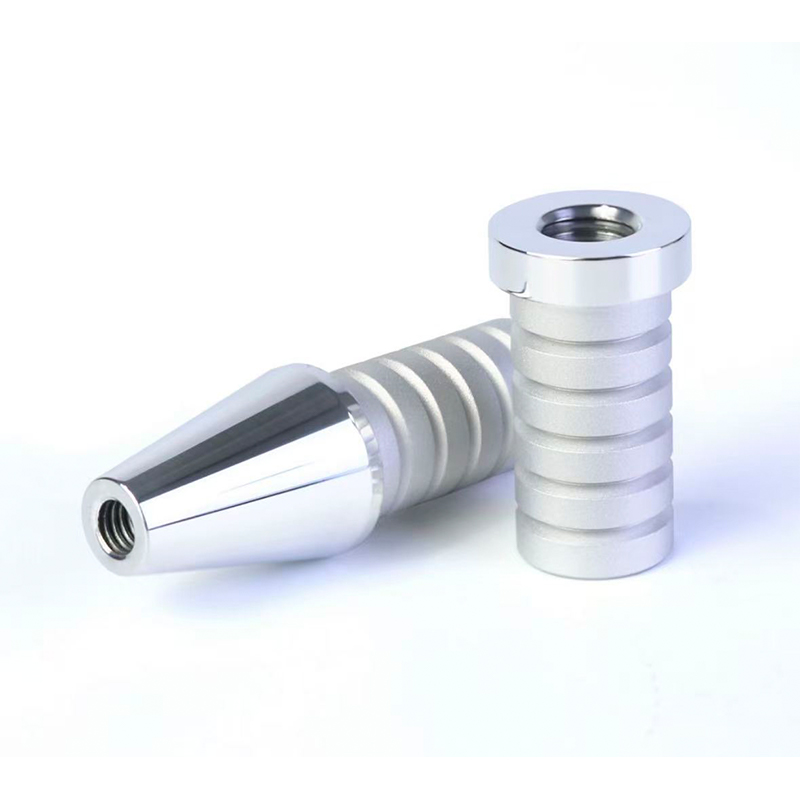
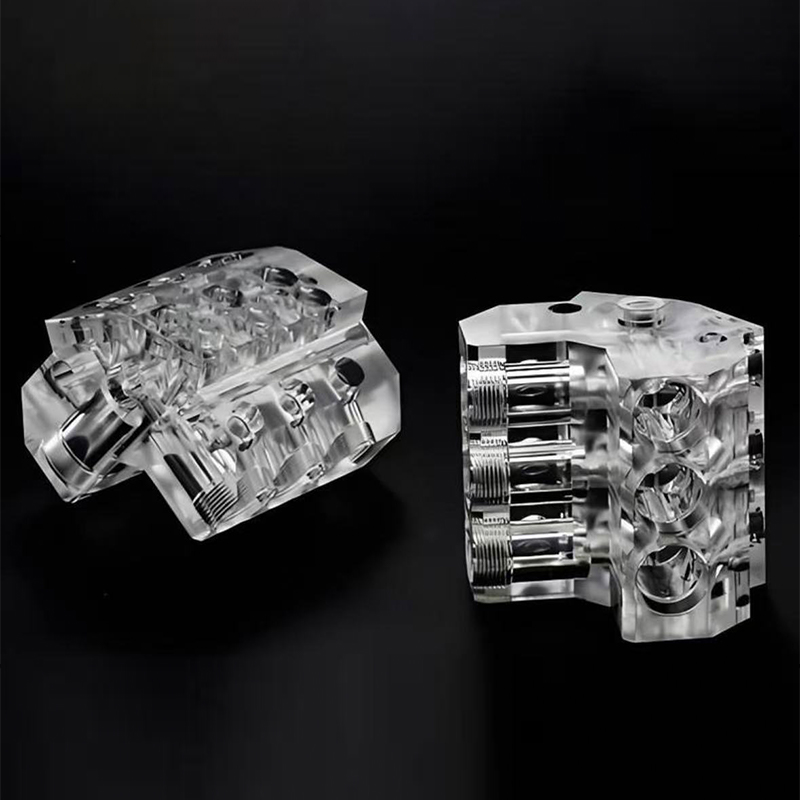
Tvornica za SLA, DLP, SLS i SLM 3D ispis i vakuumsko lijevanje u Kini
Izravan odgovor: usklađivanje tehnologije ispisa sa zahtjevima dijelova
Ako uspoređujete SLA, DLP, SLS i SLM prije slanja narudžbe kineskoj SLA Resin 3D Printing Service Factory ili SLS Nylon 3D Printing Factory u Kini, odluka se svodi na tri pitanja postavljena ovim redoslijedom: s kakvom površinskom obradom dio treba izaći iz stroja, kakvo će mehaničko opterećenje zapravo nositi i koliko je komada potrebno ovaj mjesec u odnosu na ovu godinu. SLA i procesi DLP smole pobjeđuju na glatkoći površine i vjernosti dimenzijama, SLS najlon pobjeđuje na funkcionalnoj izdržljivosti bez potpornih struktura, a SLM metal pobjeđuje na dijelovima koji moraju preživjeti stvarna mehanička i toplinska opterećenja . Vakuumsko lijevanje stoji uz sva tri kao most za serije od dvadeset do dvjesto komada nakon što se glavni uzorak potvrdi, a završna obrada površine je korak koji pretvara bilo koji od ovih rezultata u dio koji izgleda i radi kao gotov proizvod.
Koristan prečac za specifikaciju po prvi put: odaberite SLA ili DLP kada će se dio procjenjivati okom ili će biti opremljen malim razmakom, odaberite SLS najlon kada će se dijelom više puta rukovati, stezati ili sastavljati, odaberite SLM metal kada je dio izložen toplini, pritisku ili strukturnom opterećenju koje plastika ne može izdržati i odaberite vakuumsko lijevanje u trenutku kada jedan potvrđeni majstor treba postati deseci identičnih kopija. Kineski proizvođač 3D ispisa na bazi SLA smole koji također izvodi DLP, SLS, SLM, vakuumsko lijevanje i završnu obradu površina pod jednim krovom uklanja potrebu za žongliranjem zasebnih dobavljača za svaku fazu te odluke.
Ostatak ovog članka obrađuje svaku tehnologiju u tehničkim detaljima, uspoređuje ih prema kriterijima koji zapravo pokreću odluke o nabavi i objašnjava kako vakuumsko lijevanje i završna obrada površine dovršavaju put od jednog tiskanog prototipa do serije dijelova proizvodne kvalitete.
3D ispis SLA smole: standard za glatke, točne prototipove
Stereolitografija stvrdnjava tekuću smolu sloj po sloj pomoću lasera precrtanog preko područja izrade, što proizvodi neke od najglađih izvedenih površina dostupnih u bilo kojem procesu 3D ispisa. Usluga sla 3d ispisa obično je prva postaja za modele izgleda, prozirna kućišta, kućišta koja se mogu uklopiti i glavne uzorke namijenjene vakuumskom lijevanju, jer se površina koja izlazi iz stroja već približava završnoj obradi koju drugi procesi postižu tek nakon sekundarnog brušenja.
Gdje SLA tisak na smoli zarađuje svoje mjesto
Kineski SLA dobavljač usluga 3D ispisa obično ima na zalihama standardne, čvrste, prozirne i toplinski otporne porodice smola, od kojih je svaka formulirana za drugu daljnju svrhu. Standardne smole daju prednost finim detaljima i zadane su za recenzije dizajna. Čvrste i izdržljive smole smanjuju razliku s inženjerskom termoplastikom i odgovaraju uskočnim pristajanjima odijela i laganim funkcionalnim ispitivanjima. Prozirne smole omogućuju pregled unutarnjih značajki bez rezanja dijela, što je dragocjeno za fluidne i rasvjetne dizajne. Tipovi otporni na toplinu zadržavaju svoj oblik u toplim uvjetima i uobičajeni su izbor kada dio od smole mora poslužiti i kao kratkotrajni kalup za kalup, budući da master mora preživjeti ponovljene cikluse lijevanja silikona bez omekšavanja.
Visine slojeva između 0,025 mm i 0,1 mm su rutinske, i dobro obrađen SLA dio može se brusiti i premazati temeljnim premazom na površinu koja se ne razlikuje od uzorka lijevanog injekcijskim prešanjem nakon što prođe kroz završnu obradu površine. Upravo je to razlog zašto se tisak slanom smolom tako često spaja s vakuumskim lijevanjem: otisnuti dio nije krajnji proizvod, majstor je taj koji definira svaku kopiju koja slijedi.
3D ispis DLP smolom: brzina i ponovljivost za prototipe
Digitalna obrada svjetlom stvrdnjava cijeli poprečni presjek smole u jednom bljesku projicirane svjetlosti umjesto da ga prati točku po točku, što kineskom proizvođaču usluge 3D ispisa DLP smole daje značajnu prednost u brzini na dijelovima s malim otiskom i značajnom visinom. Budući da se svaki sloj stvrdnjava u jednoj ekspoziciji bez obzira na to koliko detalja sadrži, DLP je posebno učinkovit za male, geometrijski složene komponente proizvedene u skromnim količinama, zbog čega je usko povezan s uslugom prototipa 3D ispisa koja treba brzo preokrenuti iteracije dizajna.
DLP dijeli kemijski sastav smole kao i SLA, a samim time i veći dio kvalitete svoje površine, ali dvije su tehnologije optimizirane za različite oblike građe: SLA se gracioznije skalira preko velike ravne građevne površine, dok DLP skalira učinkovitije u okomitom smjeru za manje dijelove. Sposoban pružatelj usluga izrade 3D prototipova dodijelit će posao bilo kojem od dva stroja koji odgovara njegovoj geometriji, umjesto da zadano koristi jednu tehnologiju za svaki zahtjev.
Tipične DLP aplikacije
- Kućišta malih konektora i kopče zahtijevaju fini navoj ili detalje za uskočenje.
- Komponente u blizini zuba, slušnih aparata i nakita kojima je potrebna površinska tekstura na mikronskoj razini.
- Iterativni ciklusi dizajna gdje se nekoliko revizija mora ispisati i usporediti unutar jednog radnog dana.
- Glavni uzorci za male lijevane komponente koje će se replicirati vakuumskim lijevanjem u serijama.
Kineski dobavljač prototipa za 3D ispis DLP smole koji također obrađuje i završuje dijelove može dovesti DLP master izravno u vakuumsko lijevanje bez primopredaje, gdje usluga prototipa 3D pisača prestaje biti samostalan korak i postaje dio kontinuiranog proizvodnog puta.
Usporedba SLA i DLP na mjernim podacima koji su važni
Kupci se često pitaju je li SLA ili DLP bolji izbor, a da ne shvaćaju da oba pripadaju istoj obitelji otvrdnjavanja smolama i razlikuju se uglavnom u načinu na koji se svjetlo primjenjuje. Trakasti dijagram u nastavku ocjenjuje obje tehnologije prema pet praktičnih kriterija na ljestvici od jedan do deset, na temelju tipičnih performansi u dobro vođenom proizvodnom okruženju.
Iz ove usporedbe ističe se pet točaka. Velika brzina ravnog područja favorizira SLA jer njegov laser može pratiti cijelu široku platformu u jednom prolazu bez smanjenja rezolucije s kojim se suočava DLP kada njegov fiksni projektor mora skalirati preko velikog polja. Okomita brzina malih dijelova daje prednost DLP-u iz suprotnog razloga: mali otisak znači da svaki sloj treperi gotovo trenutno bez obzira na visinu dijela. Fini površinski detalji su u biti povezani, budući da su oba ograničena istom kemijom smole i usporedivom veličinom točke ili piksela pri tipičnim postavkama. Veliki obujam izrade jasno ide u prilog SLA-u, čiji se pristup temeljen na laseru mjeri na većim platformama daleko ekonomičnije od sustava temeljenog na projektoru. Serijska ponovljivost donekle ide u prilog DLP-u jer se identični dijelovi ugniježđeni preko fiksnog polja projekcije stvrdnjavaju s manje varijacija položaja od lasera koji briše široko područje. Nijedna tehnologija nije kategorički superiorna; pravi izbor u potpunosti ovisi o veličini dijela i obliku serije , zbog čega ozbiljna radionica za izradu prototipova s uslugom 3D ispisa drži obje vrste strojeva dostupnima umjesto da svaki posao tjera na jednu platformu.
SLS najlonski 3D ispis: funkcionalni dijelovi bez potpornih struktura
Selektivno lasersko sinteriranje stapa praškasti najlon s laserom unutar zagrijanog sloja praha, a nestopljeni prah oko svakog dijela djeluje kao vlastita potpora tijekom izrade. Ta jedina činjenica mijenja sve o tome što usluga najlonskog 3D ispisa može proizvesti: unutarnji kanali, isprepleteni sklopovi, tanka rebra i žive šarke mogu se ugniježditi i ispisati zajedno bez ijedne potporne strukture koju treba ukloniti nakon toga.
Ponašanje materijala koje je važno za stvarne dijelove
PA12 ostaje najbolja klasa za sls najlonski tisak, nudeći dobru ravnotežu krutosti, otpornosti na udarce i kemijske otpornosti za opću funkcionalnu upotrebu. PA11 nudi veće izduženje prije loma, što odgovara značajkama uskočnog uklapanja i dijelovima koji se više puta savijaju tijekom rada. Vrste najlona punjene staklom i ugljikom značajno povećavaju krutost i dimenzionalnu stabilnost, što je važno za šablone, učvršćenja i nosače koji moraju držati preciznu referentnu vrijednost pod silom stezanja. Jer 3D najlonski dijelovi izlaze iz stroja s dovoljno izotropnim mehaničkim svojstvima u većini ravnina , mogu se tretirati kao pravi funkcionalni prototipovi, a ne kao modeli za prikaz, pod uvjetom da je orijentacija dijela tijekom izrade uzeta u obzir za opterećenja koja će se stvarno suočiti.
Ugrađena površina ima karakterističnu blago zrnastu mat teksturu od okolnog praha. Za dijelove koji idu prema lakiranoj ili kozmetičkoj završnoj obradi, ova se tekstura uklanja tijekom završne obrade površine pjeskarenjem, parnim glačanjem ili ručnim brušenjem prije nanošenja bilo kakvog premaza.
SLM Metal 3D Ispis: Geometrija koju strojna obrada ne može dosegnuti
Selektivno lasersko taljenje u potpunosti topi metalni prah sloj po sloj kako bi se proizveli gusti, funkcionalni metalni dijelovi izravno iz digitalne datoteke. Operacija industrijskog 3D ispisa metala zarađuje na geometriji koju alat za rezanje fizički ne može dosegnuti: konformni kanali za hlađenje koji slijede konturu šupljine kalupa, unutarnje rešetkaste strukture koje smanjuju težinu zadržavajući krutost i putanje opterećenja optimizirane topologijom koje usmjeravaju materijal samo tamo gdje analiza naprezanja kaže da mu pripada.
Materijali i disciplina naknadne obrade
Kineska SLM metalna tvornica za usluge 3D ispisa obično obrađuje aluminijske legure za lagane konstrukcijske dijelove, vrste nehrđajućeg čelika za komponente otporne na koroziju, alatne čelike za umetke kalupa kojima je potrebno konformno hlađenje i titan za aplikacije visoke čvrstoće i male težine. Ono što razlikuje prilagođeni metalni 3D ispis obavljen ispravno od puke dekorativne sposobnosti je slijed koji slijedi nakon izrade: smanjenje naprezanja dok je dio još uvijek pričvršćen na ploču za izradu, pažljivo uklanjanje s ploče pomoću EDM-a ili tračne pile, uklanjanje potpore i završna obrada svake brtvene površine, provrta ležaja i navoja. SLM dio koji nije dovršeno strojno obrađen na svojim funkcionalnim površinama nikada ne bi trebao biti ugrađen kao precizna komponenta , bez obzira na to koliko točan neobrađeni ispis izgleda.
Za veće komponente, velikom metalnom 3D ispisu općenito se pristupa pažljivom orijentacijom dijelova i, gdje je potrebno, segmentacijom i spajanjem, budući da su komore za izradu sloja metalnog praha same po sebi manje od polimernih sustava. Tvrtke za 3D ispis metala koje također upravljaju CNC odjelima mogu dovršiti strojnom obradom segmentirani metalni sklop do konačne tolerancije u istom objektu u kojem su ga tiskali, izbjegavajući drugu dionicu tereta za djelomično završen, skupi metalni dio.
Četiri tehnologije ispisa jedna uz drugu
Tablica u nastavku sažima praktičnu omotnicu SLA, DLP, SLS i SLM kako se obično isporučuju, kako bi se podržao odabir tehnologije prvog prolaza prije početka detaljnog planiranja procesa.
| tehnologija | Tipična visina sloja | Ugrađena površina | Materijalna obitelj | Najbolje korištenje |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standardna, čvrsta, prozirna smola otporna na toplinu | Modeli izgleda, majstori kalupa |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standardna i inženjerska smola | Mali detaljni dijelovi, brzo ponavljanje |
| SLS | 0,06–0,12 mm | Ra 10-15 µm | PA12, PA11, punjeni najlon | Funkcionalni dijelovi, složeni sklopovi |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminij, nehrđajući, alatni čelik, titan | Nosivi i toplinski opterećeni dijelovi |
Uzorak u tablici je dosljedan: razlučivost i kvaliteta površine kreću se u jednom smjeru kako se materijal kreće od smole prema metalu, dok se funkcionalna sposobnost kreće u drugom smjeru. SLA i DLP nalaze se na finom kraju za završnu obradu, ali mekani kraj za mehaničku funkciju, SLS se nalazi u sredini s istinskom funkcionalnom izdržljivošću, a SLM se nalazi na udaljenom kraju gdje plastični proces jednostavno ne može slijediti. Niti jedna tehnologija u ovoj tablici ne nadmašuje ostale u svakom stupcu , upravo zbog toga kineski dobavljač usluga industrijskog 3D ispisa koji upravlja sa sva četiri rješenja drži svaku opciju otvorenom za klijenta čiji se dio razvija iz modela pregleda dizajna u proizvodnu komponentu koja nosi opterećenje.
Vakuumsko lijevanje: Umnožavanje mastera u seriju spremnu za proizvodnju
Vakuumsko lijevanje, također poznato kao replikacija silikonskog kalupa, zauzima prostor između jednog validiranog prototipa i potpunog proizvodnog alata. Kineska tvornica za usluge vakuumskog lijevanja uzima glavni uzorak, najčešće proizveden SLA ili DLP ispisom ili preciznom strojnom obradom, i stavlja ga u tekući silikon koji stvrdnjava oko svakog detalja na površini. Stvrdnuti kalup se reže duž planirane linije razdvajanja, a poliuretanske smole dizajnirane da simuliraju ABS, polipropilen, gumu ili prozirni akril se ulijevaju pod vakuumom u rezultirajuću šupljinu, eliminirajući zarobljeni zrak koji bi inače ostavio praznine u gotovom odljevku.
Linijski grafikon u nastavku prati prosječan broj preostalih upotrebljivih kopija dok se uzastopni odljevci izvlače iz jednog kalupa, ilustrirajući zašto se kalupi obično povlače iz upotrebe i zamjenjuju umjesto da se guraju na neodređeno vrijeme.
Ova krivulja objašnjava standardno pravilo planiranja koje se koristi u cijeloj industriji. Dimenzionalna vjernost ostaje vrlo bliska majstoru prvih deset do petnaest odljeva, zbog čega se rane kopije iz kalupa ne razlikuju od samog majstorskog uzorka. Pad se primjetno ubrzava nakon petnaestog lijevanja jer silikon počinje gubiti elastičnost, a oštri unutarnji kutovi lagano se zaokružuju sa svakim ciklusom vađenja iz kalupa. Otprilike do dvadeset petog lijevanja, vjernost je obično dovoljno pala da operacija koja vodi računa o kvaliteti povlači kalup radije nego riskira da dijelovi izvan tolerancije dođu do klijenta. Zbog toga je narudžba od stotinu komada planirana oko četiri do pet paralelnih kalupa, a ne da se jedan kalup izvodi do iscrpljenosti , budući da paralelni rad kalupa održava svaki odljevak unutar područja visoke vjernosti ove krivulje. Praktičan zaključak za kupce jest da ponude za serije vakuumskog lijevanja trebaju navesti koliko će se kalupa koristiti, a ne samo ukupni broj komada, jer taj detalj određuje dimenzionalnu dosljednost serije kao cjeline.
Usluge završne obrade površina: pretvaranje sirovog dijela u gotov proizvod
Svaki gore opisani proces ostavlja dio s karakterističnom sirovom teksturom, a nijedan od njih obično se u tom sirovom stanju ne šalje krajnjem kupcu. Proizvođač usluga površinske završne obrade u Kini pretvara tiskani, lijevani ili strojno obrađeni proizvod u dio koji odgovara njegovom predviđenom izgledu i zahtjevima funkcionalne površine, a ova faza treba biti specificirana s istom preciznošću kao i bilo koja dimenzijska tolerancija.
Dostupne opcije dorade za tiskane, lijevane i strojno obrađene dijelove
- Brušenje i ručno poliranje za uklanjanje linija slojeva sa SLA, DLP i SLS dijelova prije premazivanja.
- Perlama i pjeskarenjem za jednoliku mat teksturu na najlonskim i metalnim dijelovima.
- Parno zaglađivanje najlonskih dijelova koji zahtijevaju zabrtvljenu površinu s niskim trenjem.
- Bojanje sprejom usklađeno s isporučenom referentnom bojom u sustavima sjaja, satena, mat ili mekanog na dodir.
- Anodiziranje aluminijskih SLM dijelova kojima je potrebna otpornost na koroziju i postojana boja.
- Galvanizacija i vakuumska metalizacija za reflektirajuće dekorativne površine na plastičnim ili metalnim podlogama.
- Tampon tisak, sitotisak i lasersko označavanje za logotipe, legende i kodove za sljedivost.
Dobavljač površinske završne obrade CNC dijelova u Kini koji također upravlja linijama za tiskanje, lijevanje i strojnu obradu može provesti dio kroz ovu fazu bez prijenosa vanjskom dobavljaču, što je najvažnije za kozmetičke sklopove gdje se boja i sjaj moraju podudarati za dijelove proizvedene različitim procesima. Maskiranje navoja, provrta ležaja i brtvenih površina prije premazivanja najčešći je problem kvalitete u završnoj obradi površina , budući da tipična boja ili film za oblaganje dodaje 30 do 60 mikrona debljine koja će zatvoriti funkcionalni razmak ako se značajka ostavi nezaštićena.
Odabir rute prema veličini serije: okvir za odlučivanje
Volumen je često najvažniji pojedinačni čimbenik pri odabiru između izravnog ispisa i vakuumskog lijevanja, više od samog materijala ili geometrije. Grafikon u nastavku prikazuje prosječni troškovno-ekvivalentni napor po dijelu, izražen kao relativni indeks, a ne kao iznos valute, u odnosu na veličinu serije za četiri tehnologije ispisa i vakuumskog lijevanja.
Uzorak križanja u ovom grafikonu najkorisniji je podatak za odluku o veličini serije. U seriji od jednog, vakuumsko lijevanje nalazi se na vrhu ljestvice napora jer se cijeli korak izrade kalupa naplaćuje za jedan komad, što potvrđuje da se nikada ne bi smjelo odabrati kao pravi jednokratni proizvod. Otprilike za deset komada krivulja vakuumskog lijevanja već je oštro pala i nastavlja padati brže od bilo koje tehnologije ispisa kako obujam raste, prelazeći ispod SLA i DLP ispisa na smolu znatno prije granice od pedeset komada. SLM metal nalazi se dosljedno iznad krivulja smole i najlona u svakoj prikazanoj veličini serije, odražavajući dodatnu naknadnu obradu koju zahtijeva svaki metalni ispis bez obzira na količinu. SLS najlon ostaje najravnija i najniža krivulja u gotovo cijelom rasponu, što je njegova temeljna komercijalna prednost: predvidljiv napor po dijelu bez ulaganja alata potrebnog za bilo koji volumen. Prijelaz između izravnog tiska i vakuumskog lijevanja obično je između petnaest i trideset komada , što je raspon u kojem bi većina kupaca trebala aktivno uspoređivati obje rute radije nego odabrati onu koju su prošli put koristili.
Usporedba mogućnosti punog dometa na svih pet ruta
Radarski grafikon u nastavku ocjenjuje SLA/DLP smolu, SLS najlon, SLM metal i vakuumsko lijevanje prema pet kriterija koji se stalno ponavljaju u razgovorima o izvorima, na ljestvici od jedan do pet, kako bi se podržala usporedba jednim pogledom za svaku rutu pokrivenu u ovom članku.
Ovo preklapanje čini kompromise u svih pet kriterija vidljivima odjednom. SLA i DLP tvore oblik rastegnut prema završnoj obradi površine i jednodijelnoj brzini, potvrđujući njihovu ulogu najbržeg puta do prezentiranog prototipa, ali najslabijeg u mehaničkom radu. SLM metal snažno se povlači prema mehaničkim obavezama i rasponu materijala dok se povlači na skalabilnost serije i brzinu pojedinačnog komada, odražavajući stvarnost da svaka metalna konstrukcija nosi znatnu fiksnu naknadnu obradu bez obzira na to koliko je jednostavan dio. SLS najlon proizvodi najuravnoteženiji poligon umjerene veličine u skupini, što je u skladu s njegovom ulogom pouzdane sredine za funkcionalne dijelove koji se moraju proizvoditi više puta bez krhkosti smole ili metala. Vakuumsko lijevanje izrazito se proteže prema skalabilnosti serije i površinskoj obradi dok se smanjuje na brzinu pojedinačnog komada, točno podudarajući se sa svojim identitetom procesa umnožavanja, a ne procesa prve izrade. Niti jedan oblik ne pokriva cijeli grafikon , što je najjasniji dokaz da istinski koristan odnos s dobavljačem ovisi o pristupu sve četiri tehnologije ispisa plus lijevanju i završnoj obradi, a ne stručnosti u samo jednoj.
O Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je pionir u industrijskim inovacijama i proizvodnji. Naš stručni dizajnerski tim pretvara ideje klijenata u praktičan, estetski dizajn proizvoda. Nudimo 3D ispis u smoli, najlonu, metalu i drugim materijalima te imamo naprednu strojnu obradu. Replikacija silikonskog kalupa omogućuje jeftinu, visokopreciznu proizvodnju malih serija. Površinski tretmani poput bojanja poboljšavaju izgled proizvoda. S našom uslugom na jednom mjestu, klijenti mogu završiti proces dizajna do proizvoda na jednoj platformi, štedeći vrijeme i troškove. Cilj nam je biti pouzdan dugoročni partner za industrijski razvoj.
Unutar te strukture, SLA i DLP tisak na smoli služi najranijim razgovorima o dizajnu, SLS najlon nosi funkcionalnu izradu prototipa i male količine dijelova za krajnju upotrebu, SLM metal preuzima geometriju i slučajeve opterećenja koje niti jedan drugi proces ne može doseći, vakuumsko lijevanje umnožava validiranu matricu u seriju spremnu za proizvodnju, a završna obrada površine isporučuje svaki dio u stanju koje krajnje tržište očekuje. Svaki stupanj dijeli istu datoteku dijelova, isti zapis kvalitete i istu kontaktnu točku inženjeringa , što je praktično značenje platforme na jednom mjestu, a ne njezin marketinški opis.
Određivanje posla kako bi se odabrala prava tehnologija
Dobro određen zahtjev uklanja većinu nagađanja o odabiru tehnologije, a slijed u nastavku odražava informacije koje inženjer stvarno treba prije nego što preporuči SLA, DLP, SLS, SLM ili vakuumsko lijevanje.
- Jasno navedite svrhu dijela: vizualni pregled, provjera prikladnosti, funkcionalno ispitivanje ili komponenta za krajnju upotrebu.
- Navedite sada potrebnu količinu i količinu koja će vjerojatno biti potrebna u sljedećih šest mjeseci.
- Identificirajte sve elemente koji moraju biti vodonepropusni, nosivi, prozirni ili izloženi toplini.
- Obratite pažnju mora li dio odgovarati postojećem standardu boje, teksture ili sjaja.
- Označite bilo koju unutarnju geometriju, kao što su kanali ili rešetke, kojoj alat za rezanje ne može pristupiti.
- Potvrdite radno okruženje, uključujući raspon temperature i izloženost kemikalijama ili sunčevoj svjetlosti.
Kineska prilagođena tvornica za 3D ispis DLP smole ili SLM dobavljač metala koji unaprijed dobije ove informacije mogu s povjerenjem preporučiti rutu umjesto da se zadano oslanja na bilo koji stroj koji je slobodan. Odluka o tehnologiji trebala bi slijediti zahtjeve dijela, a ne obrnuto , a dobavljač koji postavlja ta pitanja prije ponude pokazuje upravo tu disciplinu.
Često postavljana pitanja
P1: Koja je glavna praktična razlika između SLA i DLP ispisa?
Oba stvrdnjavaju tekuću smolu i proizvode usporedivu kvalitetu površine, ali imaju različitu skalu. SLA koristi laser koji prati svaki sloj točku po točku, što se učinkovito skalira na velikim ravnim platformama. DLP projicira cijeli sloj odjednom, što je brže za male dijelove značajne visine jer vrijeme izrade ovisi o broju slojeva, a ne o količini detalja po sloju. U praksi odaberite SLA za veće ili šire dijelove i DLP za male, detaljne komponente proizvedene u skromnim serijama.
P2: Mogu li se SLS najlonski dijelovi koristiti kao konačne proizvodne komponente ili su samo prototipovi?
Dijelovi od SLS najlona rutinski se koriste kao konačne proizvodne komponente, posebno u vrstama punjenim staklom ili ugljikom koji dodaju krutost i dimenzijsku stabilnost. Dobro služe kao nosači, kućišta, kanali, šablone i učvršćenja u mnogim industrijama. Glavna razmatranja su površinska tekstura, koja se može poboljšati pjeskarenjem ili zaglađivanjem parom, te dugotrajno izlaganje ultraljubičastom svjetlu ili dugotrajnoj povišenoj temperaturi, a oboje treba provjeriti u tablici s podacima o specifičnom materijalu prije konačne specifikacije.
P3: Zašto SLM metalni dio treba strojno obraditi nakon što izađe iz pisača?
Ispis izvedenog metala postiže dobru, ali ne i toleranciju stupnja strojne obrade na funkcionalnim značajkama, a njegova završna obrada, iako je prihvatljiva za mnoge geometrije, općenito je pregruba za brtvljenje površina, provrta ležaja ili preciznih navoja. Završna obrada nakon smanjenja naprezanja i uklanjanja oslonca dovodi ove specifične značajke do tolerancije i završne obrade površine koju aplikacija zapravo zahtijeva, dok složenu unutarnju geometriju ostavlja točno onako kako je otisnuta. Ova kombinacija je razlog zašto ozbiljni dobavljači metalnih ispisa upravljaju odjelima za strojnu obradu umjesto da isporučuju dijelove izravno s proizvodne ploče.
P4: Pri kojoj veličini serije vakuumsko lijevanje postaje učinkovitije od izravnog ispisa?
Crossover obično ima između petnaest i trideset komada, ovisno o veličini dijela i geometrijskoj složenosti. Ispod tog raspona, fiksni napor izrade kalupa nadmašuje njegovu korist. Iznad toga, trošak kalupa raspoređuje se na dovoljno dijelova da vakuumsko lijevanje postaje učinkovitiji put, a njegova prednost nastavlja rasti kako se veličina serije povećava prema točki u kojoj bi proizvodni alat na kraju bio opravdan.
P5: Koliko se dijelova može proizvesti iz jednog kalupa za vakuumsko lijevanje prije nego što kvaliteta padne?
Dimenzionalna vjernost ostaje bliska izvornom majstoru otprilike prvih petnaest odljevaka, a zatim opada kako silikon postupno gubi elastičnost, a oštri unutarnji kutovi omekšavaju. Većina operacija koje vode računa o kvaliteti povlači kalup oko oznake od 20 do 25 radije nego riskira da dijelovi padnu izvan tolerancije. Za veće narudžbe, nekoliko kalupa se proizvodi od istog majstora i radi paralelno, održavajući svaki odljev unutar visokovjernog dijela te krivulje.
P6: Mijenja li završna obrada površine dimenzije tiskanog ili lijevanog dijela?
Da, i ovo je jedan od detalja koji se najčešće zanemaruju u specifikaciji. Brušenjem se uklanja mala količina materijala koja se općenito može kontrolirati, dok bojanje raspršivanjem i oplata povećavaju debljinu materijala, obično u rasponu od 30 do 60 mikrona po površini, ovisno o sustavu premaza. Sve značajke s tijesnim funkcionalnim zazorom, kao što je provrt za ležaj, rupa s navojem ili brtvena površina, treba maskirati prije premazivanja ili strojno obraditi nakon završne obrade, umjesto da se ostavi da apsorbira bilo koju debljinu filma koju proces nanese.
-
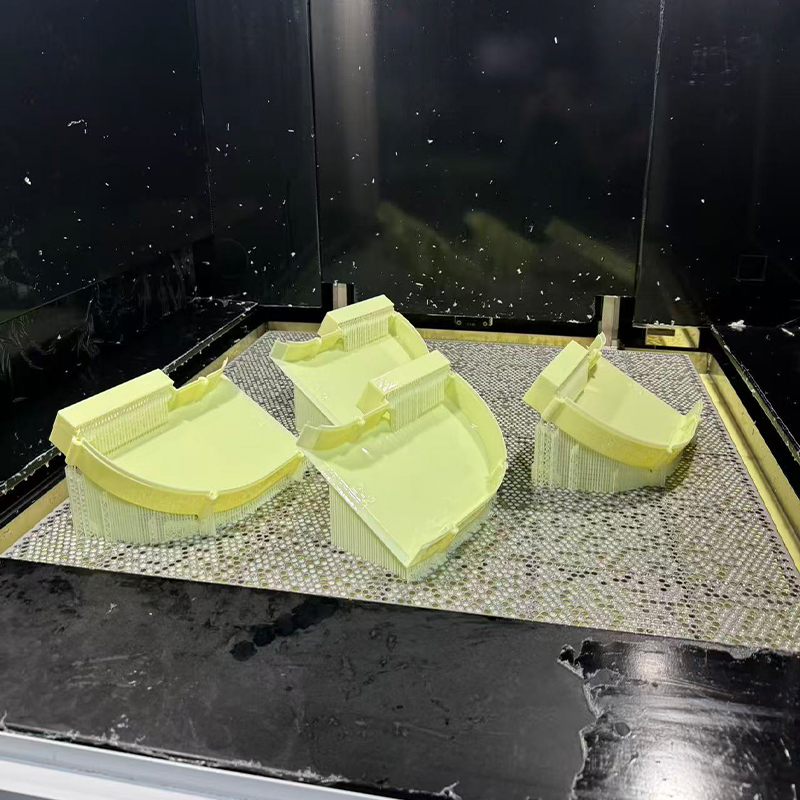 Usluga 3D ispisa od smole nalik žutom ABS-u
-
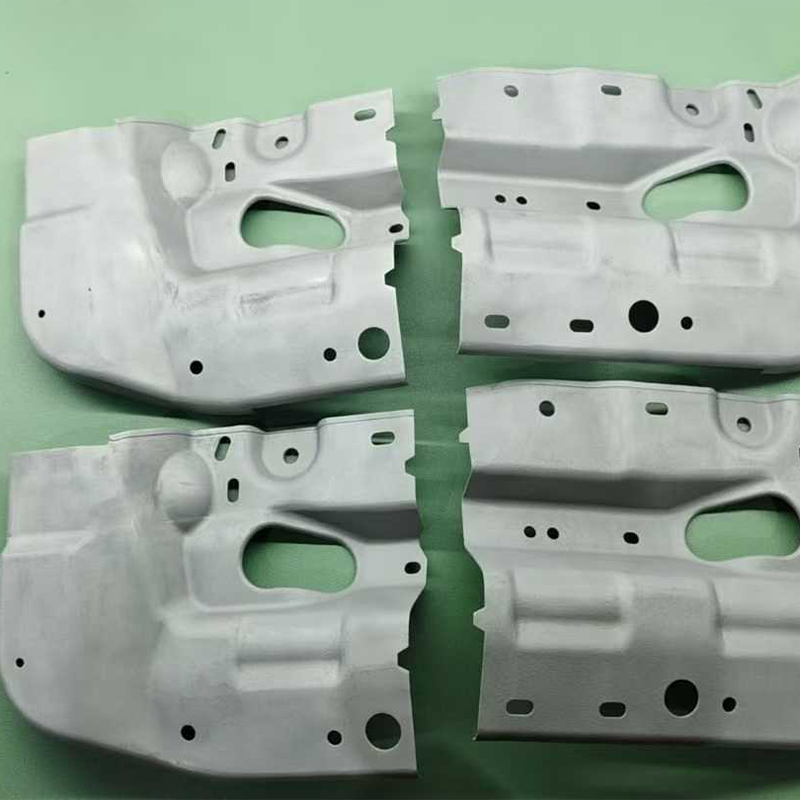 Usluga 3D ispisa od aluminijske legure AlSi10Mg
-
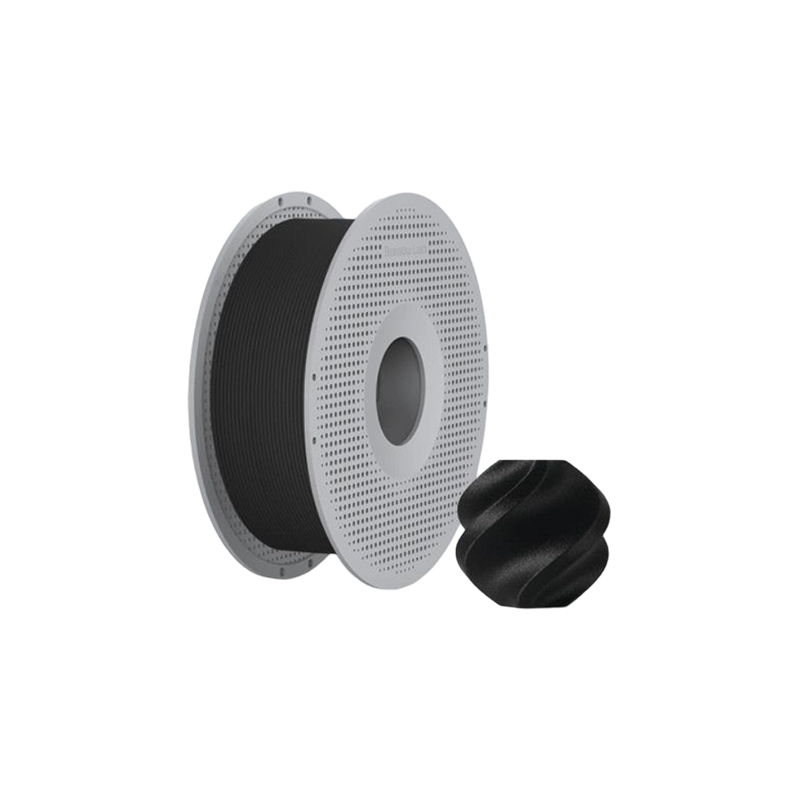 PAHT+CF usluga 3D ispisa materijala od visokotemperaturnog najlona ojačanog karbonskim vlaknima
-
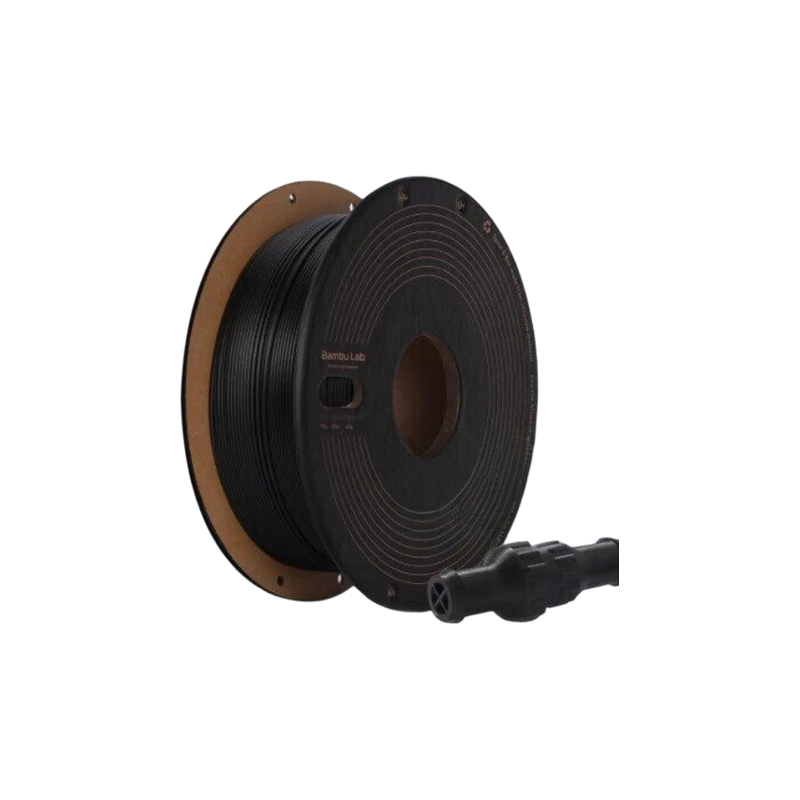 PPS+CF Usluga 3D ispisa materijala ojačanog karbonskim vlaknima
-
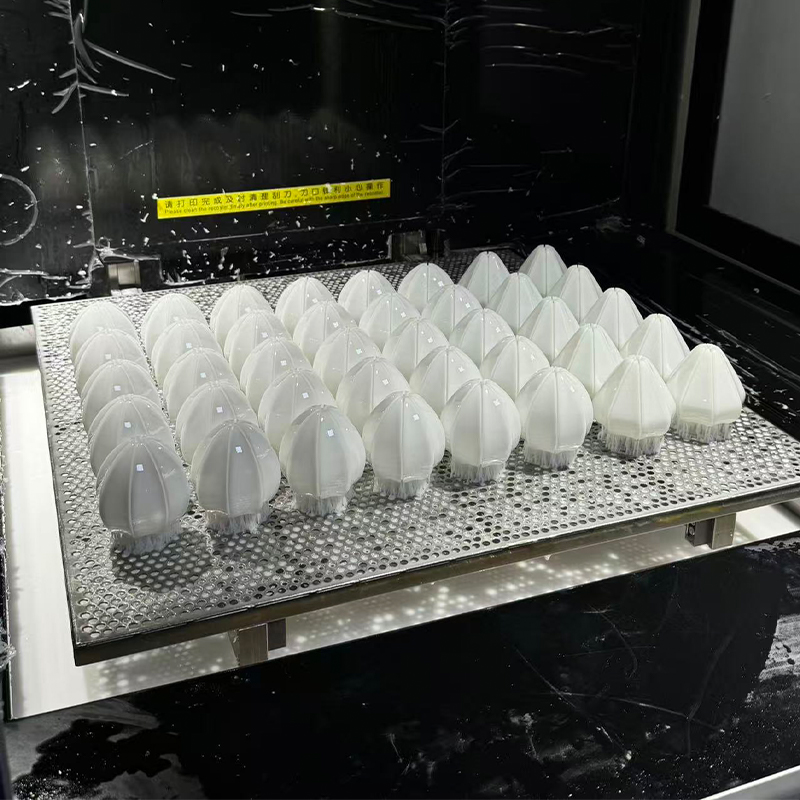 Usluga 3D ispisa od gotovo bijele smole
-
 Usluga 3D ispisa standardnih FDM materijala (PLA, PETG, ABS)
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
