- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

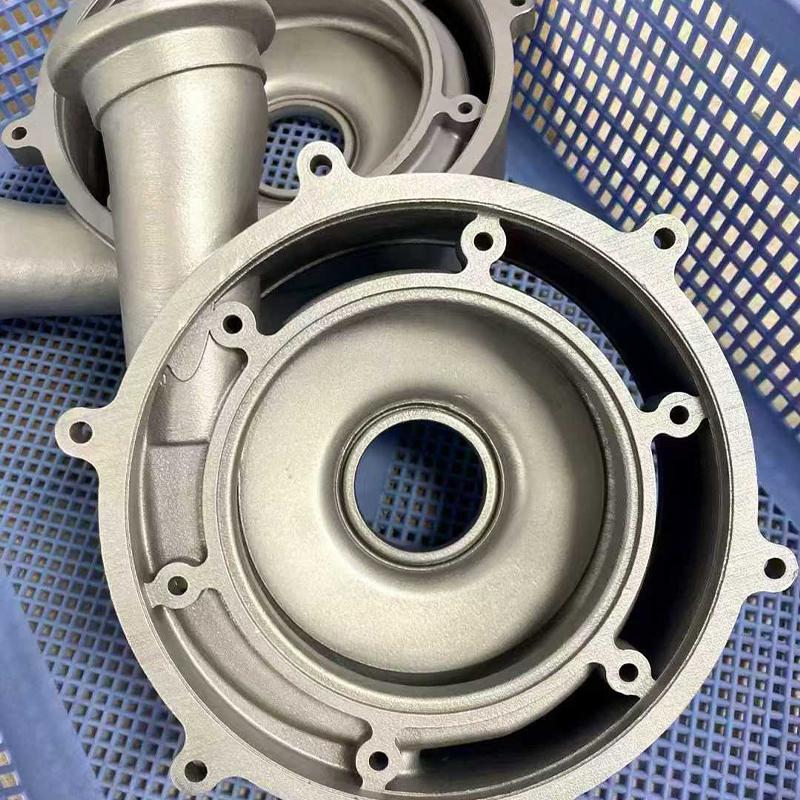
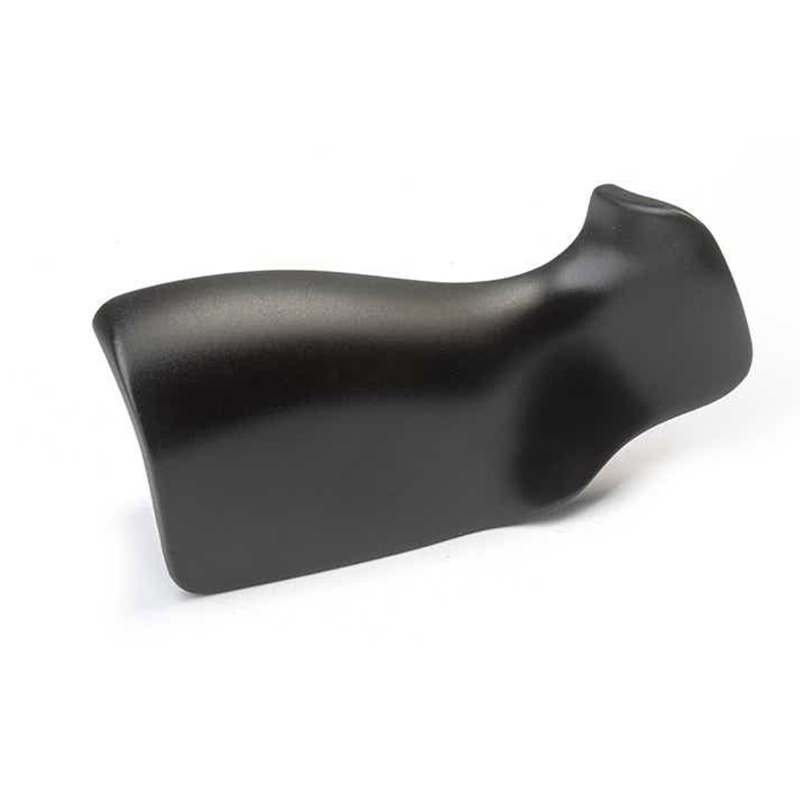
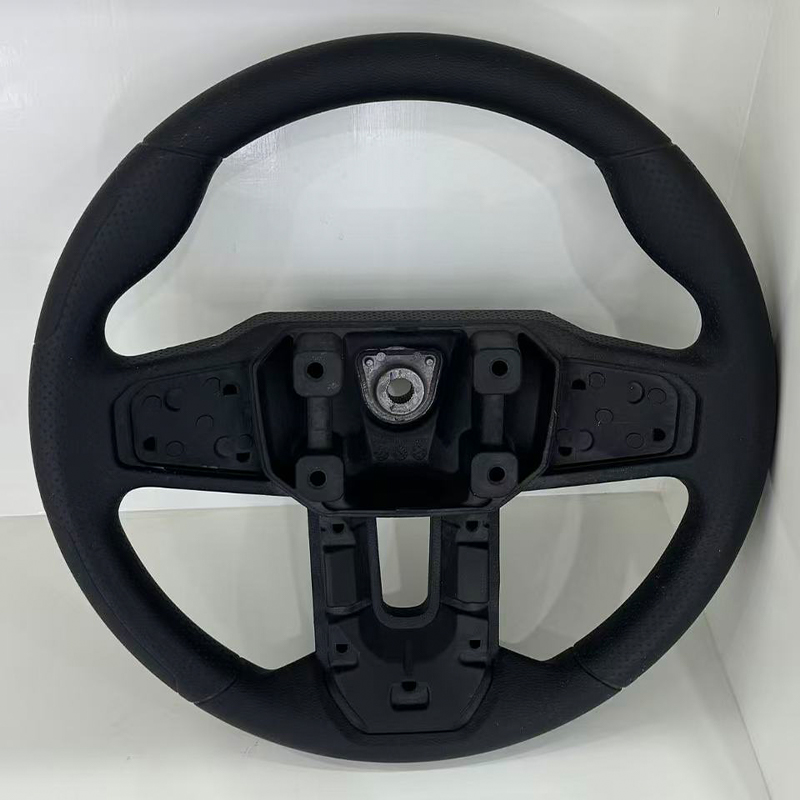
Vodič za FDM 3D ispis, CNC glodanje, tokarenje i vakuumsko lijevanje u Kini
Izravan odgovor: Biranje između FDM, CNC i vakuumskog lijevanja
Ako uspoređujete fdm Usluga 3d printanja protiv CNC glodanja, CNC tokarenja ili vakuumskog lijevanja za nadolazeći dio, odluka se svodi na tri čimbenika: koliko brzo trebate fizički objekt, koliko uska tolerancija zapravo treba biti i je li geometrija rotacijska, prizmatična ili organska. FDM tisak na plastiku najbrži je i najekonomičniji način držanja oblika u ruci unutar jednog dana, CNC glodanje pravi je alat za prizmatične dijelove s ravnim stranama, džepovima i rupama koji zahtijevaju stvarnu toleranciju, CNC tokarenje je bez premca za cilindrične i rotacijski simetrične komponente, a vakuumsko lijevanje ispravan je izbor u trenutku kada valjani majstor treba postati dvadeset ili više identičnih kopija . Nijedna od ove četiri rute ne zamjenjuje druge; svaki pokriva različitu geometriju i prozor volumena, a četiri zajedno pokrivaju gotovo svaki dio koji će mehanički dizajn ikada proizvesti.
Kratko pravilo: posegnite za mogućnošću usluge plastičnog 3D ispisa kada je dio složen, malog volumena i oprašta na toleranciji; posegnite za tvornicom za usluge CNC glodanja kada ravne površine, džepovi, utori ili precizne rupe definiraju dio; posegnuti za tvrtkom za cnc tokarenje kada je dio osovina, čahura, vreteno ili bilo koji drugi cilindrični oblik; i posegnuti za prilagođenim proizvođačem vakuumskog lijevanja nakon što jedan odobreni uzorak postane serija dosljednih, funkcionalnih dijelova koji se mogu bojati. Tvornica prilagođenog preciznog CNC glodanja u Kini koja također upravlja FDM i vakuumskim lijevanjem pod jednim krovom dopušta da se jedan dio kreće kroz bilo koju kombinaciju ovih ruta koje su mu potrebne, bez promjene dobavljača u svakoj fazi.
Odjeljci ispod objašnjavaju svaki proces u radnim pojedinostima, uspoređuju ih sa stvarnim podacima o toleranciji i troškovima i govore o tome kako vakuumsko lijevanje i komprimirani silikonski dijelovi proširuju tu istu platformu u proizvodnju malih serija.
FDM plastični 3D ispis: brza, ekonomična geometrija za iteraciju
Fused Deposition Modeling izrađuje dijelove ekstrudiranjem rastaljenog termoplastičnog filamenta sloj po sloj kroz grijanu mlaznicu. To je najrasprostranjeniji aditivni proces u svijetu iz jednostavnog razloga: oprema je pouzdana, raspon materijala je širok, a kineska tvornica za usluge 3D ispisa FDM plastike može datoteku dizajna pretvoriti u fizički dio brže od gotovo bilo koje druge rute proizvodnje. To čini uslugu fdm ispisa zadanim izborom za rane konceptualne modele, šablone, učvršćenja, modele kućišta i sve dijelove kojima je cilj provjeriti prikladnost i oblik, a ne potvrditi konačnu mehaničku izvedbu.
Materijalni izbori koji su važni
Kineski proizvođač prilagođenog FDM plastičnog 3D ispisa obično ima na zalihama ABS za otpornost opće namjene, PLA za dimenzionalno stabilne jeftine modele, PETG za ravnotežu čvrstoće i otpornosti na vlagu i inženjerske filamente kao što su najlon, polikarbonat i kompoziti punjeni ugljičnim vlaknima za dijelove koji moraju preživjeti stvarno rukovanje i mehanička opterećenja. Prianjanje slojeva je usmjereno , što znači da su FDM dijelovi osjetno jači kada se učitavaju u ravnini svakog sloja nego kada se učitavaju preko granica sloja, tako da će kompetentni kineski dobavljač FDM plastičnog prototipa 3D ispisa orijentirati dio namjerno oko njegove očekivane putanje opterećenja umjesto da ga ispisuje u bilo kojoj poziciji koja koristi najmanje materijala.
Ugrađena površina pokazuje vidljive linije slojeva u tipičnoj razlučivosti između 0,1 mm i 0,3 mm, grublje od procesa smole, ali potpuno prihvatljivo za funkcionalne prototipove, unutarnje komponente i dijelove namijenjene za bojanje nakon brušenja. Za primjene u kojima je vidljiva tekstura neprihvatljiva, usluge ispisa na plastiku općenito preporučuju postupak smole ili najlonskog praha umjesto toga, zadržavajući FDM za njegove stvarne prednosti: brzinu, nisku cijenu po dijelu pri malom volumenu i vrlo širok raspon dostupnih inženjerskih materijala.
CNC glodanje: standard za prizmatične precizne dijelove
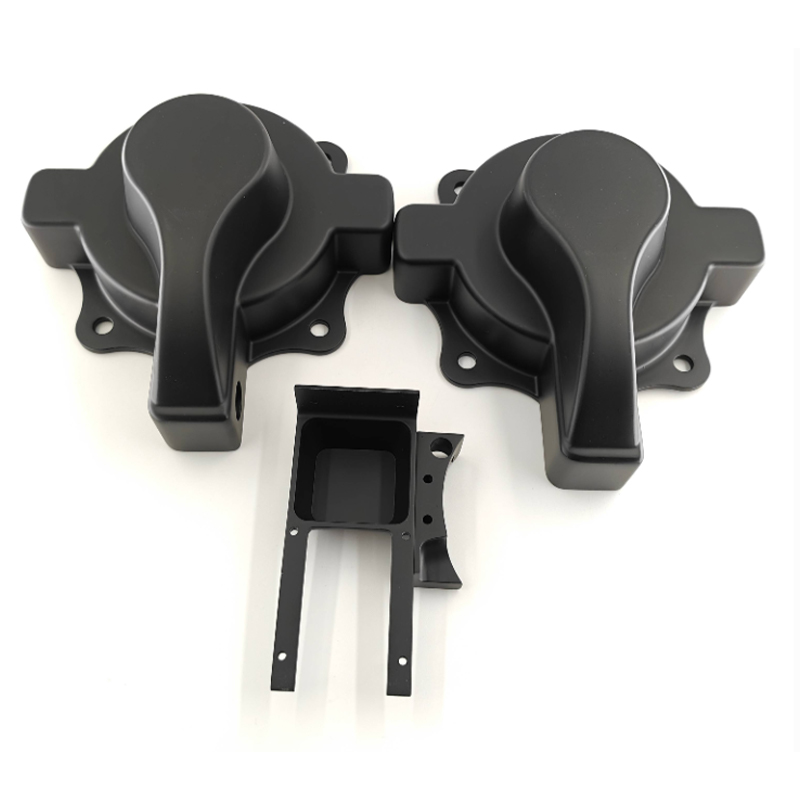
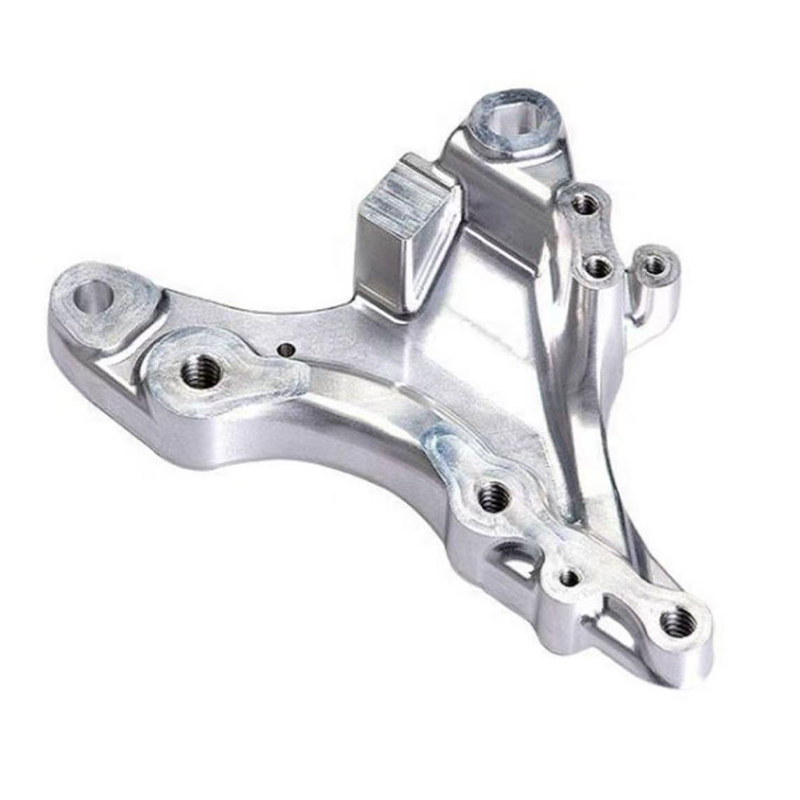
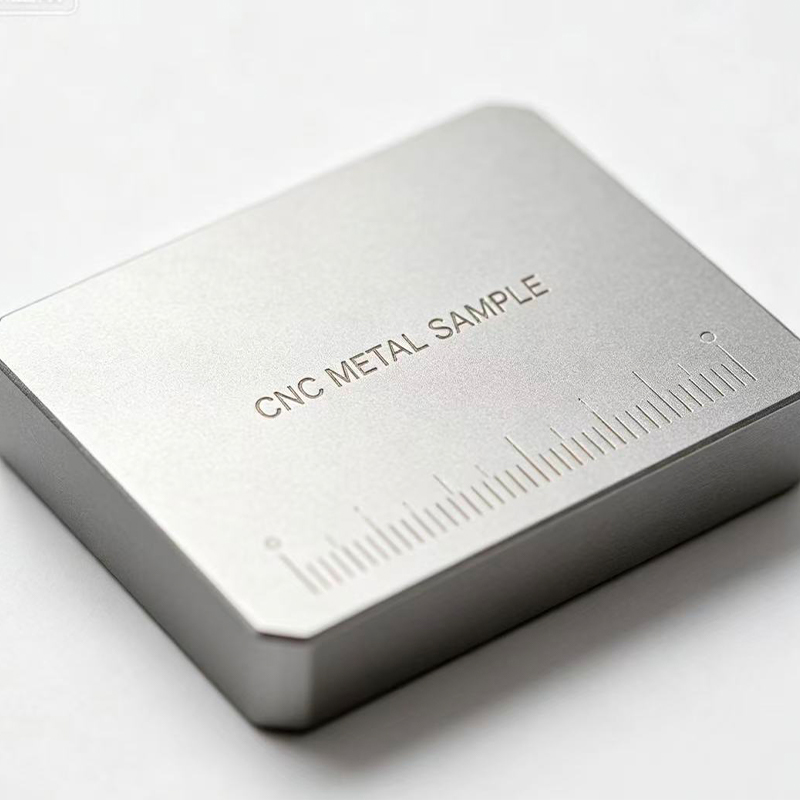
CNC glodanje uklanja materijal iz čvrstog bloka pomoću rotirajućih alata za rezanje vođenih po programiranim putanjama, i ostaje primarni put za dijelove definirane ravnim površinama, džepovima, utorima, preciznim rupama i značajkama montaže. Proizvođač usluga CNC glodanja u Kini radi s aluminijem, čelikom, nehrđajućim čelikom, mesingom, titanom i nizom inženjerske plastike, a proces se kreće od jednog prototipa cnc glodanja do proizvodnih serija tisuća identičnih dijelova.
Troosno u odnosu na višeosno glodanje
Standardno troosno glodanje učinkovito obrađuje većinu prizmatične geometrije i okosnica je bilo koje prilagođene CNC operacije glodanja. Dijelovi sa značajkama na više strana, međutim, zahtijevaju ponovno pozicioniranje između operacija osim ako radionica nema mogućnost četiri ili pet osi, a svako ponovno pozicioniranje uvodi malu priliku za pogrešku slaganja. Odjel za cnc glodanje metala opremljen strojevima s više osi može zadržati značajke na nekoliko lica u jednom koordinatnom sustavu u jednoj postavci, što značajno poboljšava odnos između tih značajki u usporedbi s dijelom koji je dvaput okrenut i ponovno stegnut.
Gdje veliko cnc glodanje mijenja razgovor
Za predimenzionirane ploče, konstrukcijske nosače i temeljne okvire, veliko CNC glodanje ovisi o strojevima u stilu portala s produženim hodom, a ne o standardnim vertikalnim obradnim centrima. Toplinska stabilnost postaje dominantna briga za velike dijelove , budući da promjena temperature na aluminijskoj ploči metarskog mjerila može mjerljivo pomaknuti značajku izvan tolerancije prije nego što dio uopće napusti stroj, zbog čega ozbiljne trgovine velikih formata obrađuju u okruženjima s kontroliranom temperaturom i dopuštaju da se zaliha normalizira prije konačnog rezanja.
CNC tokarenje: pravi postupak za rotacionu geometriju
CNC tokarenje rotira obradak u odnosu na stacionarni ili pokretni alat za rezanje, čineći to prirodnim procesom za bilo koji dio koji je u osnovi cilindričan: osovine, čahure, vretena, klinovi, valjci i navojni spojevi. Kineska tvornica za usluge CNC tokarenja obično drži strože tolerancije i dosljednije obrađuje površine na rotirajućim dijelovima nego što bi glodanje ikada moglo, jer kontinuirana rotacija proizvodi prirodno jednoličnu površinu umjesto niza diskretnih prolaza alata.
Alati uživo i kombinirane operacije
Moderni centri za tokarenje opremljeni pokretnim alatima mogu glodati ravnine, bušiti poprečne rupe i rezati utore za klinove bez prijenosa dijela na zasebnu glodalicu, što je upravo način na koji tvrtka za cnc tokarenje smanjuje broj podešavanja koje zahtijeva složeni rotacijski dio. Ovo je važno jer CNC precizno tokarenje uvelike ovisi o održavanju jedne, neprekinute reference od sirove šipke do gotovog dijela; svaki dodatni prijenos između strojeva još je jedna prilika da se koncentričnost povuče.
Dobavljač OEM opreme za CNC tokarenje u Kini koji proizvodi velike količine jednog rotacijskog dijela, kao što je čahura ili vijak s ramenom, obično izvodi posao na CNC tokarilici s uvlačenjem šipki, što omogućuje kontinuiranu proizvodnju bez nadzora nakon što se program potvrdi. Nasuprot tome, kineski CNC tokarski proizvođač ODM-a koji razvija novu rotacijsku komponentu prema konceptu klijenta, potrošit će proporcionalno više vremena na provjeru prvog artikla prije nego što se posveti tom kontinuiranom radu.
Glodanje i tokarenje jedno uz drugo
Tablica u nastavku sažima gdje se glodanje i tokarenje prirodno primjenjuju, kako bi se dizajnerskom timu pomoglo usmjeriti dio u ispravan proces prije nego što se zatraži ponuda.
| Atribut | CNC glodanje | CNC tokarenje |
|---|---|---|
| Najbolja geometrija | Prizmatični blokovi, ploče, kućišta | Osovine, čahure, rotacijski dijelovi |
| Tipična tolerancija | ±0,02 mm | ±0,01 mm na promjeru |
| Površinska obrada | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Tipične postavke za složeni dio | 2–4 (ili 1 s 5 osi) | 1–2 s alatom pod naponom |
| Iskorištenje materijala | Umjerena, blok dionica | Visoka, šipka |
Tablica pojašnjava točku koju mnogi prvi kupci propuštaju: tokarenje općenito ima strožu dijametralnu toleranciju nego glodanje na ekvivalentnoj linearnoj dimenziji, jer rotirajući obradak u odnosu na fiksni alat uklanja pogrešku pozicioniranja koja dolazi od pomicanja rezača preko više osi. Glodanje, u zamjenu, nudi geometrijsku slobodu koju tokarenje jednostavno ne može: džepovi, ne-cilindrične izbočine i skupovi značajki s više površina prirodno su područje glodanja. Dio koji kombinira cilindrično tijelo s ravnim ugradbenim značajkama, kao što je strojno obrađeni nosač s osovinom na jednom kraju, često se usmjerava kroz oba procesa u nizu , prvo tokareno za rotacijsko tijelo, a zatim izglodano za ravnine, rupe i utore za klinove koji završavaju dio.
Precizno CNC glodanje: Održavanje tolerancije koja je zapravo važna
Riječ preciznost koristi se slobodno u cijeloj industriji, pa je vrijedi konkretno definirati. Kineski proizvođač precizne CNC strojne obrade koji nudi visokoprecizno CNC glodanje trebao bi bez oklijevanja moći navesti koju toleranciju njegova oprema ima za određenu vrstu značajke, pod kojom metodom pregleda i na kojoj razini pouzdanosti. Tvrdnje usluge Precision CNC Milling koje se ne mogu potkrijepiti izvješćem o mjerenju i kalibriranim instrumentom nisu tvrdnje na koje se vrijedi osloniti za kritični sklop.
Ono što zapravo pokreće preciznost na mljevenom dijelu
Četiri čimbenika dominiraju rezultatima preciznog glodanja u stvarnom svijetu: krutost stroja i toplinska stabilnost, dizajn učvršćenja koji eliminira pomicanje dijela pod opterećenjem rezanja, odabir alata usklađen s materijalom i dubinom značajki te mjerenje u procesu koje hvata pomak prije nego što to utječe na cijelu seriju. Dio izrađen u jednoj postavci na krutoj platformi s 5 osi dosljedno će nadmašiti isti dio izrađen u četiri odvojena podešavanja na osnovnom stroju s 3 osi , čak i kada su oba stroja nominalno sposobna za istu točnost pozicioniranja, jer svaki događaj ponovnog učvršćivanja ponovno unosi nesigurnost poravnanja.
Gdje se usluge cnc izrade prototipova uklapaju u razgovor o preciznosti
Preciznost se ne odnosi samo na proizvodne serije. CNC usluge izrade prototipova postoje posebno kako bi potvrdile da se najstrože značajke dizajna zapravo mogu zadržati prije nego što se posveti punoj seriji. Jedan precizno strojno izrađen prototip, mjeren prema crtežu pomoću koordinatnog mjernog stroja, govori dizajnerskom timu više o proizvodnosti nego bilo koja količina simulacije, a daleko je jeftinije otkriti problem tolerancije na jednom dijelu nego na pet stotina.
Usporedba vremena isporuke kroz FDM, glodanje, tokarenje i lijevanje
Horizontalni trakasti dijagram u nastavku uspoređuje tipično proteklo vrijeme, od otpuštene datoteke do zapakiranih dijelova, kroz četiri do sada pokrivena procesa, za umjereno složene dijelove u veličini serije od dvadeset komada.
Čitajući ovu tablicu zajedno s ranijim opisima procesa razjašnjava uobičajenu zabludu: u seriji od dvadeset komada, vakuumsko lijevanje nije automatski najbrža opcija, jer izgradnja samog kalupa traje nekoliko dana prije nego što bilo kakvo lijevanje može započeti. FDM ispis na plastiku ostaje najbrži put za ovu veličinu serije posebno zato što se dvadeset dijelova često može ugniježditi i ispisati zajedno u jednom ciklusu izrade, posebno za manje komponente. CNC tokarenje završava prije glodanja u ovoj veličini serije za dijelove koji su istinski prilagođeni tokarskom stroju, odražavajući učinkovitost kontinuirane proizvodnje s pogonom šipkama nakon što je prvi dio potvrđen. CNC glodanje nalazi se u sredini, a njegov točan položaj uvelike ovisi o tome koliko postavki zahtijeva određena geometrija. Brojku vakuumskog lijevanja ne treba tumačiti kao slabost procesa ; nego odražava da sedam dana uključuje izradu kalupa i da se uloženo vrijeme isplati upravo kada serija naraste daleko iznad dvadeset komada, što je ranija križna analiza u ovoj seriji već pokazala.
Vakuumsko lijevanje i poliuretanske smole: Umnožavanje provjerenog dijela
Nakon što je dizajn potvrđen, bilo kao strojno obrađeni prototip ili tiskani master, kineski proizvođač vakuumskog lijevanja po narudžbi može pretvoriti taj pojedinačni odobreni uzorak u dosljednu seriju bez troškova ili vremena potrebnog za izradu alata. Proces počinje s glavnim uzorkom, najčešće precizno strojno obrađenim ili smolom otisnutim dijelom koji se dovršava na točnu površinu koju proizvodni dio zahtijeva, budući da će silikonski kalup vjerno reproducirati svaki detalj tog glavnog uzorka, uključujući sve nedostatke.
Zašto je odabir poliuretanske smole važan
Kineski proizvođač vakuumskog lijevanja u silikonskim kalupima skladišti niz poliuretanskih smola dizajniranih za simulaciju specifične proizvodne plastike: krute vrste poput ABS-a za kućišta, fleksibilne vrste poput gume za brtve i držače, vrste punjene staklom za krutost i prozirne vrste za svjetlosne cijevi i leće. Vakuumsko lijevanje od poliuretana također može ugraditi značajke koje bi bilo teško u livenom proizvodnom dijelu , poput višestrukih durometara izlivenih u jednu komponentu uzastopnim izlijevanjem, ili metalnih umetaka postavljenih u kalup prije unošenja smole.
Komprimirani silikonski dijelovi kao komplementarni put
Gdje je dio uistinu komponenta od silikonske gume, a ne simulacija krute plastike, kineski proizvođač kompresijsko lijevanih silikonskih dijelova po narudžbi koristi potpuno drugačiji postupak: sirova silikonska guma stavlja se u zagrijanu metalnu šupljinu kalupa i stvrdnjava pod pritiskom, proizvodeći brtve, brtve, tipkovnice, ručke i druge elastomerne dijelove sa svojstvima materijala pravog silikona, a ne smole koja samo podsjeća na plastiku. Ova ruta se obično odabire kada se dio mora stalno savijati tijekom rada, izdržati širok raspon temperatura ili osigurati istinsko elastomerno brtvljenje, primjene gdje simulacija vakuumskog lijevanja poliuretana ne bi izdržala tijekom vremena.
Troškovna učinkovitost u svim veličinama serije: prikaz grafikona u stupcima
Grafikon u stupcu ispod indeksira relativni napor po dijelu za FDM, CNC strojnu obradu i vakuumsko lijevanje u pet veličina serija, koristeći indeksnu ljestvicu gdje je niže učinkovitije, kako bi se pokazalo kako se najučinkovitiji put mijenja kako volumen raste.
Ovaj grafikon u stupcima čini uzorak križanja konkretnijim, a ne apstraktnim. U jednom komadu, FDM je očito najučinkovitiji način jer ne zahtijeva nikakvo programiranje, nikakvo učvršćivanje niti ulaganje u alat. Za deset komada tri su se rute već primjetno približile, s vakuumskim lijevanjem koje je zatvorilo velik dio praznine jer se cijena kalupa počinje širiti na više dijelova. Na trideset komada tri stupa nalaze se blizu jedan drugoga, označavajući prijelaznu zonu gdje točan izbor ovisi više o toleranciji i zahtjevima materijala nego o sirovoj učinkovitosti. Za stotinu komada vakuumsko lijevanje postalo je znatno manje učinkovito od bilo FDM-a ili CNC-a za ovaj određeni profil dijela, podsjetnik da se točka križanja pomiče s veličinom i složenošću dijela umjesto da slijedi jedan univerzalni broj. S tri stotine komada, CNC obrada i FDM ostaju održivi dok bi vakuumsko lijevanje za ovaj profil obično bilo zamijenjeno razgovorom o proizvodnom alatu , koji je izvan opsega četiri procesa koji se ovdje uspoređuju.
Usporedba sposobnosti na sve četiri rute
Radarski grafikon u nastavku ocjenjuje FDM tisak plastike, CNC glodanje, CNC tokarenje i vakuumsko lijevanje prema pet kriterija koji se stalno ponavljaju u stvarnim razgovorima o nabavi, na ljestvici od jedan do pet.
Četiri preklapajuća oblika pričaju koherentnu priču nakon čitanja jedan pored drugog. FDM se proteže najdalje prema brzini jednog komada i geometrijskoj slobodi, potvrđujući svoju ulogu kao najbrži način za držanje složenog oblika bez ikakvog alata. CNC tokarenje se izrazito proteže prema kontroli tolerancije, odražavajući njegovu prirodnu prednost u dijametralnoj preciznosti za rotacijske značajke, dok se ograničava na geometrijsku slobodu jer je fundamentalno ograničeno na oblike koji se proizvode rotacijom. CNC glodanje zauzima široko, uravnoteženo područje tolerancije, površinske obrade i raspona materijala, što je upravo razlog zašto ono ostaje zadani izbor za opće precizne komponente. Vakuumsko lijevanje snažno vuče prema šaržnoj skalabilnosti i završnoj obradi površine, dok se oštro povlači unazad pri brzini jednog komada, podudarajući se sa svojim identitetom kao proces umnožavanja izgrađen na vrhu već provjerenog dijela. Nepostojanje bilo kojeg dominantnog oblika na ovoj karti središnja je lekcija cijele usporedbe : dizajn koji počinje kao FDM konceptualni model, prolazi kroz CNC glodanje ili tokarenje za funkcionalnu validaciju, a završava kao vakuumski lijevana serija koja je jednostavno slijedila prirodni put za koji je svaki proces izgrađen.
O Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je pionir u industrijskim inovacijama i proizvodnji. Naš stručni dizajnerski tim pretvara ideje klijenata u praktične, estetske dizajne proizvoda. Nudimo 3D ispis u smoli, najlonu, metalu i drugim materijalima te imamo naprednu strojnu obradu. Replikacija silikonskog kalupa omogućuje jeftinu, visokopreciznu proizvodnju malih serija. Površinski tretmani poput bojanja poboljšavaju izgled proizvoda. S našom uslugom na jednom mjestu, klijenti mogu dovršiti proces od dizajna do proizvoda na jednoj platformi, štedeći vrijeme i troškove. Cilj nam je biti pouzdan dugoročni partner za industrijski razvoj.
Unutar te strukture, FDM tisak na plastiku podržava najranije iteracije koncepta, precizno CNC glodanje i tokarenje potvrđuju i proizvode funkcionalne metalne i plastične komponente, vakuumsko lijevanje i komprimirano lijevani silikonski dijelovi proširuju potvrđeni dizajn u dosljednu malu seriju, a završna obrada površine isporučuje svaki dio u stanju koje zahtijeva njegova namjeravana primjena. Svaki stupanj radi na istoj datoteci s dijelovima i istoj inženjerskoj točki kontakta , što zapravo razlikuje platformu na jednom mjestu od zbirke prodavača kojima se zasebno upravlja.
Priprema dijela za glodanje, tokarenje ili lijevanje
Dobro pripremljena datoteka skraćuje vrijeme citiranja i smanjuje rizik od pogrešnog tumačenja zahtjeva. Donji popis pokriva pojedinosti koje najizravnije utječu na to hoće li se glodani, tokareni ili lijevani dio vratiti točno onako kako je predviđeno.
- Omogućite izvornu ili STEP datoteku umjesto izvoza mreže kad god je uključena precizna značajka.
- Istaknite dvije ili tri značajke koje istinski kontroliraju prilagodbu ili funkciju, umjesto da svaku dimenziju označite kao kritičnu.
- Navedite referentnu shemu koju će dio koristiti u svojoj konačnoj montaži.
- Precizno navedite kvalitetu materijala, budući da se aluminij 6061 i 7075, ili nehrđajući čelik 303 i 316, ponašaju vrlo različito pod istom putanjom alata.
- Navedite sadašnju količinu i očekivanu količinu tijekom sljedećih mjeseci, budući da to mijenja je li glodanje, tokarenje ili vakuumsko lijevanje učinkovitiji put.
Dobavljač koji primi ovu informaciju u prvoj poruci obično može vratiti smislenu ponudu i komentar proizvodnosti istog dana, umjesto da kruži kroz niz razjašnjavajućih pitanja prije nego što pravi razgovor uopće započne.
Često postavljana pitanja
P1: Kada bih trebao odabrati FDM ispis umjesto CNC strojne obrade za prototip?
Odaberite FDM kada je prioritet brzina i geometrijska složenost, a ne stroga tolerancija ili određeni certificirani materijal. FDM se ističe u unutarnjim šupljinama, organskim oblicima i brzim iteracijama dizajna gdje se dio može promijeniti tri puta u tjednu. Nakon što se dizajn stabilizirao i dio treba određeni inženjerski materijal, usku toleranciju ili dovršen izgled, CNC strojna obrada postaje prikladniji put.
P2: Koja je razlika između troosnog i petoosnog CNC glodanja u praksi?
Glodanje s tri osi pomiče alat za rezanje duž tri linearna smjera i učinkovito obrađuje većinu ravnih i džepnih geometrija, ali zahtijeva premještanje dijela kako bi se dosegnule značajke na drugim stranama. Glodanje s pet osi dodaje simultano rotacijsko kretanje, dopuštajući alatu da dosegne složene kutove i višestruke površine bez ponovnog pozicioniranja dijela. Praktična prednost je u tome što značajke izrađene u jednoj postavci s pet osi održavaju čvršći odnos jedna s drugom nego iste značajke strojno obrađene u nekoliko postavki s tri osi.
P3: Zašto je CNC tokarenje općenito preciznije od glodanja za cilindrične značajke?
Okretanje neprekidno rotira obradak prema alatu za rezanje, što proizvodi prirodno jednoliku, koncentričnu površinu bez diskretnih segmenata putanje alata koje bi zahtijevalo glodanje okruglog elementa. Ovaj pristup kontinuiranog rezanja smanjuje pogrešku pozicioniranja koja se akumulira kada se rezilo približi zakrivljenoj površini iz više kutova, zbog čega su dijametralne tolerancije na tokarenim dijelovima obično manje od ekvivalentnih glodanih dijelova.
P4: Kako se vakuumsko lijevanje razlikuje od komprimiranih silikonskih dijelova?
Vakuumskim lijevanjem se poliuretanska smola ulijeva u silikonski kalup kako bi se simulirao izgled i mehaničko ponašanje proizvodne plastike kao što je ABS ili polipropilen, a odabire se kada će konačni dio zapravo biti izrađen od krute ili polukrute plastike. Komprimirani silikonski dijelovi koriste originalnu silikonsku gumu stvrdnutu pod toplinom i pritiskom u metalnom kalupu, a biraju se kada sam dio treba biti pravi elastomer, poput brtve, brtve ili držača koji se mora više puta savijati i izdržati širok raspon temperatura.
P5: Koliko podešavanja zahtijeva tipični složeni strojno obrađeni dio?
Na standardnom stroju s tri osi, dio sa značajkama na više strana obično zahtijeva dvije do četiri odvojene postavke, od kojih svaka uključuje ponovno pozicioniranje i referenciranje dijela. Na stroju s pet osi, mnoge od tih istih značajki mogu se postići u jednoj postavci, što smanjuje i proteklo vrijeme obrade i akumuliranu pogrešku položaja između značajki. Pravi broj postavki za bilo koji dio ovisi o njegovoj specifičnoj geometriji i o tome treba razgovarati s dobavljačem prije konačne ponude.
P6: Koje podatke trebam uključiti kada tražim ponudu za glodanje ili tokarenje?
Uključite STEP datoteku, 2D crtež koji označava kritične dimenzije i njihove tolerancije, točnu ocjenu potrebnog materijala, željenu završnu obradu površine i sada potrebnu količinu zajedno s očekivanim budućim volumenom. Uzimanje u obzir radnog okruženja dijela, uključujući izloženost temperaturi i bilo kakav kemijski kontakt, također pomaže dobavljaču potvrditi da je izbor materijala prikladan prije početka strojne obrade, a ne nakon što je prva serija već izrezana.
-
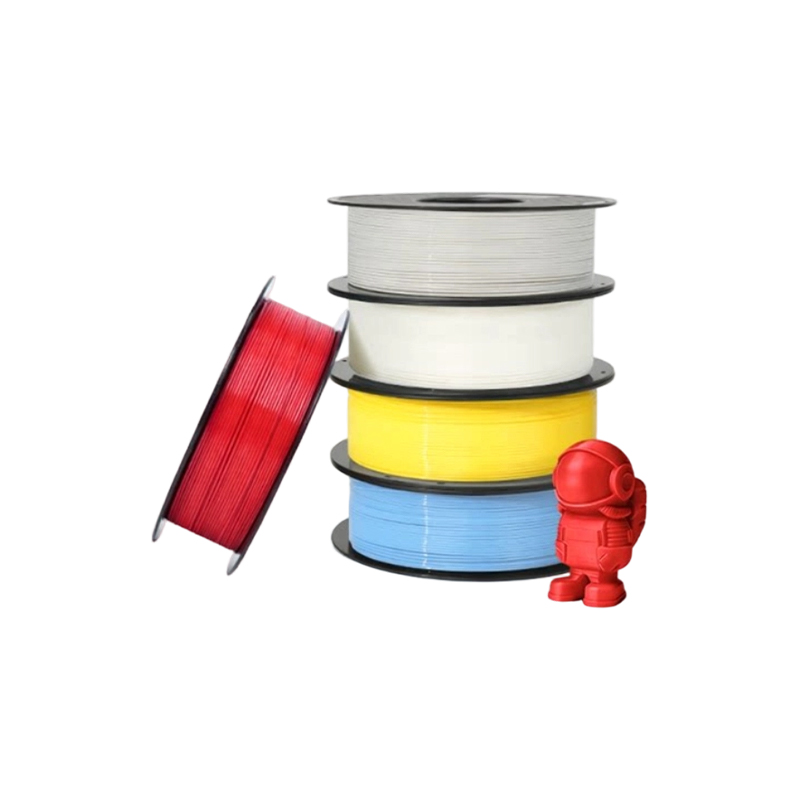 Usluga 3D ispisa standardnih FDM materijala (PLA, PETG, ABS)
-
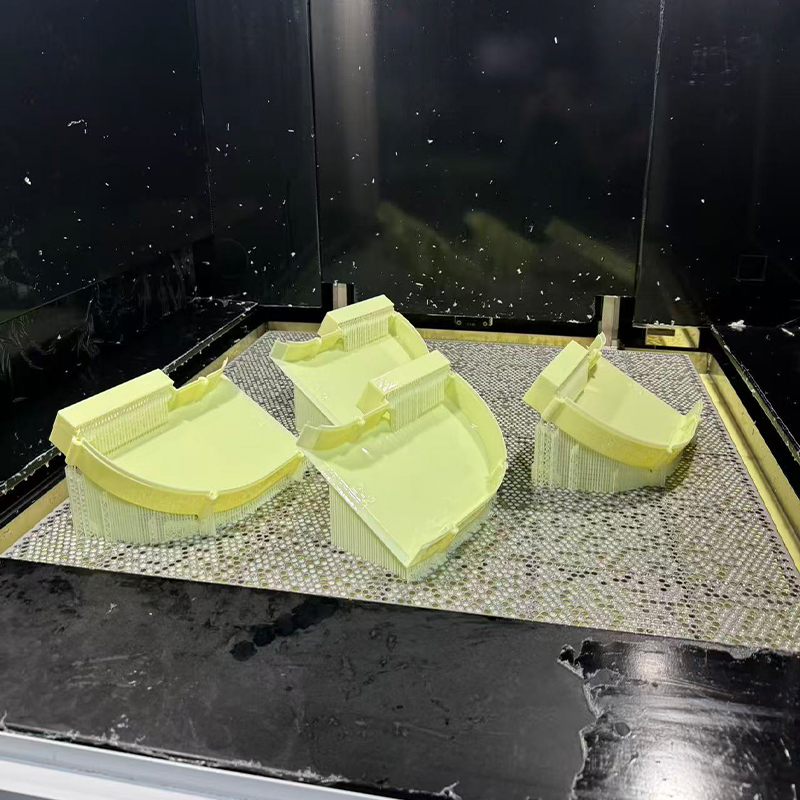 Usluga 3D ispisa od smole nalik žutom ABS-u
-
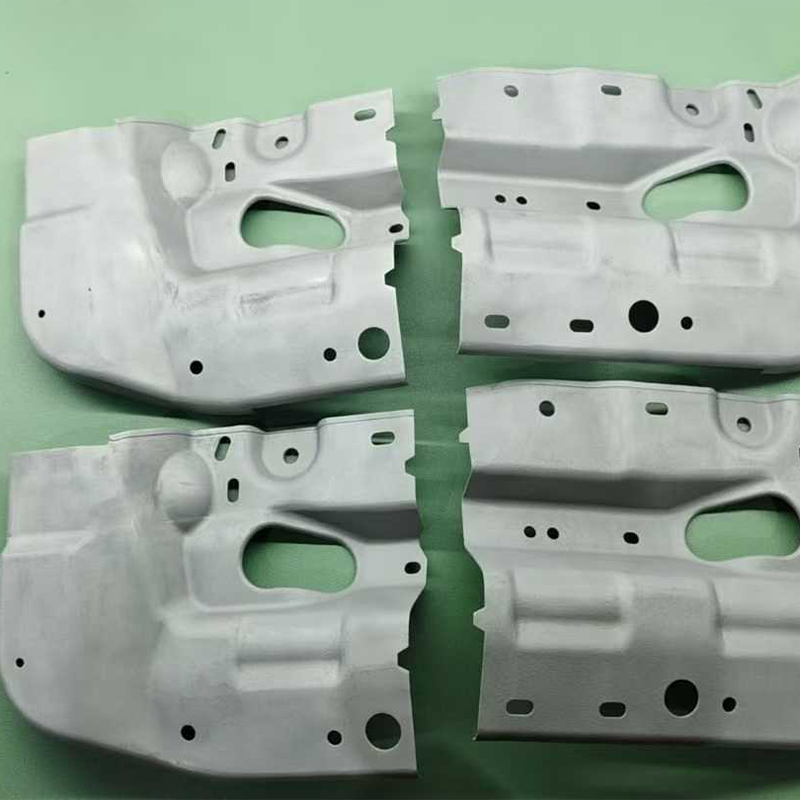 Usluga 3D ispisa od aluminijske legure AlSi10Mg
-
 PAHT+CF usluga 3D ispisa materijala od visokotemperaturnog najlona ojačanog karbonskim vlaknima
-
 PPS+CF Usluga 3D ispisa materijala ojačanog karbonskim vlaknima
-
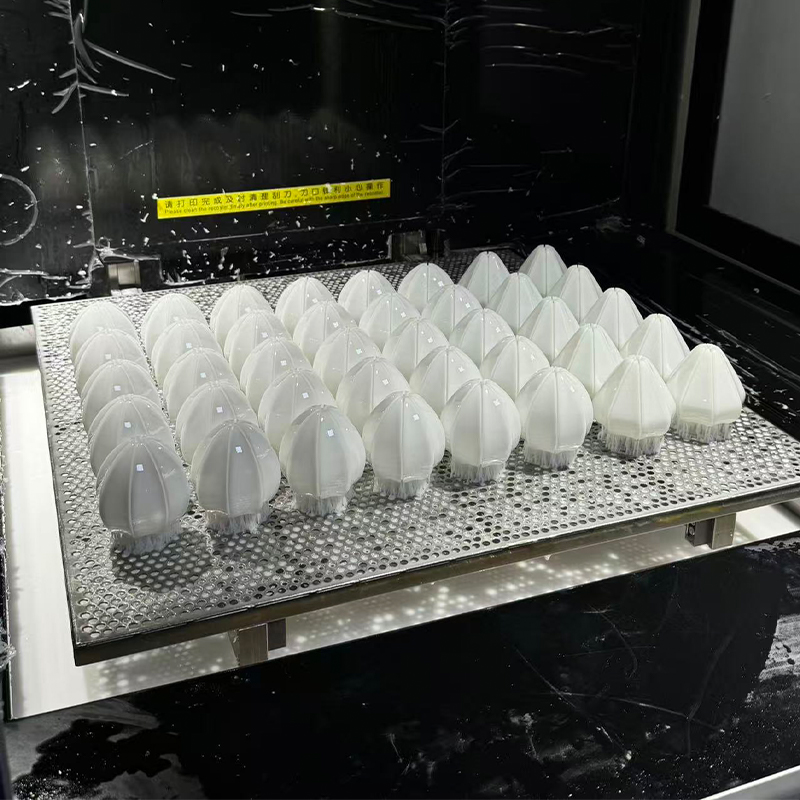 Usluga 3D ispisa od gotovo bijele smole
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
