- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

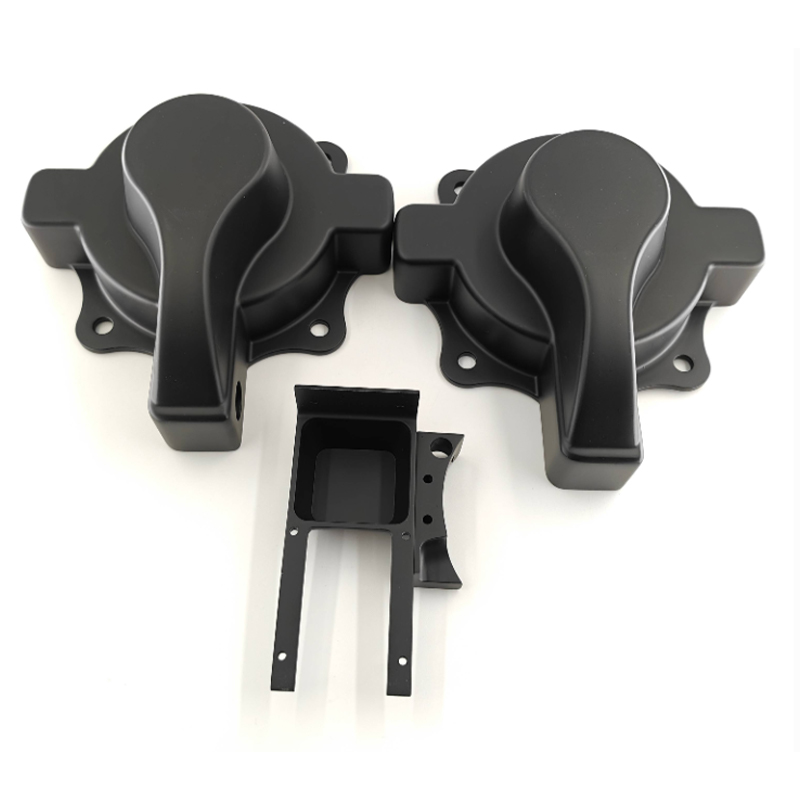
Vodič za proizvođače usluga 3D ispisa i CNC obrade u Kini
Izravan odgovor: Što integrirana pametna proizvodna platforma zapravo pruža
Ako nabavljate dijelove iz Kine Usluge 3D ispisa Proizvođaču, najkorisnija stvar koju treba znati je sljedeća: ruta procesa je manje važna nego kontrolira li jedan dobavljač cijeli lanac od digitalne datoteke do gotovog, pregledanog dijela . Kupac koji pošalje model jednom dobavljaču na tiskanje, isporuči rezultat drugom dobavljaču na strojnu obradu, a zatim kamionom odveze dijelove trećem dobavljaču na bojanje obično gubi sedam do dvanaest radnih dana samo na primopredaje, a svaka primopredaja je mjesto gdje odgovornost za toleranciju postaje dvosmislena. Integrirana pametna proizvodna platforma uklanja te nedostatke držeći pregled dizajna, aditivnu proizvodnju, subtraktivnu strojnu obradu, replikaciju silikonskih kalupa, površinsku obradu i dimenzionalnu inspekciju unutar jednog proizvodnog sustava s jednim zapisom o kvaliteti.
U praktičnom smislu, to znači jedan inženjerski razgovor umjesto tri, jedan skup crteža koji se tumače na jedan način i jedna strana odgovorna kada se provrt vrati za 0,05 mm veći. Za inženjere koji ocjenjuju pružatelje usluga 3D ispisa, kontrolni popis je kratak i konkretan: mogu li ispisivati u smoli, najlonu i metalu; mogu li pratiti tiskani dio s CNC obradom na kritičnim značajkama; mogu li se premostiti u maloserijski volumen bez tvrdog alata; i mogu li sve to dokumentirati. Nudi dobavljač koji na sva četiri odgovori potvrdno sveobuhvatna rješenja za preciznu proizvodnju nego jednoprocesna radna trgovina.
Ostatak ovog članka objašnjava kako funkcionira svaka mogućnost, gdje je svaka od njih pravi izbor, koju točnost i vrijeme isporuke realno možete očekivati i kako procijeniti kineskog proizvođača usluga CNC strojne obrade ili kineskog dobavljača usluga industrijskog 3D ispisa prije nego što im povjerite program. Svaka preporuka u nastavku napisana je za tehničkog kupca koji interno mora braniti odluku o izvoru.
Zašto fragmentirani izvori koštaju više nego što se čini
Većina timova za nabavu uspoređuje dobavljače za citiranu stavku za jednu operaciju. Ta je usporedba nepotpuna, jer se pravi teret fragmentiranog opskrbnog lanca nalazi u razmacima između operacija: ponovno citiranje, ponovno postavljanje, ponovna inspekcija, prijevoz između pogona i inženjerski sati utrošeni na prevođenje pretpostavki jednog dobavljača na jezik drugog dobavljača. Dio koji zahtijeva ispis, strojnu obradu, pjeskarenje i bojanje prolazi kroz četiri reda čekanja kada je podijeljen na četiri dobavljača, a vrijeme čekanja je gotovo uvijek duže od vremena procesa.
Konsolidacija s jednom industrijskom uslugom 3D ispisa koja također pokreće strojnu obradu i završne linije mijenja aritmetiku. Podaci o fiksiranju stvoreni za ispisani obrazac ponovno se koriste za korak strojne obrade. Materijalni certifikati slijede dio umjesto da stižu zasebno e-poštom. Neusklađenosti se hvataju u postaji koja ih je stvorila, a ne tri tjedna kasnije kod prodavača nizvodno. U tipičnim programima male količine, konsolidacija smanjuje ukupno proteklo vrijeme od izdane datoteke do pregledanog dijela za 35 do 50 posto , čak i kada su pojedinačna vremena procesa nepromijenjena.
Gdje dani zapravo prolaze
Grafikon u nastavku uspoređuje tipična protekla vremena za uobičajene rute procesa, izmjerena od trenutka kada je proizvodna datoteka izdana do trenutka kada su dijelovi pakirani za otpremu. To su radni dani za jedan posao u normalno opterećenoj trgovini, a ne teoretski minimum.
Nekoliko stvari vrijedi pročitati iz ove tablice, a ne preletjeti pokraj nje. Prvo, ispis smolom najbrži je put do fizičkog objekta, zbog čega usluga ispisa 3d modela ostaje zadana za rane preglede oblika i prilagodbi gdje mehaničko opterećenje još nije problem. Drugo, dijelovi s dodacima metala i strojno obrađeni dijelovi od nehrđajućeg čelika konvergiraju u otprilike istom vremenu, jer i jednima i drugima dominira naknadna obrada, a ne primarni korak oblikovanja: metalni otisci trebaju smanjenje naprezanja, uklanjanje potpore i često završnu obradu, dok obrada nehrđajućeg čelika zahtijeva sporije posmake, više izmjena alata i skidanje srha. Treće, put silikonskih kalupa je najduži pojedinačni put na ljestvici, ali taj broj pokriva pedeset gotovih kopija, a ne jednu, tako da je vrijeme izrade po komadu daleko najniže od šest. Četvrto, jaz između strojne obrade aluminija i nehrđajućeg čelika nije artefakt rasporeda, već fizički, i svaki dobavljač koji ih navodi kao identične nije razmišljao o poslu. Konačno, niti jedna od ovih brojki se ne poboljšava mnogo odabirom bržeg stroja; poboljšavaju se uklanjanjem čekanja između koraka, što je upravo ono za što je dizajnirana integrirana platforma.
Mogućnosti koje stoje iza profesionalnih usluga 3D ispisa
Izraz usluge 3D ispisa pokriva obitelj procesa koji dijele samo ideju građenja materijala sloj po sloj. Njihove tolerancije, površinske karakteristike, svojstva materijala i ekonomske prednosti uvelike se razlikuju, a odabir krivog najčešći je uzrok razočaranja kod onih koji prvi put kupuju. Sposoban kineski proizvođač usluga prilagođenog 3D ispisa neće jednostavno prihvatiti datoteku i ispisati je na bilo kojem stroju koji je u stanju mirovanja; pitat će što dio mora preživjeti, koliko ih je potrebno i što se događa s dijelom nakon što napusti komoru za izradu.
Procesi smole za vizualnu i dimenzijsku vjernost
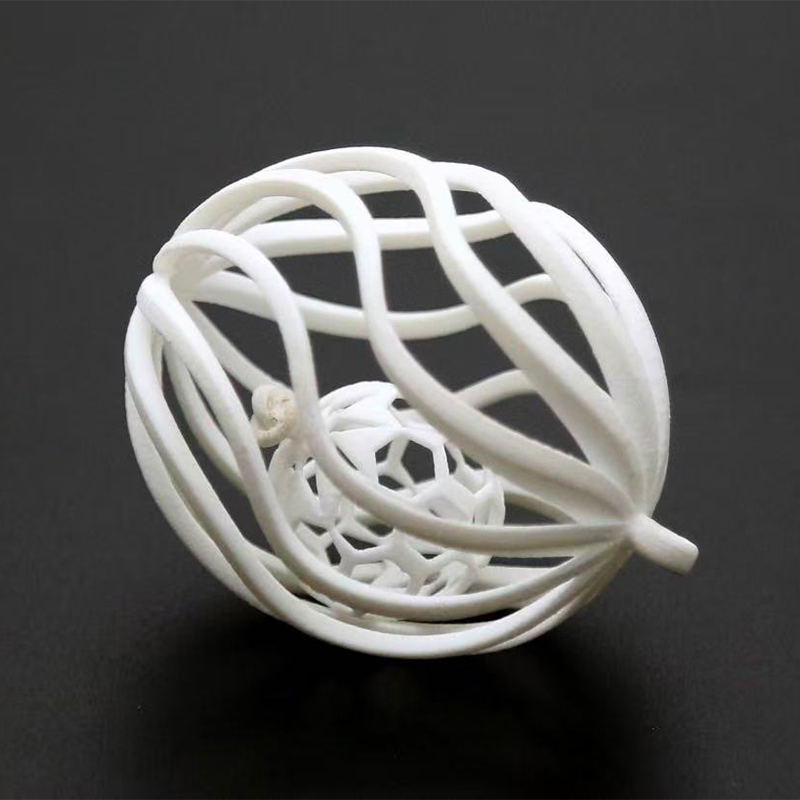
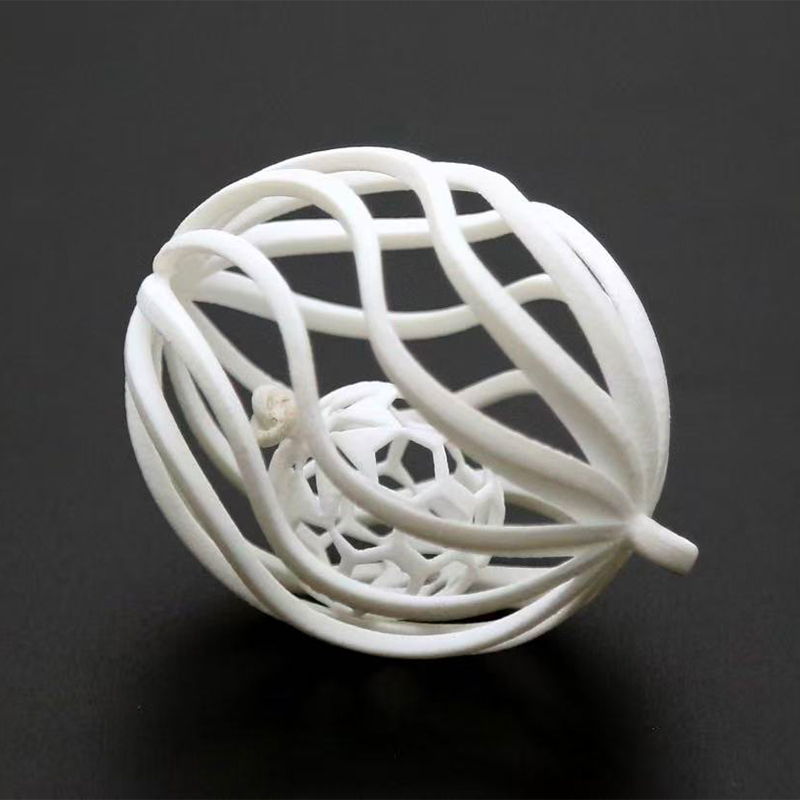
Stereolitografija i srodne tehnologije smola proizvode najglađe izgrađene površine dostupne u aditivnoj proizvodnji, s visinama slojeva obično između 0,025 mm i 0,1 mm. To ih čini pravim alatom za modele izgleda, prozirne svjetlovode, fine rešetkaste strukture i glavne uzorke namijenjene silikonskim kalupima. Kompromis je mehanički: standardne smole su relativno krte i gube krutost kada se drže na povišenoj temperaturi, tako da je dio od smole općenito komunikacijski uređaj ili uzorak, a ne komponenta koja nosi opterećenje. Inženjerske smole s većom toplinskom defleksijom i poboljšanom žilavošću sužavaju taj jaz i one su točna specifikacija kada se ispisanim dijelom mora više puta rukovati u ispitnoj opremi.
Procesi najlonskog praha za funkcionalne dijelove
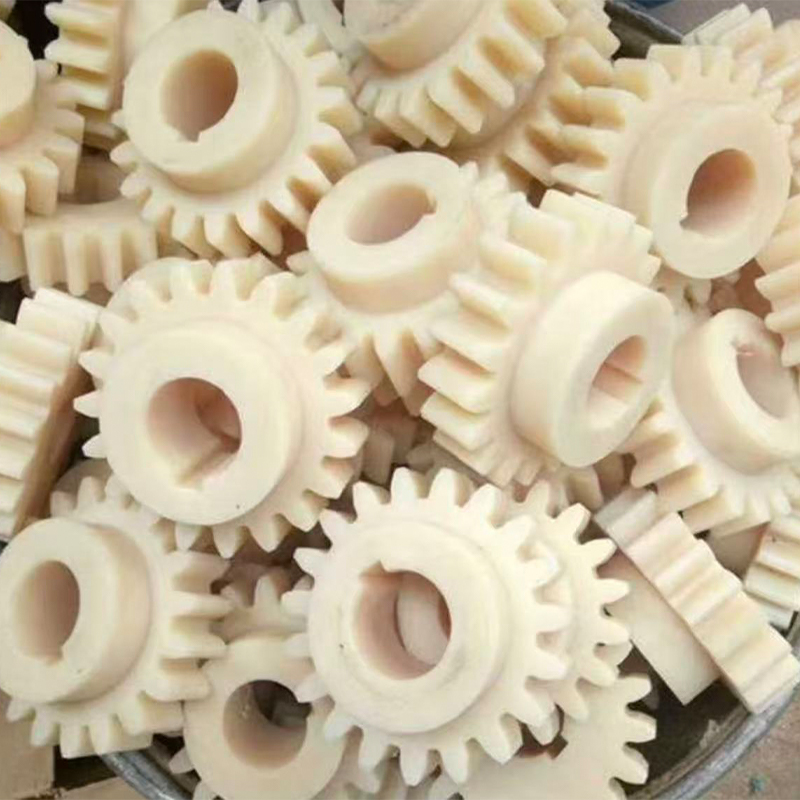
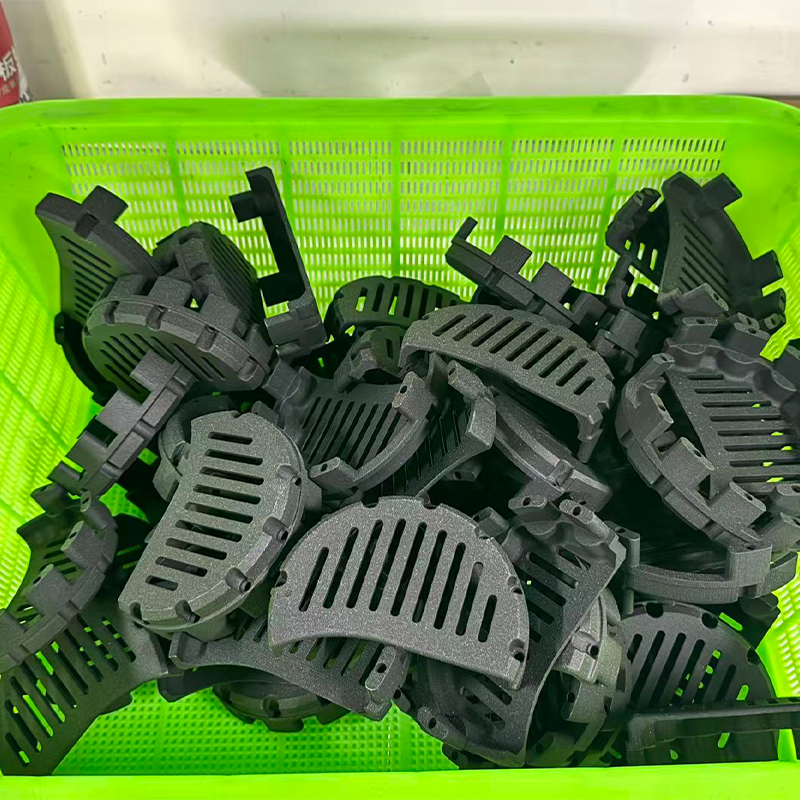
Postupci praškastog najlona grade se bez potpornih struktura, što dizajnera oslobađa složene geometrije, unutarnjih kanala i živih šarki koje nijedan drugi način ne može proizvesti ekonomično. Dijelovi izlaze s jednolikom mat površinom i dovoljno izotropnim svojstvima da služe kao prave funkcionalne komponente: nosači, kanali, kućišta, šablone i poklopci za krajnju upotrebu. Vrste najlona punjene staklom i ugljikom povećavaju krutost i dimenzionalnu stabilnost za učvršćenja koja moraju držati osnov pod opterećenjem stezanja. Za inženjere, važno svojstvo nije glavna vlačna čvrstoća, već mogućnost ugniježđivanja desetaka različitih dijelova u jednu građevinu i primanja svih u istom četverodnevnom prozoru .
Aditivna proizvodnja metala za geometriju koja se ne može strojno obraditi
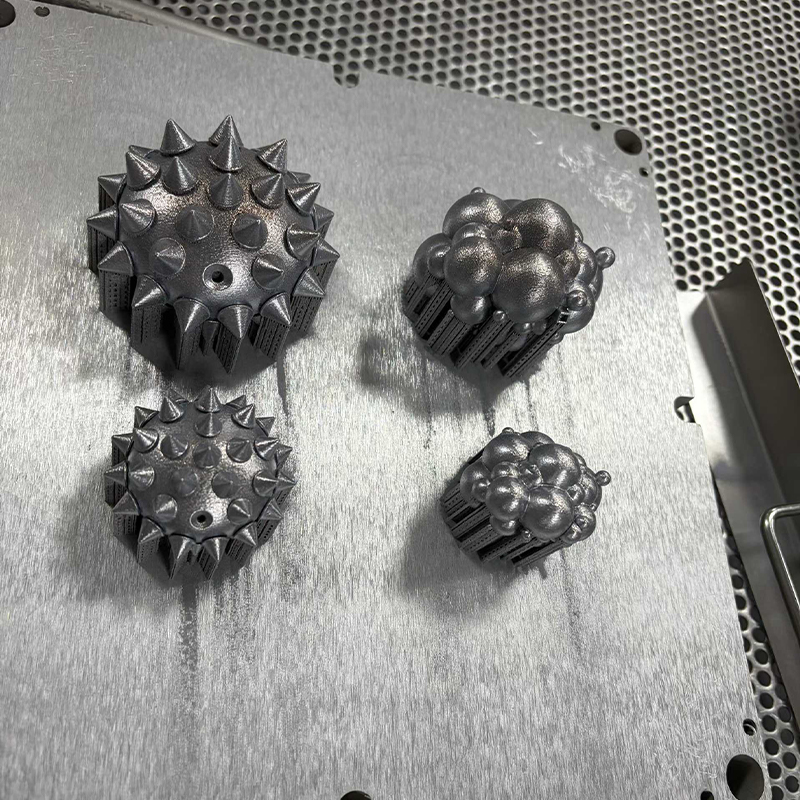
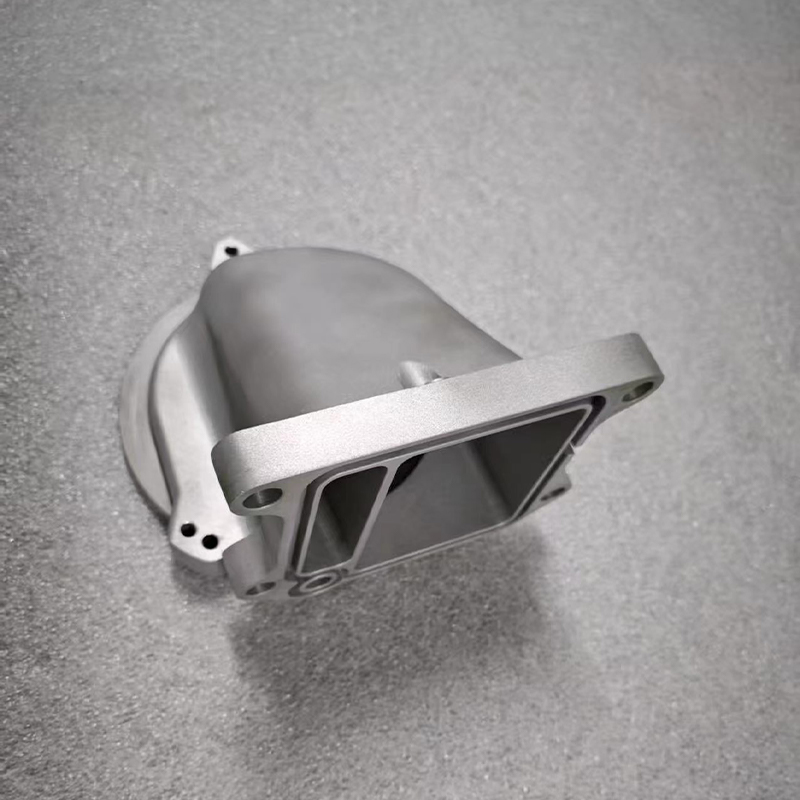
Metalni tisak zaslužuje svoje mjesto kada dio sadrži konformne kanale za hlađenje, unutarnje razvodnike, topološki optimizirane staze opterećenja ili rešetke tankih stijenki koje rezač jednostavno ne može dosegnuti. Aluminijske legure, nehrđajuće vrste, alatni čelici i titan svi se rutinski obrađuju. Disciplina koja razdvaja ozbiljnog dobavljača od običnog je naknadna obrada: ispravno smanjenje naprezanja prije nego što dio napusti građevnu ploču, kontrolirano uklanjanje potpore, vruće izostatičko prešanje gdje je poroznost važna i završna obrada svake brtvene površine, sjedišta ležaja i rupe s navojem. Metalni otisak koji nije dovršeno strojno obrađen nikad se ne smije tretirati kao precizna komponenta.
Proces usklađivanja sa zahtjevom: usporedna tablica
Tablica u nastavku sažima praktičnu omotnicu svake rute jer je obično isporučuje usluga industrijskog 3D ispisa koja također upravlja linijama za strojnu obradu i oblikovanje. Tolerancije se navode kao tipično ostvarive na dobro dizajniranoj geometriji, a ne kao apsolutne granice, i pretpostavljaju da je dio pregledan za proizvodnost prije nego što je posao pušten.
| Put procesa | Tipična tolerancija | Ugrađena površina | Materijalna obitelj | Ekonomska serija |
|---|---|---|---|---|
| Resin SLA | ±0,1 mm | Ra 3–6 µm | Standardna i inženjerska smola | 1–20 |
| Krevet od najlonskog praha | ±0,2 mm | Ra 10-15 µm | PA12, PA11, punjeni najlon | 1–500 |
| Metalni laserski puder krevet | ±0,2 mm | Ra 8–20 µm | Aluminij, nehrđajući, alatni čelik, titan | 1–100 (prikaz, stručni). |
| 3-osna CNC obrada | ±0,02 mm | Ra 1,6–3,2 µm | Aluminij, čelik, mesing, inženjerska plastika | 1–2000 |
| 5-osna CNC obrada | ±0,01 mm | Ra 0,8–1,6 µm | Aluminij, nehrđajući, titan, superlegura | 1–2000 |
| Replikacija silikonskog kalupa | ±0,15 mm | Ogledala majstor | PU smole koje simuliraju ABS, PP, gumu | 20–200 (prikaz, stručni). |
Čitajte tablicu po stupcima, a ne po retku. Stupac tolerancije pokazuje zašto završna obrada nakon ispisa nije izborna za precizne značajke: najbolja tolerancija aditiva na popisu još uvijek je za red veličine labavija od rutinske 5-osne obrade . Stupac površine objašnjava zašto oslikani kozmetički dijelovi gotovo uvijek počinju kao majstori smole ili strojno obrađene praznine, a ne najlonski otisci. Stupac serije je onaj koji kupci najčešće ignoriraju i on je taj koji određuje hoće li program ostati profitabilan kako količine rastu.
Usluga 3D ispisa velikih razmjera: Izgradnja izvan standardne omotnice
Potražnja za velikom uslugom 3D ispisa rasla je brže od količine izrade strojeva, a praktični odgovor za preveliku geometriju rijetko je jedan golemi stroj. To je inteligentno presjecanje: cijepanje modela duž ravnina odabranih iz strukturnih i kozmetičkih razloga, ispisivanje segmenata paralelno i njihovo spajanje ili mehaničko spajanje s lociranim značajkama dizajniranim u rascjepu. Ako se dobro izvede, dio s dijelovima je jači i ravniji od jednodijelnog ispisa iste veličine, jer svaki segment doživljava manji toplinski gradijent tijekom izrade.
Tablica u nastavku uspoređuje najdužu pojedinačnu dimenziju koja se rutinski može postići na svakoj ruti prije nego što sekcije postanu neophodne. To je mapa sposobnosti, a ne rangiranje, i pokazuje zašto su usluga 3D ispisa velikih razmjera i odjel za strojnu obradu prirodni partneri, a ne konkurencija.
Ova tablica služi za pažljivo čitanje svima koji navode prevelike dijelove. Ekstruzija velikog formata doseže najveću dimenziju jednog komada od bilo koje prikazane rute aditiva, zbog čega dominira primjenama kao što su učvršćenja za provjeru, alati za oblikovanje, makete kućišta i obrasci za ljevaonice gdje je prihvatljiva dimenzijska tolerancija u desetinkama milimetra. Portalno glodanje doseže gotovo jednako daleko dok su tolerancije otprilike dvadeset puta veće, tako da su dva procesa često uparena: tiskanje masovnog oblika, zatim strojna obrada referentnih točaka i spojnih površina na istoj platformi. Metalni praškasti sustavi nalaze se na donjem kraju osi veličine, što je najveće pojedinačno ograničenje za usvajanje metalnih aditiva i razlog zašto se veliki metalni sklopovi obično tiskaju kao segmenti i spajaju. Najlon i industrijska smola zauzimaju srednji pojas, udobno prekrivajući većinu kućišta potrošačkih proizvoda i dijelova unutrašnjosti automobila u jednom komadu. Praktičan zaključak je da omotnicu izrade treba tretirati kao unos dizajna iz prve CAD sesije, a ne kao ograničenje otkriveno prilikom ponude .
Usluge prilagođene CNC strojne obrade: gdje se zapravo stvara preciznost
Aditivna proizvodnja stvara geometriju; strojna obrada stvara preciznost. Svaki kineski OEM dobavljač za CNC strojnu obradu vrijedan angažmana trebao bi moći objasniti, bez upita, kako drže poziciju između operacija, kako kompenziraju istrošenost alata u seriji i kako provjeravaju prvi artikl prije nego što puste ostatak. Ta tri odgovora otkrivaju više o stvarnoj sposobnosti nego popis marki strojeva.
Razmatranja usluge strojne obrade aluminija
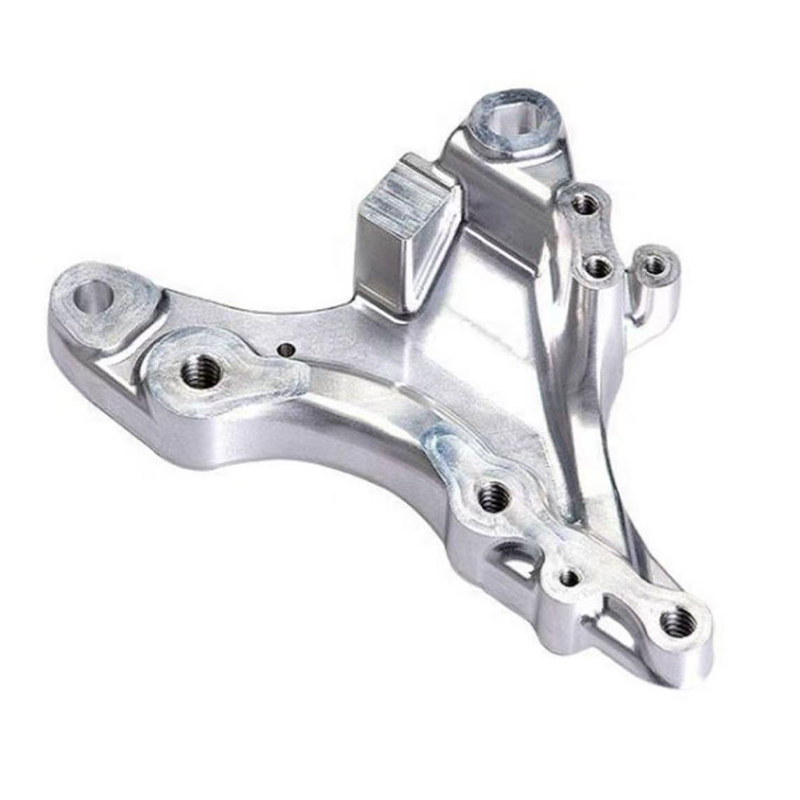
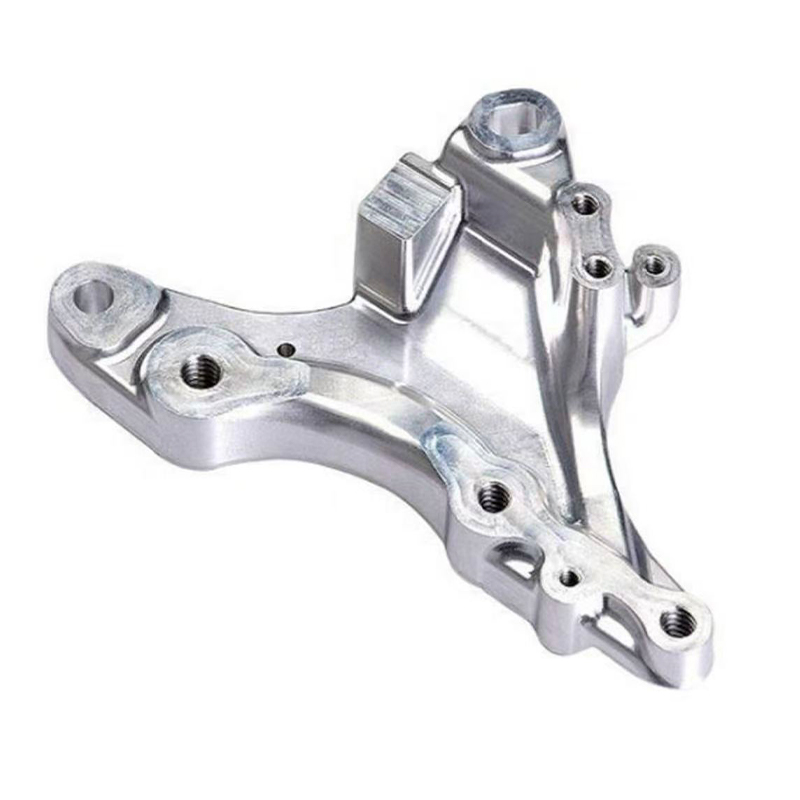
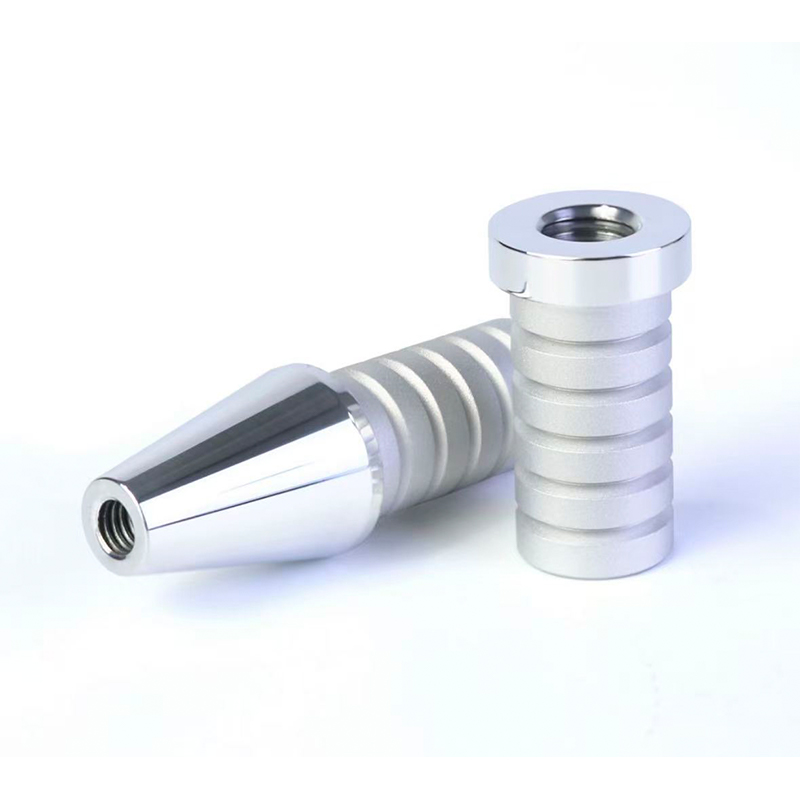
Aluminij ostaje radni konj u proizvodnji prototipa i male količine jer se brzo reže, dobro podnosi toleranciju i prihvaća širok raspon završnih obrada. Učinkovit aluminijski cnc servis obraća pažnju na tri detalja koji odvajaju prihvatljive dijelove od izvrsnih: odvod strugotine u duboke džepove, gdje ponovno rezanje strugotine ostavlja tragove svjedoka; debljina stjenke u odnosu na silu stezanja, jer se tanke stjenke deformiraju i zatim iskoče izvan tolerancije; i točan izbor između 6061, 7075 i 5052 ovisno o tome je li prioritet obradivost, čvrstoća ili sposobnost oblikovanja. Dobro planirani aluminijski dio može se premjestiti iz sirove zalihe u gotovu komponentu u jednoj postavci na stroju s 5 osi, eliminirajući pogrešku skupljanja koju bi uvele tri odvojene postavke.
CNC usluge inoxa i tvrđih metala
Usluge cnc obrade nehrđajućeg čelika zahtijevaju drugačiji način razmišljanja. Otvrdnjavanje znači da će alat koji stoji ili trlja umjesto rezanja stvoriti očvrsli sloj koji uništava sljedeći prolaz. Upravljanje toplinom, kruto učvršćenje, oštrija geometrija alata i promišljene strategije dodavanja važniji su od sirove brzine vretena. Za 316 i dvostruke kvalitete, vrijeme ciklusa može biti dva do tri puta duže od ekvivalentnog aluminijskog dijela, zbog čega su poštena vremena isporuke od dobavljača nehrđajućeg čelika duža i zašto bi ponuda koja zanemaruje razliku trebala biti upitna.
Zašto usluge 5-osne CNC obrade mijenjaju razgovor o dizajnu
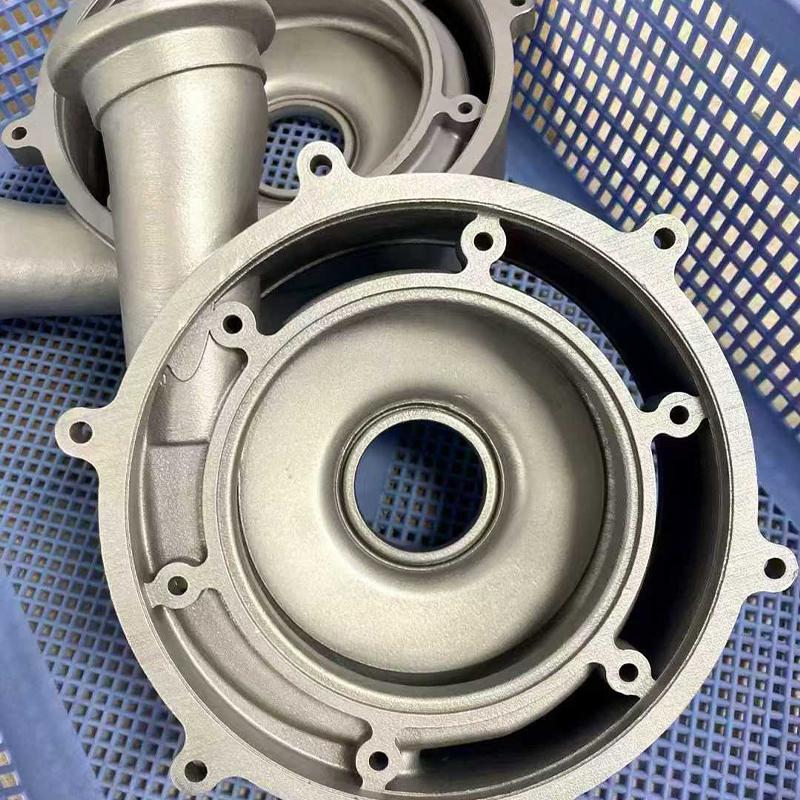
Simultani rad u pet osi omogućuje rezaču pristup izratku iz kontinuirano različitih kutova. Inženjerske prednosti su konkretne: kraći, čvršći alati postižu duboke značajke bez brbljanja; podrezivanja i složeni kutovi obrađuju se bez prilagođenih učvršćenja; i, što je najvažnije, značajke koje moraju biti koncentrične jedna prema drugoj režu se u jednoj postavci tako da njihov odnos definira stroj, a ne ponovnim stezanjem operatera. Za složena kućišta, impelere, razdjelnike i medicinske instrumente, ovo je razlika između dijela koji se sastavlja i dijela koji se gotovo sastavlja.
Usporedba triju ključnih ruta prema kriterijima koji su važni
Inženjeri rijetko odabiru proces na jednoj osi. Radarski grafikon u nastavku ocjenjuje tri glavne rute koje nudi platforma s potpunom uslugom prema šest kriterija koji se dosljedno pojavljuju u odlukama o izboru izvora, na ljestvici od jedan do pet. Namijenjen je kao pomoć pri odlučivanju za prvi razgovor o projektu, kada proces još nije fiksiran.
Oblici govore jasniju priču od pojedinačnih rezultata. 3D ispis oblikuje visok, uzak profil koji doseže vrhunac u geometrijskoj slobodi i brzini pojedinačnog komada dok pada u toleranciji i završnoj obradi, što je upravo potpis procesa koji se koristi za ranu iteraciju i za oblike koji se ne mogu rezati. CNC obrada tvori širok, uravnotežen profil sa svojim najjačim točkama na toleranciji, rasponu materijala i završnoj obradi, potvrđujući svoju ulogu puta koji koncept pretvara u kvalificiranu komponentu. Replikacija silikonskog kalupa nalazi se između njih dvoje, mijenjajući malo točnosti za mogućnost proizvodnje desetaka identičnih kozmetičkih dijelova od jednog majstora. Ključno, tri se poligona preklapaju, a ne gnijezde, što znači da niti jedan proces ne dominira, a točan odgovor za većinu stvarnih programa je slijed, a ne izbor. Praktična implikacija je da dobavljač koji nudi samo jedan od ova tri oblika može služiti samo jednoj fazi životnog vijeka proizvoda , dok integrirana platforma može nositi isti dio od konceptnog modela do pilot serije bez mijenjanja dobavljača.
Replikacija silikonskog kalupa: most između prototipa i proizvodnje
Između jednokratnog ispisa i alata od tvrdog čelika postoji jaz koji mnoge programe iznenađuje. Tim treba pedeset ili stotinu dijelova za probu na terenu, podnošenje certifikata ili lansiranje na tržište, ali količina ne može opravdati proizvodni kalup, a vremenski okvir ne može apsorbirati vrijeme potrebno za izradu alata. Replikacija silikonskog kalupa, koja se naziva i vakuumsko lijevanje ili uretansko lijevanje, točno ispunjava tu prazninu.
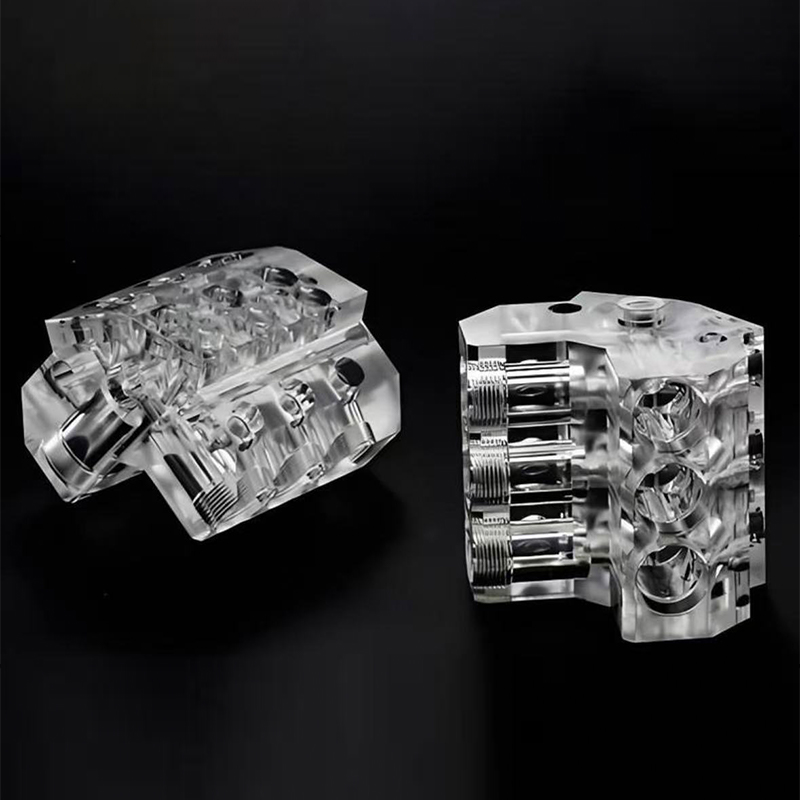
Tijek rada je jednostavan. Glavni uzorak se proizvodi, obično ispisom smole visoke razlučivosti ili strojnom obradom, i dovršava do točne površine koju završni dio zahtijeva jer će silikon vjerno kopirati svaki detalj, uključujući nedostatke. Master je obješen u okvir i obložen tekućim silikonom, koji se stvrdnjava i zatim otvara duž pažljivo planirane linije razdvajanja. Poliuretanske smole odabrane za simulaciju ABS-a, polipropilena, gume, najlona punjenog staklom ili prozirnog akrila zatim se ulijevaju pod vakuumom u šupljinu. Jedan kalup obično daje rezultate između 20 i 25 kvalitetnih kopija prije nego što pomicanje dimenzija zahtijeva novi alat , tako da se planira narudžba od stotinu komada oko četiri ili pet kalupa koji rade paralelno.
Grafikon ispod prikazuje prosječne proizvodne sate po gotovom dijelu kako veličina serije raste, što je najjasniji način da vidite gdje svaka ruta zaslužuje svoje mjesto.
Iz ovih krivulja slijedi pet opažanja. U seriji od jednog, silikonsko kalupljenje je daleko najmanje učinkovit način jer se cijeli napor izrade kalupa naplaćuje na jedan komad, zbog čega nitko ne lijeva jednokratni kalup. Za deset komada silikonska se krivulja dramatično srušila i već je blizu ostala dva, pokazujući koliko brzo amortizacija plijesni ide u korist kupca. Nakon pedeset komada sve tri krivulje se izravnavaju, što znači da inkrementalni volumen više ne mijenja mnogo napor po dijelu i umjesto toga odluka se prebacuje na svojstva materijala i toleranciju. Krivulja 3D ispisa je najravnija u cijelom rasponu, što je njegova tiha prednost: predvidljiva je u bilo kojoj količini, bez koraka alata za planiranje. CNC krivulja nastavlja lagano padati preko dvjesto komada jer su programiranje i učvršćivanje jednokratni napori koji se šire kroz rastuću seriju, zbog čega prilagođene usluge CNC strojne obrade često postaju najučinkovitiji put upravo u onim količinama gdje se metode izrade prototipa prestaju skalirati .
Površinska obrada: korak koji određuje percipiranu kvalitetu
Dimenzionalno savršen dio s nekonzistentnom završnom obradom ocijenit će neuspjehom svatko tko ne drži čeljust. Površinska obrada stoga nije kozmetički ukras; to je faza u kojoj inženjerski rad postaje vidljiv i treba ga specificirati s istom rigoroznošću kao i oblačić tolerancije.
Glavni tretmani dostupni unutar platforme na jednom mjestu i čemu svaki od njih zapravo služi navedeni su u nastavku.
- Brušenje i poliranje, koje uklanja linije slojeva s tiskanih dijelova i priprema bilo koju površinu za bojanje ili presvlačenje.
- Perlama i pjeskarenjem, koje proizvodi ujednačenu mat teksturu koja skriva manje tragove alata i daje premazima mehanički ključ.
- Bojanje sprejom u sustavima sjaja, satena, mat, mekanog na dodir i s teksturom, usklađeno s dostavljenom referencom boje, a ne s verbalnim opisom.
- Anodiziranje aluminija, koje dodaje kontrolirani oksidni sloj za otpornost na koroziju i boju bez značajne promjene dimenzija.
- Praškasti premaz za čelične i aluminijske dijelove koji trebaju debeli film otporan na udarce.
- Galvanizacija i vakuumska metalizacija za reflektirajuće i dekorativne površine na metalnim i plastičnim podlogama.
- Sitotisak, tampon tisak i lasersko označavanje logotipa, legendi i kodova za sljedivost.
Dvije discipline odvajaju dobru završnicu od osrednje. Prvo je maskiranje: navoji, provrti ležaja, brtvene površine i područja električnog kontakta moraju biti zaštićeni tako da filmska konstrukcija ne troši toleranciju koju je strojar nastojao postići. Tipični sustav bojanja dodaje 30 do 60 mikrona po površini, što je dovoljno da se udobno klizno uklapanje pretvori u interferentno uklapanje ako se primjenjuje na nemaskiranu provrt. Drugi je kontrola boje pod standardiziranim osvjetljenjem, jer boja odobrena pod radioničkim fluorescentnim lampama neće odgovarati pod rasvjetom izložbenog prostora, a prerada u toj fazi je bolna za sve.
Kakav posao zapravo stiže na platformu na jednom mjestu
Razumijevanje tipične kombinacije projekata kojima upravlja etablirani dobavljač pomaže kupcu da procijeni jesu li njihovi vlastiti zahtjevi rutinski ili iznimni za tu trgovinu. Distribucija u nastavku odražava reprezentativni obrazac dolaznog posla među industrijskim kupcima.
Ova distribucija nosi nekoliko lekcija za kupce. Funkcionalna izrada prototipa ostaje najveća pojedinačna kategorija, potvrđujući da je većina dijelova koji napuštaju modernu platformu namijenjena testiranju, a ne samo gledanju, te stoga moraju biti izrađeni od materijala sa značajnim mehaničkim podacima. Dijelovi male količine za krajnju upotrebu čine drugi najveći blok, a njihov rast je najjasniji dokaz da su se procesi dodavanja i premošćivanja preselili iz tvornice modela u stvarnu proizvodnju. Modeli provjere dizajna još uvijek čine otprilike petinu unosa, što odražava koliko vrijednosti timovi nastavljaju pridavati držanju fizičkog predmeta tijekom pregleda. Majstori alata i kalupa su manji, ali tehnički zahtjevan udio, jer se master uzorci moraju završiti prema standardu završnog dijela prije početka replikacije. Aftermarket i rezervni dijelovi predstavljaju najbrže rastući segment u mnogim sektorima, budući da digitalni inventar uklanja potrebu za skladištenjem komponenti koje se sporo kreću i dobavljač koji zadrži validirane procesne datoteke može reproducirati ukinuti dio godinama nakon originalnog izvođenja .
Kako procijeniti kinesku tvornicu usluga 3D ispisa prije nego što se obvežete
Odabir između pružatelja usluga 3D ispisa i dobavljača strojne obrade je strukturirana vježba, a ne instinktivna. Slijed u nastavku odražava redoslijed kojim su pitanja zapravo važna i vrijedi ga proraditi prije prvog reda, a ne nakon prvog problema.
- Potvrdite širinu procesa. Pitajte jesu li smola, najlon, metal, strojna obrada, lijevanje i završna obrada izvedeni unutar tvrtke ili podugovoreni, i zatražite odgovor proces za proces.
- Zatražite pregled dizajna za proizvodnju na vašoj stvarnoj datoteci. Kvaliteta povratne informacije, a ne njezina brzina, otkriva inženjersku dubinu.
- Uspostavite inspekcijsku praksu. Pitajte što se mjeri, kojom opremom, kojom učestalošću i koji izvještaj prati pošiljku.
- Pojasniti sljedivost materijala. Certifikati trebaju navesti konkretnu seriju koja se koristi za vaše dijelove, a ne ocjenu općenito.
- Testirajte komunikaciju s tehničkim pitanjem na koje nema jednostavnog odgovora i promatrajte primate li odgovor inženjera ili odgovor prodaje.
- Provjerite rukovanje intelektualnim vlasništvom, uključujući uvjete povjerljivosti, praksu pohrane datoteka i je li vaša geometrija ikada korištena kao demonstracijski uzorak.
- Pokrenite plaćeni pilot na originalnom dijelu prije prijenosa programa i procijenite pilot na dokumentaciji kao i na samim dijelovima.
Dva znaka upozorenja zaslužuju posebnu pozornost. Dobavljač koji prihvaća svaki zahtjev bez ijednog pitanja o namjeri tolerancije, izboru datuma ili funkcionalnim površinama vjerojatno nije otvorio datoteku. A dobavljač koji navodi identično vrijeme isporuke za dijelove od smole, najlona, metala i strojno obrađene nehrđajućeg čelika navodi prema predlošku, a ne prema kapacitetu. Najpouzdaniji pokazatelj uspješne dugoročne veze je kvaliteta pitanja postavljenih prije prvog dijela.
Tijek rada od dizajna do proizvoda na jednoj platformi
Vrijednost integrirane pametne proizvodne platforme najlakše je vidjeti kada se cijela ruta nacrta kao jedan kontinuirani lanac, a ne kao niz narudžbenica. Donji dijagram prikazuje sedam faza kroz koje tipični dio prolazi od prvog razgovora do zapakirane pošiljke.
Svaki stupanj u ovom lancu postoji kako bi zaštitio onaj koji slijedi. Unos dizajna i pregled proizvodnosti hvataju probleme s geometrijom dok ih je još uvijek jeftino popraviti u CAD-u, a tu se sprječava većina kašnjenja koja se mogu izbjeći. Digitalno planiranje procesa popravlja postavke, učvršćenja i putanje alata prije nego što se bilo koji materijal potroši, tako da radionica izvršava plan, a ne improvizira. Odabir materijala i rute je točka odluke gdje se raniji usporedni grafikoni zapravo primjenjuju na određeni dio. Proizvodni blok je namjerno nacrtan kao jedna cjelina, jer se tiskanje i strojna obrada često primjenjuju na istu komponentu, a ne kao alternative. Donji red prikazuje završni lanac, gdje silikonska replikacija umnožava potvrđeni dio u seriju, površinska obrada mu daje konačni identitet, a inspekcija zatvara petlju usporedbom fizičkog rezultata s izvornom namjerom, tako da ništa se ne isporučuje bez dokaza da odgovara modelu iz kojeg dolazi .
O Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je pionir u industrijskim inovacijama i proizvodnji. Naš stručni dizajnerski tim pretvara ideje klijenata u praktičan, estetski dizajn proizvoda. Nudimo 3D ispis u smoli, najlonu, metalu i drugim materijalima te imamo naprednu strojnu obradu. Replikacija silikonskog kalupa omogućuje jeftinu, visokopreciznu proizvodnju malih serija. Površinski tretmani poput bojanja poboljšavaju izgled proizvoda. S našom uslugom na jednom mjestu, klijenti mogu završiti proces dizajna do proizvoda na jednoj platformi, štedeći vrijeme i troškove. Cilj nam je biti pouzdan dugoročni partner za industrijski razvoj.
U praksi, ta struktura znači da klijent može doći sa skicom, funkcionalnim zahtjevom ili naslijeđenom komponentom koja više nema crteže, i otići s pregledanim, gotovim dijelovima bez upravljanja drugim dobavljačem. Dizajnerski tim prevodi namjeru u geometriju koja se može proizvesti, odjeli za aditive i strojnu obradu proizvode, linija za replikaciju umnožava kada je potrebna serija, a odjel za završnu obradu isporučuje je u stanju kakvo krajnje tržište očekuje. Svaki stupanj dijeli isti broj dijela, isti zapis tolerancije i istu kontaktnu točku.
Primjene u industriji i gdje svaka ruta odgovara
Automobilizam i mobilnost
Razvojni programi oslanjaju se na tiskane unutarnje obloge za studije prilagodbi, najlonske kanale i nosače za ispitivanja pakiranja ispod haube i strojno obrađena aluminijska kućišta za pogonske sklopove i uređaje za testiranje baterija. Motorsportski i specijalizirani proizvođači vozila koriste istu kombinaciju za stvarno niske količine dijelova za krajnju upotrebu, gdje tvrdi alat nikada ne bi bio opravdan.
Medicinski uređaji i laboratorijska oprema
Kućišta instrumenata, kirurške vodilice, tijela nasadnika i razdjelnici tekućine imaju koristi od kombinacije složene tiskane geometrije i strojno obrađenih brtvenih površina. Ovdje se često navode usluge cnc strojne obrade nehrđajućeg čelika za komponente koje se moraju opetovano sterilizirati, a dokumentacija o sljedivom materijalu nije predmet pregovora.
Potrošačka elektronika i uređaji
Modeli izgleda izrađeni od smole i obojeni u standardnu boju pokreću recenzije dizajna, dok serije od lijevanog uretana opskrbljuju pilot modele i uzorke certifikata. Strojno obrađeni aluminijski srednji okviri i raspršivači topline pojavljuju se u istim programima, zbog čega je komercijalna usluga 3D ispisa koja također strojno obrađuje mnogo korisnija od one koja to ne čini.
Industrijska automatizacija i robotika
Alati za kraj ruke, prilagođene hvataljke, nosači senzora i zaštita klasični su kandidati za uslugu prototipa CNC strojne obrade podržanu sposobnošću dodavanja. Zahtjevi se mijenjaju kako se proizvodna linija pušta u pogon, tako da je mogućnost revizije uređaja i primanja nove verzije u roku od nekoliko dana više od marginalnog poboljšanja u bilo kojem pojedinačnom procesu.
Priprema datoteka i specifikacija koje vraćaju dobre dijelove
Dobavljači mogu raditi samo s onim što dobiju, a iznenađujući udio osporavanja kvalitete proizlazi iz nepotpunih informacija, a ne iz pogreške u proizvodnji. Slanje parametarske datoteke kao što je STEP uz bilo koji izvoz mreže omogućuje dobavljaču da točno obnovi putanje alata, jer mreža odbacuje matematičku definiciju zakrivljene površine i prisiljava strojara da je približno izračuna.
Tolerancije treba primjenjivati selektivno. Označavanje svake dimenzije kao kritične ništa ne govori dobavljaču i prisiljava ga da tretira najlabaviju značajku s istom pažnjom kao i najčvršću. Identificiranje tri do pet značajki koje uistinu kontroliraju funkciju omogućuje organiziranje cijelog plana procesa oko njihove zaštite. Odabir datuma zaslužuje istu misao: shema datuma treba odražavati kako se dio nalazi u svom sklopu, tako da izvješće o inspekciji odgovara na pitanje koje dizajn zapravo zanima.
Na kraju navedite namjenu. Dobavljač koji zna da će nosač primijetiti vibracije na povišenoj temperaturi drugačije će upravljati izborom materijala od onoga koji pretpostavlja da je to model zaslona. Ta jedna rečenica konteksta često sprječava cijelu iteracijsku petlju, a uključivanje u prvu poruku ne košta ništa.
Često postavljana pitanja
P1: Kako se odlučiti između usluge 3D ispisa i CNC strojne obrade za novi dio?
Počnite s tolerancijom i geometrijom. Ako dio sadrži unutarnje kanale, rešetke ili organske oblike koje alat za rezanje ne može dosegnuti, aditivna proizvodnja je prirodni put. Ako dio treba značajke koje se drže do ±0,05 mm ili više, treba specifičnu certificiranu leguru ili treba fino obrađenu površinsku obradu, strojna obrada je odgovor. Mnoge stvarne komponente trebaju i jedno i drugo, s tiskanjem masovnog oblika i naknadnom strojnom obradom kritičnih strana, a dobavljač koji upravlja objema mogućnostima može planirati taj slijed u jednom procesnom dokumentu, a ne u dvije narudžbenice.
P2: Koje formate datoteka i podatke trebam poslati uz zahtjev?
Pošaljite STEP ili IGES datoteku kao geometrijski master, plus 2D crtež koji prikazuje kritične dimenzije, datume, zahtjeve za završnu obradu površine i specifikaciju materijala. Uključite količinu, namjeravanu primjenu i bilo koji regulatorni kontekst. Ako su boja ili tekstura važni, navedite fizičku referencu ili prepoznati kod boje umjesto opisa riječima. Gdje se mrežasti format kao što je STL koristi za čisto dodatni posao, potvrdite rezoluciju izvoza, budući da će gruba mreža pokazati vidljive facete na zakrivljenim površinama.
P3: Mogu li se tiskani dijelovi koristiti kao prave proizvodne komponente ili samo kao prototipovi?
Oni mogu biti izvorne proizvodne komponente ako su materijal i proces odabrani promišljeno. Dijelovi od najlonskog praha, posebno punjeni, služe kao nosači, kućišta, kanali i učvršćenja za krajnju upotrebu u mnogim industrijama. Metalni otisnuti dijelovi koriste se u proizvodnji gdje se geometrija ne može proizvesti na drugi način, pod uvjetom da su pravilno oslobođeni naprezanja i završno obrađeni na funkcionalnim površinama. Praktična ograničenja su završna obrada površine, moguća tolerancija bez sekundarne strojne obrade i dugoročno ponašanje pri izlaganju ultraljubičastom zračenju ili dugotrajnoj toplini, a sve to treba potvrditi u tablici s podacima o specifičnom materijalu.
P4: Koliko dijelova može proizvesti jedan silikonski kalup prije nego što kvaliteta padne?
Tipični kalup daje oko 20 do 25 prihvatljivih kopija, iako točna brojka ovisi o geometriji dijela, podrezima i korištenoj smoli za lijevanje. Agresivni podrezi i oštri unutarnji kutovi brže troše silikon. Za veće zahtjeve, više identičnih kalupa proizvodi se iz istog mastera i radi paralelno, što čuva dosljednost u seriji i skraćuje ukupni raspored. Budući da se svaki kalup uzima od jednog majstora, dimenzijska usklađenost između kalupa općenito je vrlo bliska.
P5: Koje su tolerancije realno moguće postići na strojno obrađenim dijelovima od aluminija i nehrđajućeg čelika?
Rutinski rad s 3 osi drži ±0,02 mm na dobro podržanim značajkama, a istovremeni rad s 5 osi drži ±0,01 mm na dijelovima dizajniranim za obradu s jednom postavkom. Postizanje tih brojki ovisi o debljini stijenke, duljini dijela, strategiji stezanja i toplinskoj stabilnosti tijekom rezanja. Duge tanke crte i duboki džepovi uvijek će biti slobodniji od kompaktnih čvrstih. Najproduktivniji pristup je odrediti stroge tolerancije samo tamo gdje ih funkcija zahtijeva i raspraviti te specifične značajke s dobavljačem prije nego što se plan procesa popravi.
P6: Kako se postupa s povjerljivošću vlasničkih dizajna?
Ugovor o povjerljivosti treba sklopiti prije prijenosa datoteka, a trebao bi pokrivati pohranu datoteka, interni pristup, otkrivanje podizvođača i odlaganje mastera, opreme i zaostalog materijala nakon zatvaranja projekta. Pitajte konkretno može li se vaša geometrija ikada pojaviti u marketinškim uzorcima ili prikazima mogućnosti i zapišite odgovor u pisanom obliku. Dobavljač koji je navikao raditi s razvojnim programima već će imati definiran proces za to i moći će ga opisati bez oklijevanja.
-
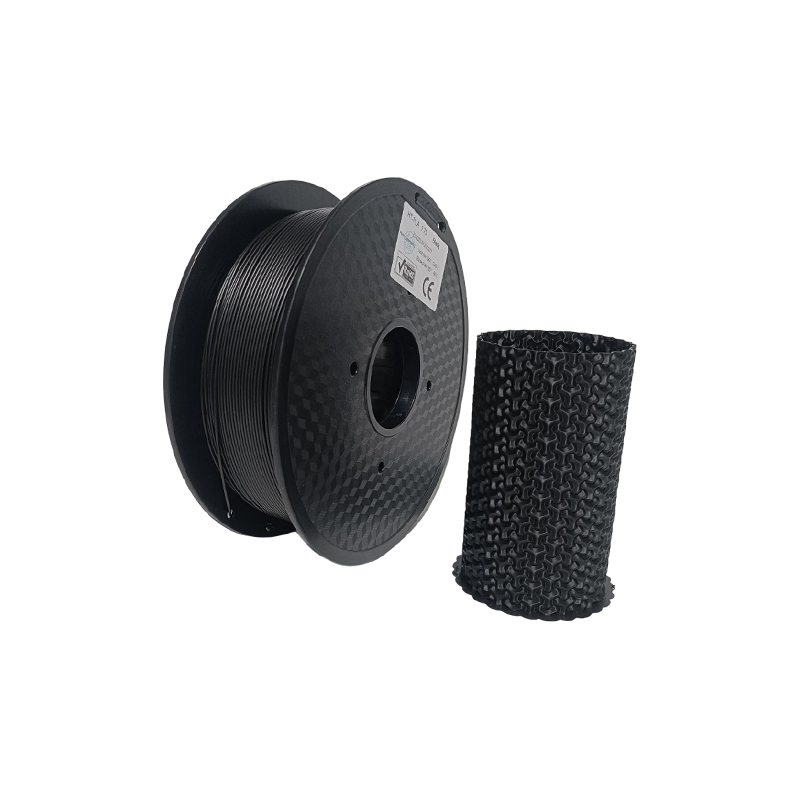 HT-PLA usluga 3D ispisa visokotemperaturnog PLA materijala
-
 PAHT+CF usluga 3D ispisa materijala od visokotemperaturnog najlona ojačanog karbonskim vlaknima
-
 Usluga 3D ispisa od aluminijske legure AlSi10Mg
-
 PPS+CF Usluga 3D ispisa materijala ojačanog karbonskim vlaknima
-
 Usluga 3D ispisa od gotovo bijele smole
-
 Usluga 3D ispisa standardnih FDM materijala (PLA, PETG, ABS)
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
