- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

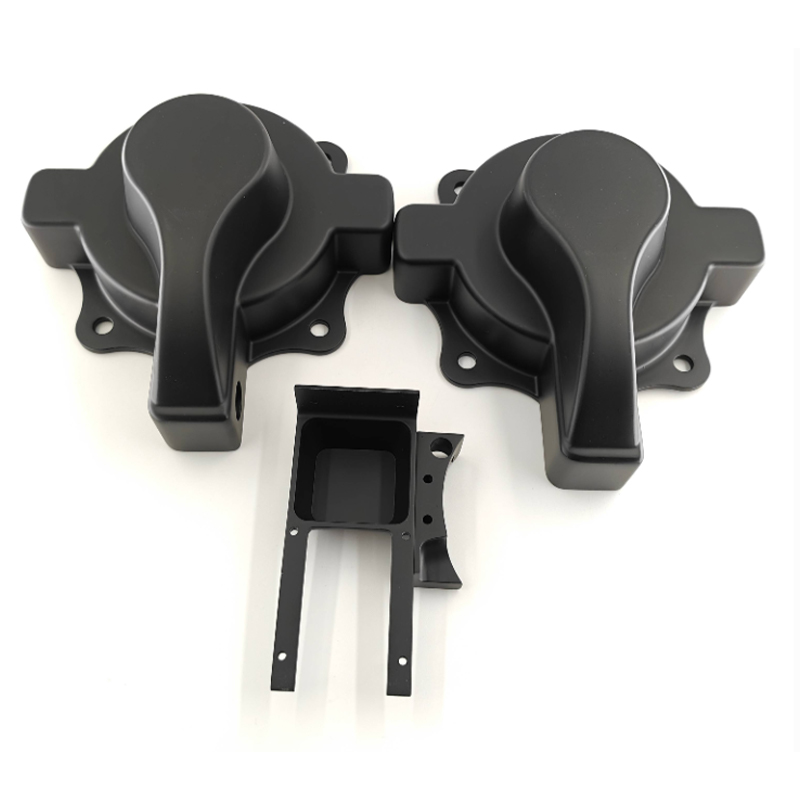
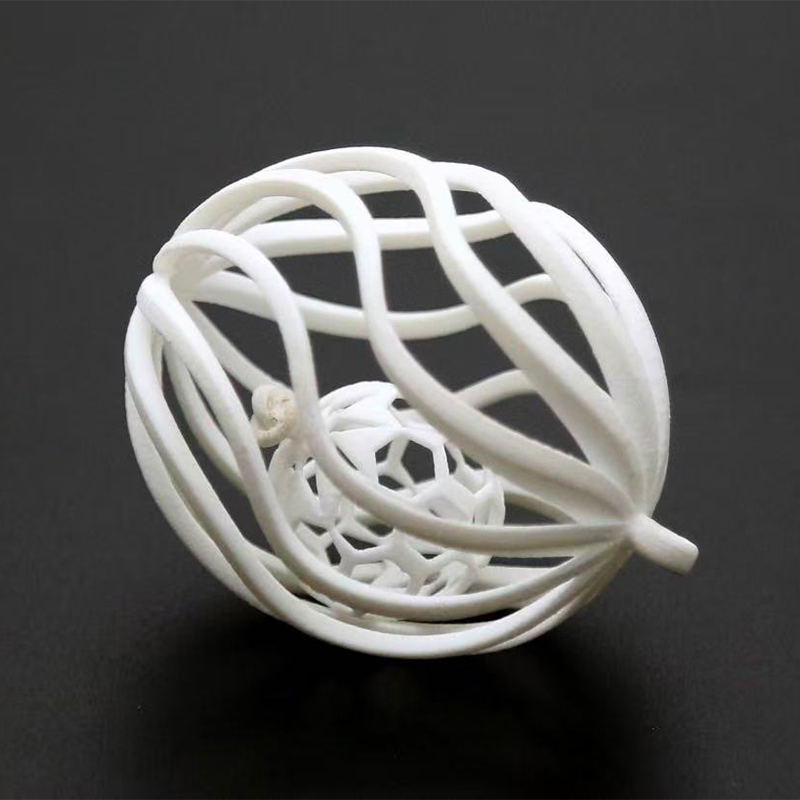
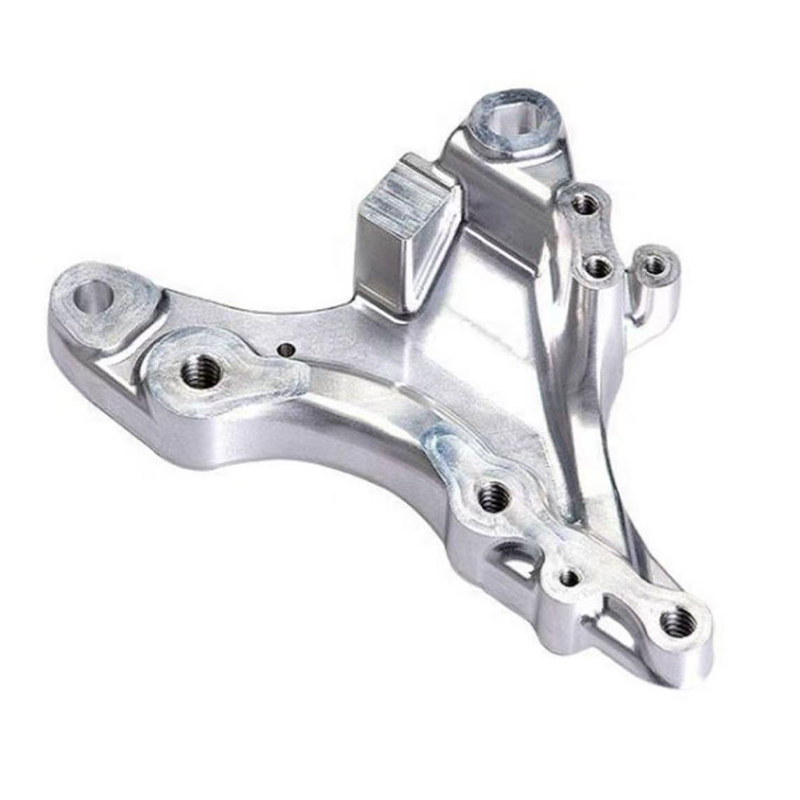
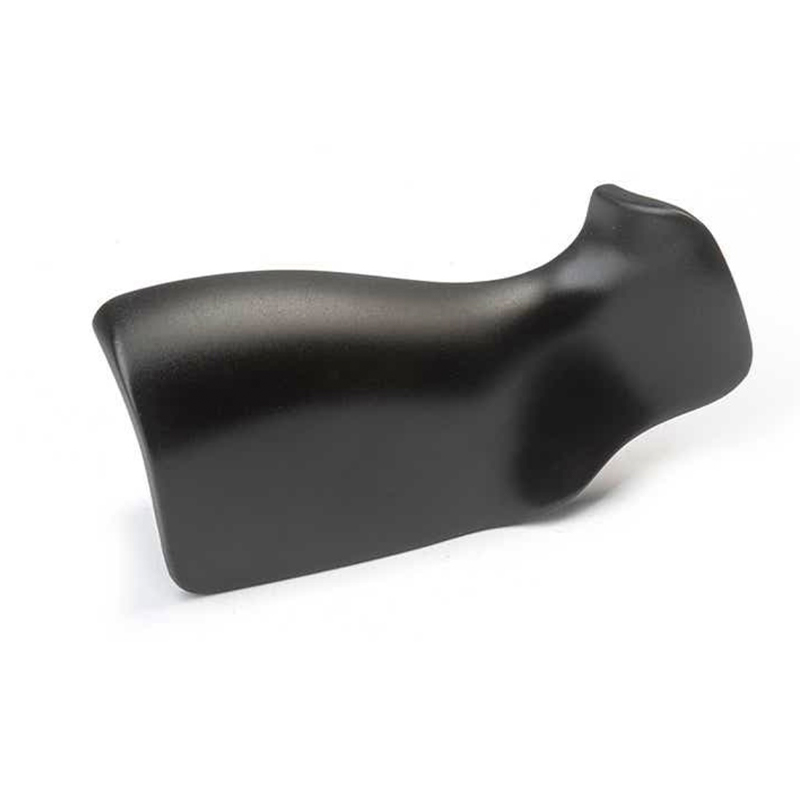
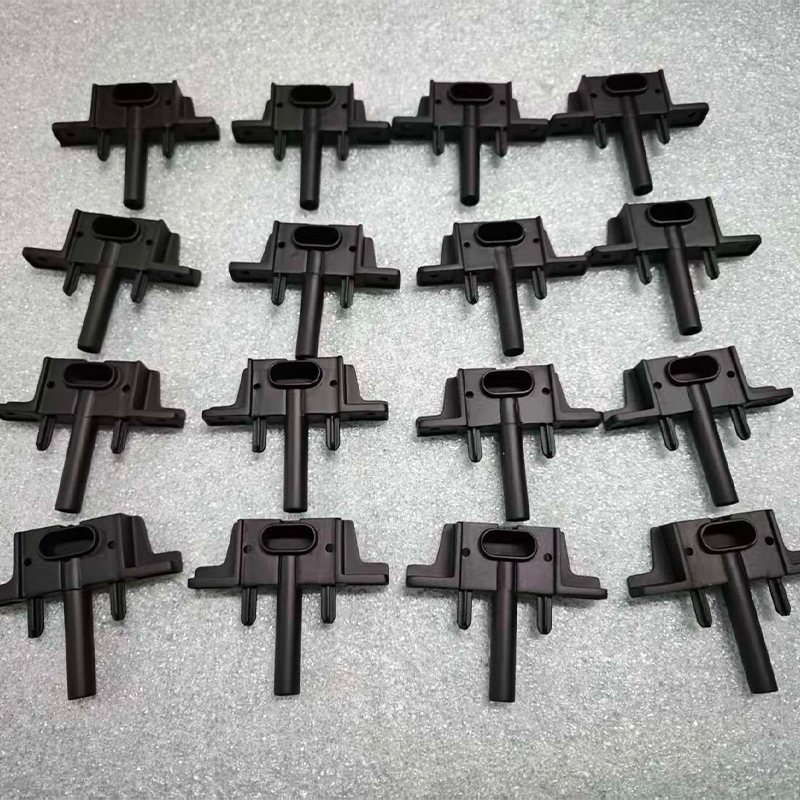
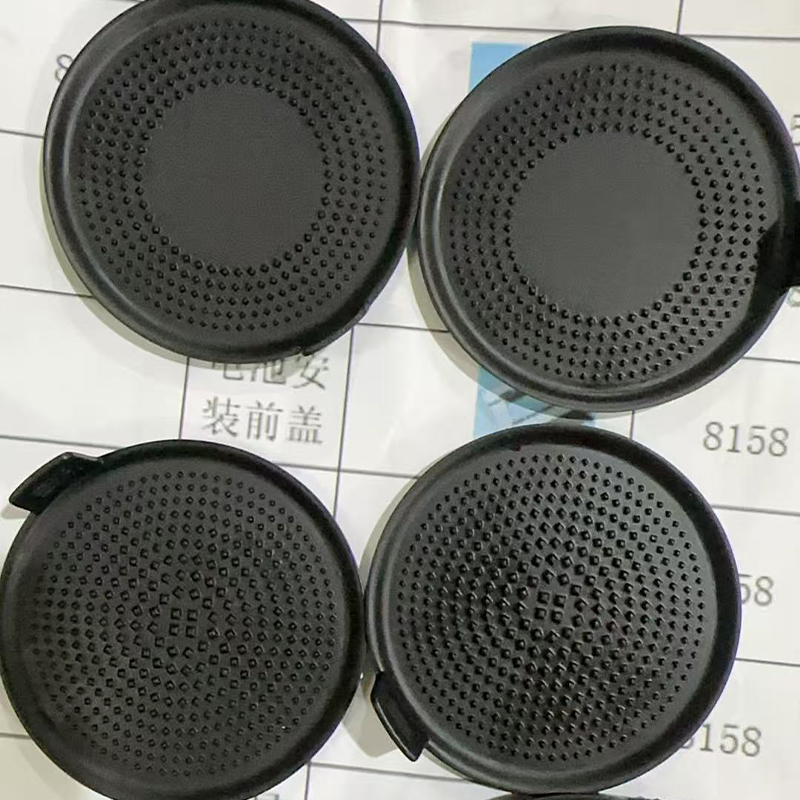
Kako odabrati usluge 3D ispisa za prototipove i proizvodnju
Usluge 3D ispisa : Kratak odgovor o odabiru pravog pružatelja usluga
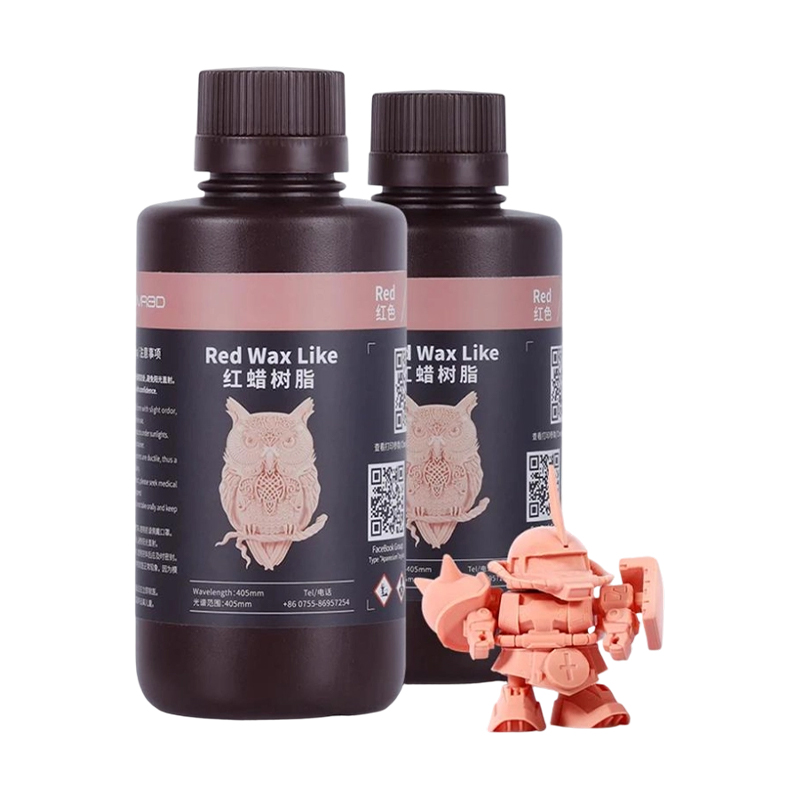
Pravi pružatelj usluga 3D ispisa je onaj čiji proces, materijali i završna obrada odgovaraju onome što vaš dio mora raditi, a ne onaj s najdužim popisom strojeva. U praksi većina kupaca bira između četiri provjerena načina: SLA ili DLP smola za fine detalje i glatke površine, SLS najlon za funkcionalne dijelove, SLM metal za jake dijelove ili dijelove izložene toplini i FDM plastika za velike modele u ranoj fazi. Ispravan odabir na početku štedi više vremena od bilo kakvih kasnijih pregovora.
Ovo je situacija koju često vidimo. Inženjerski tim ima dizajn kućišta koji će ići u injekcijsko prešanje za tri mjeseca. Treba im deset dijelova koji izgledaju kao konačni proizvod za sajam i još dvadeset koji mogu preživjeti test pada i nekoliko tjedana rukovanja na terenu. To su dva različita posla. Slanje oba na isti stroj obično ugrožava ili izgled ili snagu, dok dobre usluge 3D ispisa dijele posao: smola i boja za ogledne uzorke, najlon za test pada.
Ista logika vrijedi i kada tražite kineskog proizvođača ili dobavljača usluga 3D ispisa. Sposoban partner ne prihvaća jednostavno vašu datoteku i tiska. Provjeravaju debljinu stijenke, pitaju gdje će se dio koristiti, predlažu prikladniji materijal i unaprijed vam govore koje će površine trebati strojno obraditi ili bojati. Taj razgovor je jači signal kvalitete od bilo kojeg popisa opreme.
Ovaj je vodič napisan za dizajnere proizvoda, inženjere i timove za nabavu koji naručuju prototipove, šablone, male serije i dijelove za krajnju upotrebu. Obuhvaća sljedeće teme:
- Glavne vrste prilagođenih usluga 3D ispisa i što svaka od njih radi dobro
- Kako se posao kreće od digitalne datoteke do gotovog dijela
- Kako odabrati između smole, najlona i metalnih materijala
- Kada CNC obrada ili replikacija silikonskog kalupa bolje pristaju
- Kako usporediti komercijalnog dobavljača usluga 3D ispisa po bitnim točkama
- Kako se brinuti za tiskane dijelove nakon isporuke
Počnite s onim što dio mora učiniti, zatim odaberite proces; obrnuti redoslijed je najčešći uzrok prerade.
Uobičajene vrste usluga 3D ispisa i njihove karakteristike
ISO/ASTM 52900, standard koji definira uvjete aditivne proizvodnje, grupira tehnologiju u sedam obitelji procesa. Komercijalne usluge 3D ispisa svoju ponudu većinom grade na tri od njih: fotopolimerizacija u bati (SLA i DLP), fuzija u prahu (SLS i SLM) i ekstruzija materijala (FDM). Pomičite se kroz kartice u nastavku da vidite kako se svaka od njih ponaša u stvarnim projektima.
-
SLA smola
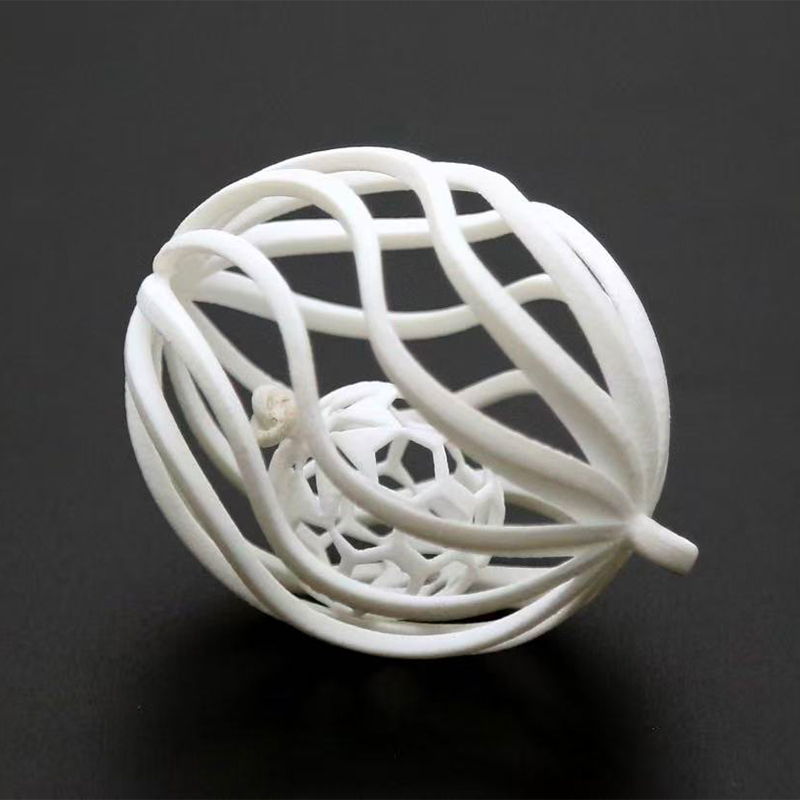
UV laser stvrdnjava tekuću smolu sloj po sloj. Snažan je na finim crtama, oštrim rubovima i glatkim površinama.
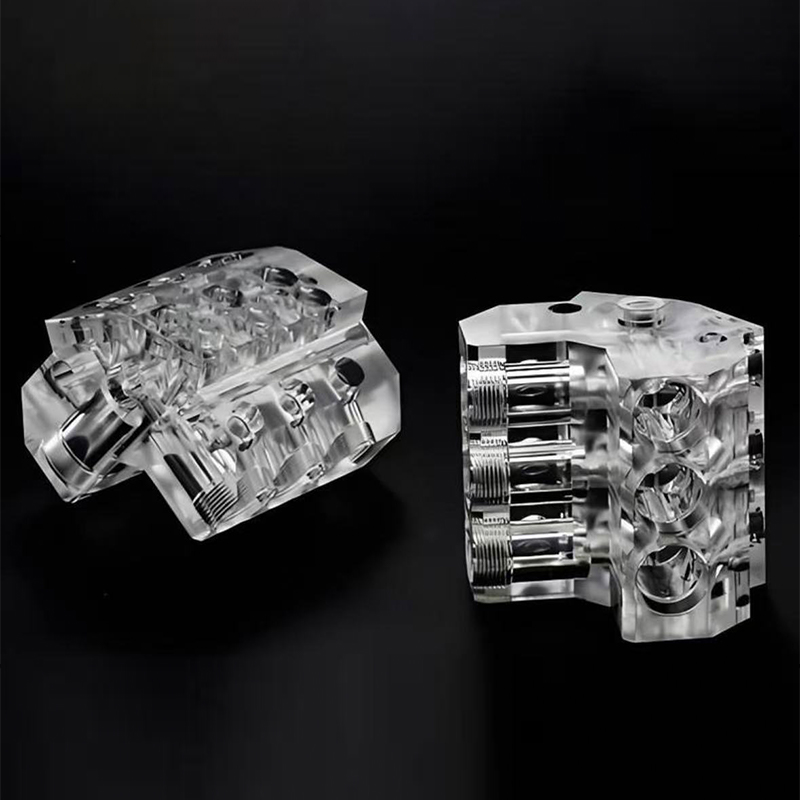
Tipična upotreba: modeli izgleda, glavni uzorci, prozirni dijelovi i mala kućišta.
Pripazite na: lomljivost kod nekih smola i sporo žućenje pod dugim UV izlaganjem.
-
DLP smola
Projektor stvrdnjava cijeli sloj odjednom, tako da vrijeme izrade ostaje nepromijenjeno čak i s mnogo malih dijelova na jednoj ploči.
Tipična upotreba: mali detaljni dijelovi, konektori, minijaturne komponente i serije uzoraka.
Pripazite na: manju površinu izrade od mnogih laserskih strojeva.
-
SLS najlon
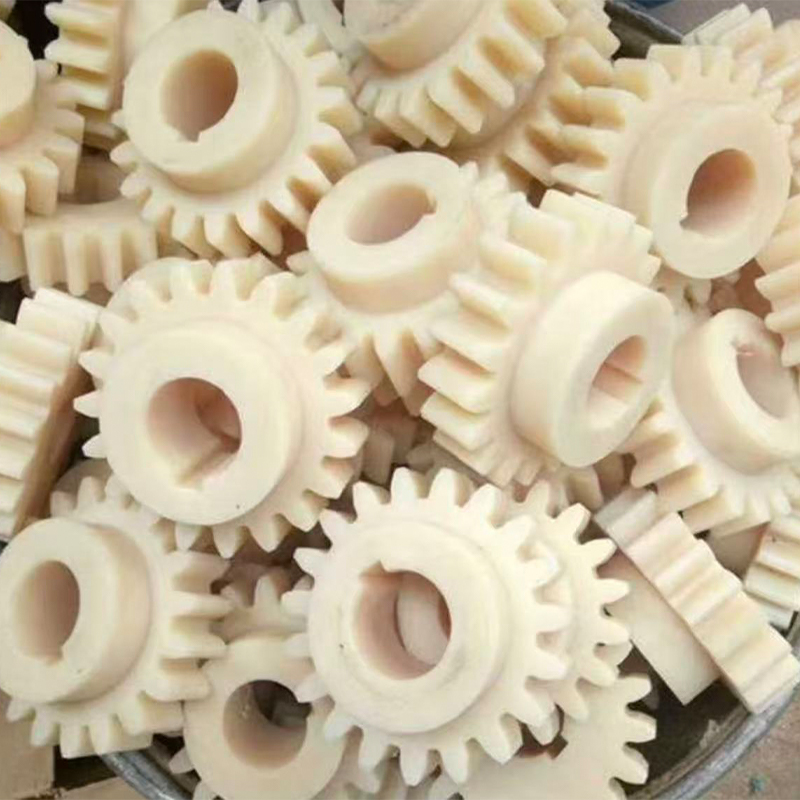
Laser sinterira najlonski prah. Prah koji ga okružuje podupire dio, tako da su složeni oblici i pokretni sklopovi praktični.
Tipične upotrebe: uskočne spojnice, kućišta, kanali, funkcionalni prototipovi i kratkotrajni dijelovi za krajnju upotrebu.
Pripazite na: zrnatu površinu osim ako dio nije obojen, pjeskaren ili zaglađen.
-
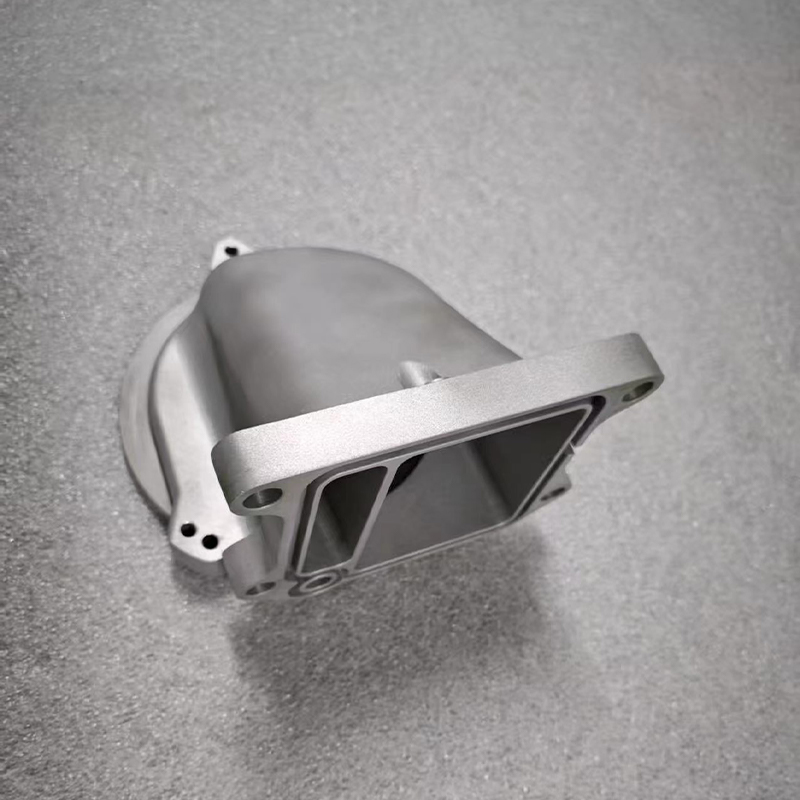
SLM metal
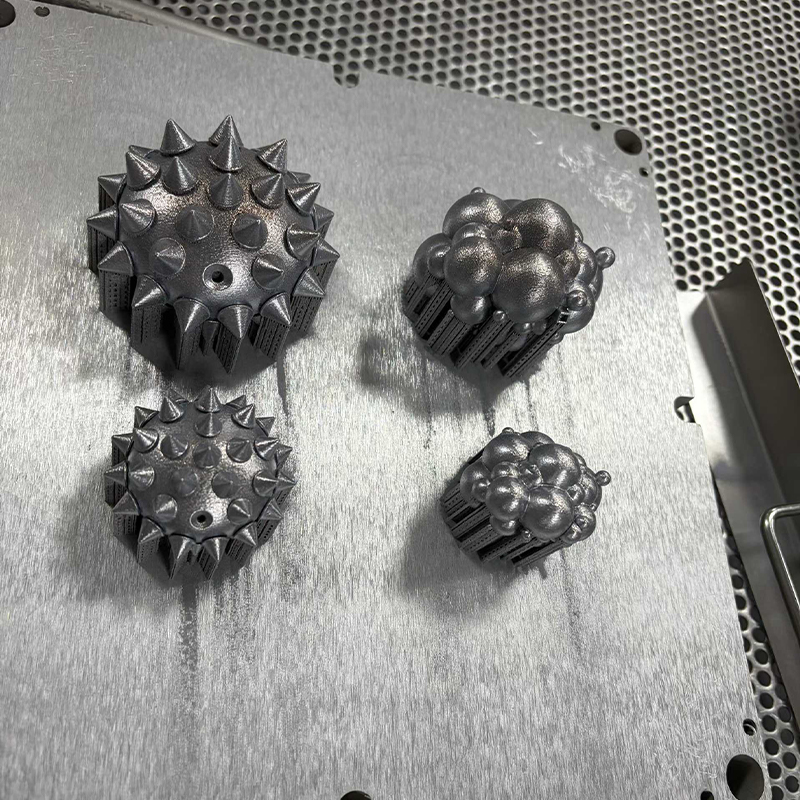
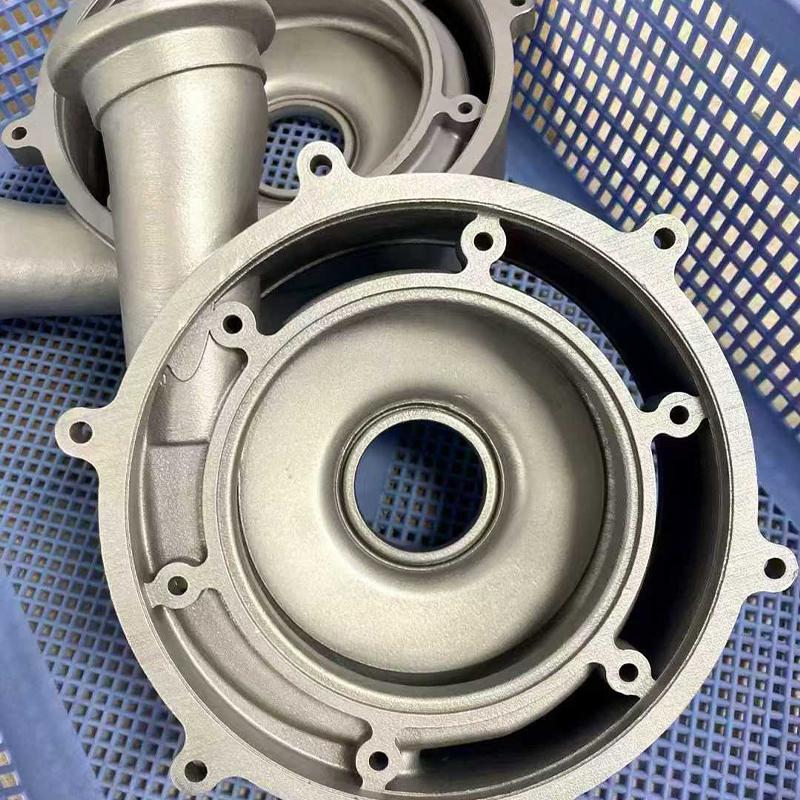
Laser u potpunosti topi metalni prah u zaštitnoj atmosferi, proizvodeći guste dijelove od aluminija, nehrđajućeg čelika i legura titana.
Tipične namjene: nosači, razdjelnici, lagane strukture i komponente izložene toplini.
Pripazite na: oslonce, zaostalo naprezanje i potrebu obrade kritičnih površina.
-
FDM plastika
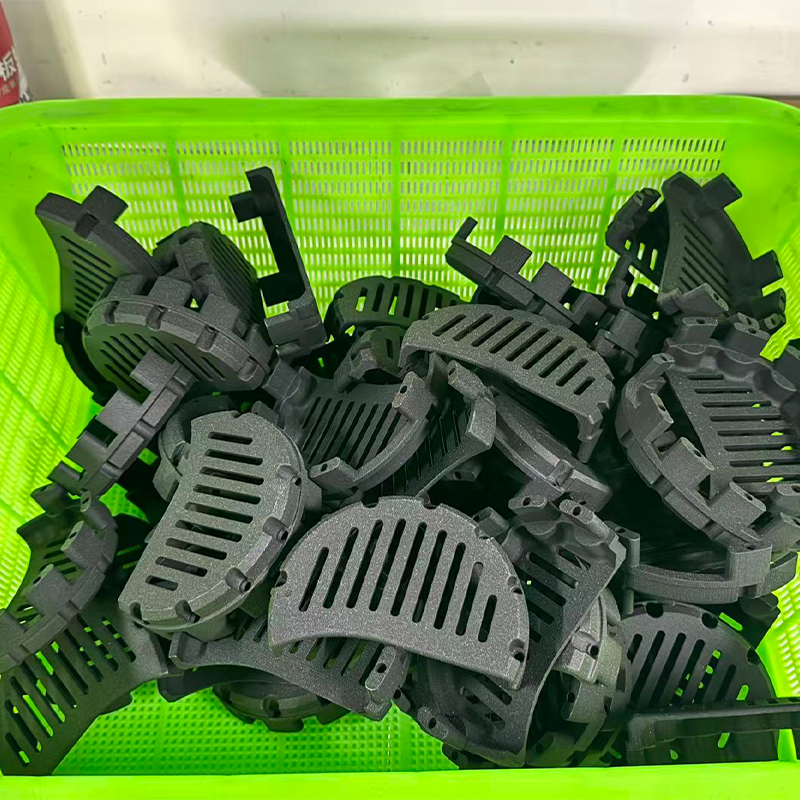
Zagrijana mlaznica polaže termoplastičnu nit. Odgovara velikim dijelovima i modelima u ranoj fazi.
Tipična upotreba: oprema, veliki modeli i jednostavna kućišta.
Pripazite na: vidljive linije slojeva i manju čvrstoću između slojeva.
Brza referentna tablica
| Proces | Tipični materijali | Najbolje odgovara | Glavno ograničenje |
|---|---|---|---|
| SLA | Standardne, čvrste, prozirne smole za visoke temperature | Modeli izgleda i fini detalji | Neke smole su krte; UV starenje tijekom vremena |
| DLP | Fotopolimerne smole | Mali detaljni dijelovi u serijama | Manja izgrađena površina |
| SLS | PA12 najlon i punjene najlone | Funkcionalni dijelovi, složena geometrija | Zrnasta kao ugrađena površina |
| SLM | AlSi10Mg aluminij, nehrđajući čelik 316L, legura titana | Čvrsti, lagani dijelovi otporni na toplinu | Potpora, oslobađanje od stresa, završni radovi |
| FDM | ABS, PETG, PC i slične termoplaste | Veliki modeli i oprema | Linije slojeva, snaga usmjerenja |
Mnogi kupci traže jednu prilagođenu uslugu 3D ispisa i očekuju jedan odgovor. U stvarnosti, iskusni pružatelj usluga 3D ispisa često kombinira rute unutar jednog projekta. Kućište za rasvjetu može se tiskati u SLA smoli za vidljivu ljusku, u SLS najlonu za unutarnji nosač, a kasnije reproducirati u malim serijama kroz silikonske kalupe nakon što se dizajn zamrzne. Razmišljanje o rutama umjesto o jednom stroju daje vam više mogućnosti i manje iznenađenja.
Grafikon u nastavku uspoređuje pet ruta na pet kvaliteta koje kupci najčešće ističu. Tamnije ćelije znače jači rezultat u odnosu na ostale četiri rute, pa to čitajte kao rangiranje, a ne kao mjerenje.
Toplinska karta pokazuje zašto niti jedan proces ne pobjeđuje u svakoj kategoriji. SLA i DLP prednjače u pogledu detalja i površinske obrade, zbog čega su uobičajena polazna točka za modele izgleda i glavne uzorke koji će se kasnije oslikati ili kopirati u silikonu. SLS najlon i SLM metal prednjače u čvrstoći, a SLM dodaje najveću otpornost na toplinu, što je važno za nosače i komponente u blizini motora ili ispušnih puteva.
FDM je najbolje rangiran u veličini izrade, tako da ostaje koristan za velike uređaje i rane modele gdje je kvaliteta površine sekundarna. Za proizvođača koji nudi tisak na smoli, najlonu i metalu zajedno sa strojnom obradom i bojanjem, ova vrsta stola postaje praktičan vodič za usmjeravanje: svaki se dio šalje u proces koji odgovara njegovim glavnim zahtjevima, a preostale praznine zatvaraju se završnom obradom. Ako vaš dio treba dvije ili tri od ovih kvaliteta odjednom, očekujte kombiniranu rutu radije nego jedan pisač.
Svaki je proces najjači u drugom području, stoga odaberite onaj koji pokriva vaše primarne zahtjeve, a ostatak zatvorite završnom obradom.
Kako funkcioniraju usluge industrijskog 3D ispisa od datoteke do gotovog dijela
Razumijevanje tijeka rada pomaže vam predvidjeti odakle dolaze kašnjenja i problemi s kvalitetom. Većina usluga industrijskog 3D ispisa slijedi istih šest koraka, iako se strojevi razlikuju.
- Pregled datoteke. Inženjer provjerava vaš STEP, STL ili sličan 3D model za tanke stijenke, zatvorene šupljine, nedostajuće površine i jedinice. Dobar pregled označava probleme prije ispisa, a ne nakon.
- Izbor procesa i orijentacije. Dijelu je dodijeljen proces i orijentacija izrade. Orijentacija utječe na kvalitetu površine, smjer čvrstoće, broj nosača i vrijeme ispisa.
- Ispis. Stroj gradi dio sloj po sloj. Debljina sloja obično se kreće od otprilike 0,025 mm na strojevima za finu smolu do 0,2 mm ili više na FDM opremi.
- Čišćenje i uklanjanje potpore. Dijelovi od smole se peru i UV naknadno stvrdnjavaju. Najlonski dijelovi su odprašeni. Metalnini dijelovi se po potrebi toplinski obrađuju i izrezuju iz građevne ploče, a nosači se uklanjaju.
- Naknadna obrada i dorada. Brušenje, pjeskarenje, bojanje, temeljni premaz, bojanje, narezivanje navoja ili strojna obrada kritičnih površina dodaju se prema crtežu.
- Pregled i pakiranje. Ključne dimenzije se provjeravaju, površine pregledavaju, a dijelovi se pakiraju tako da se fine značajke ne oštete u transportu.
Imajte na umu da je samo ispisivanje samo jedan korak. Kupci koji procjenjuju dobavljača samo prema broju pisača često zanemaruju koliki dio konačne kvalitete dolazi iz koraka četiri i pet. Ovome se vraćamo u odjeljku za naknadnu obradu.
Detalji dizajna koji mijenjaju rezultat
Male dizajnerske odluke često odlučuju hoće li tiskani dio funkcionirati. Donja tablica navodi početne smjernice koje mnogi davatelji usluga koriste pri pregledu datoteka. Točna ograničenja ovise o stroju, materijalu i veličini dijela, stoga ih tretirajte kao početak razgovora, a ne kao fiksna pravila.
| Značajka dizajna | Smola (SLA, DLP) | Najlon (SLS) | Metal (SLM) | Plastika (FDM) |
|---|---|---|---|---|
| Minimalna debljina stijenke | Oko 0,6 do 1,0 mm | Oko 0,8 do 1,0 mm | Oko 0,5 do 1,0 mm | Oko 1,0 do 1,5 mm |
| Podržava | Potreban za prevjese, može ostaviti kontaktne tragove | Nije potrebno, puder podupire dio | Potreban za prepuste i kontrolu topline | Potreban za strme prepuste |
| Zarobljen materijal | Dodajte drenažne rupe za tekuću smolu | Dodajte otvore za izlaz pudera u prahu | Dodajte otvore za izlaz pudera u prahu | Rijetko problem |
| Navoji i čvrsti provrti | Dodirnite ili dodajte umetke nakon ispisa | Dodirnite ili dodajte umetke nakon ispisa | Stroj nakon tiska | Koristite umetke za ponovnu montažu |
Dvije navike spašavaju najviše nevolja. Prvo označite koje su površine funkcionalne, kao što su sjedišta ležajeva, brtvene površine i spojne površine, tako da dobavljač može planirati obradu ili razvrtanje samo na tim stranama. Drugo, izbjegavajte projektiranje potpuno zatvorenih šupljina osim ako ne dodate rupe za uklanjanje praha ili smole; šuplji dio koji se ne može isprazniti ili će biti odbijen ili će stići teži i slabiji od predviđenog.
Ispis je jedan korak u lancu od šest koraka, a izbori dizajna prije prvog sloja odlučuju o većini onoga što će se dogoditi nakon njega.
Materijali za prilagođene usluge 3D ispisa: smola, najlon i metal
Odabir materijala utječe na snagu, izgled, otpornost na toplinu i način starenja dijela. Prilagođena usluga 3D ispisa trebala bi moći objasniti zašto preporučuje jedan materijal umjesto drugog jednostavnim izrazima, povezanim s vašim slučajem upotrebe. Dva donja stupca dijele opcije na polimere i metale.
Polimeri: smola, najlon i plastika
| Metali za SLM ispis
|
Izbor materijala na prvi pogled
| Materijal | Tipična upotreba | Snaga | Ograničenje |
|---|---|---|---|
| Čvrsta smola | Prikažite modele, provjerite oblik i prilagodbu | u redu detail, smooth surface | Može postati lomljiv s godinama ili UV zračenjem |
| PA12 najlon | Uskočni spojevi, kućišta, kanali | Izdržljivo, dobro ponašanje na zamor | Sporo upija vlagu |
| AlSi10Mg aluminij | Nosači svjetla, odvodi topline | Mala težina, toplinska vodljivost | Potrebno oslobađanje od stresa, dorada |
| 316L nehrđajući čelik | Dijelovi s tekućinom, dijelovi izloženi koroziji | Otpornost na koroziju, žilavost | Teže, sporije završava |
| Legura titana | Lagani strukturni dijelovi | Snaga-to-weight ratio | Zahtjevan proces, duže vrijeme isporuke |
Pitanja koja trebate riješiti prije nego što odaberete materijal
- Koja je najviša temperatura koju će dio vidjeti i koliko dugo?
- Hoće li nositi teret jednom, više puta ili samo zadržati svoj oblik?
- Hoće li odgovarati uljima, sredstvima za čišćenje, vodi ili vanjskom svjetlu?
- Treba li izgledati kao gotov proizvod ili samo pristajati i funkcionirati?
- Koliko će vam komada trebati sada, a koliko kasnije?
Odgovaranje na ovih pet pitanja u vašem upitu obično skraćuje petlju citiranja punom rundom e-poruka, jer inženjer može preporučiti materijal bez nagađanja.
Temperatura, opterećenje, okoliš i izgled četiri su činjenice koje odlučuju o materijalu; podijelite ih u svojoj prvoj poruci.
Prijave i točke odabira za industrijske i komercijalne usluge 3D ispisa
Usluge industrijskog 3D ispisa pojavljuju se u gotovo svakom proizvodnom sektoru, ali razlozi zbog kojih ih ljudi koriste su iznenađujuće dosljedni: potreban im je fizički dio brži nego što to alati dopuštaju ili im je potreban oblik koji druge metode teško stvaraju. Dva stupca u nastavku povezuju tipične scenarije s točkama koje su bitne pri odabiru dobavljača za svaki od njih.
Uobičajeni scenariji primjene
| Točke odabira koje treba provjeriti
|
Usluge 3D ispisa velikih razmjera
Kada kupci traže usluge 3D ispisa velikih razmjera, obično misle na jednu od dvije stvari: jedan dio koji premašuje volumen izrade standardnih strojeva ili mnogo srednjih dijelova potrebnih u jednoj seriji. Prvi slučaj obično se rješava dijeljenjem modela u dijelove sa značajkama za poravnanje kao što su ključevi ili pribadače, ispisivanjem dijelova, zatim lijepljenjem i doradom šavova tako da spoj nestane pod bojom. Drugi slučaj je riješen učinkovitim ugniježđivanjem dijelova i odabirom procesa, kao što je SLS najlon, gdje mnogi dijelovi dijele istu konstrukciju.
Pitajte potencijalnog dobavljača kako postupaju sa šavovima i ravnošću na podijeljenim dijelovima. Jasan odgovor, idealno s uzorkom fotografije, govori vam puno više od navedene maksimalne dimenzije.
Male serije i proizvodnja mostova
Još jedna rastuća upotreba je proizvodnja mostova, gdje tiskani ili lijevani dijelovi ispunjavaju prazninu između prototipa i masovne proizvodnje. Ako će za izradu vašeg kalupa za injekcijsko ubrizgavanje biti potrebno osam do dvanaest tjedana, komercijalni dobavljač usluga 3D ispisa može održati vašu pilot liniju, terenska ispitivanja ili rane narudžbe kupaca. Za dijelove koji izgledaju, replikacija silikonskog kalupa često preuzima ulogu nakon što se odobri glavni uzorak, jer jedan kalup može proizvesti malu seriju dosljednih kopija. Odabirom dobavljača koji nudi ispis i replikaciju izbjegava se prijenos datoteka i crteža između tvrtki.
Odaberite dobavljača prema tome koliko dobro podržava vaš sljedeći korak, a ne samo trenutni prototip.
Detaljna usporedba usluga 3D ispisa, CNC obrade i replikacije silikonskih kalupa
Mnogi projekti uopće ne trebaju 3D ispis, a pošten dobavljač će vam to reći. Tablica uspoređuje tri najčešća puta za prototipove i male serije tako da možete vidjeti gdje koji odgovara.
| Faktor | 3D printanje | CNC obrada | Replikacija silikonskog kalupa |
|---|---|---|---|
| Tipična količina | Jedan do nekoliko desetaka | Jedan do nekoliko stotina | Otprilike 10 do 50 kopija, ovisno o vijeku trajanja kalupa |
| Sloboda geometrije | Vrlo visoko, mogući unutarnji kanali i rešetke | Ograničeno pristupom alatu | Prati glavni obrazac |
| Materijal choice | Smole, najlon, metalni prah, termoplasti | Širok izbor čvrstih metala i plastike | Poliuretanske smole koje imitiraju uobičajenu plastiku i gumu |
| Površina as produced | Slojevite linije ili zrno dok ne završite | Tragovi alata, lako se pročišćavaju | Glatka, kopira glavnu površinu |
| Tolerancija | Umjereno, ovisno o procesu | Čvrsto na strojno obrađenim značajkama | Umjereno, mora se uzeti u obzir skupljanje |
| Vrijeme pokretanja | Brzo, bez alata | Brzo, potrebno učvršćenje | Prvo su potrebni majstor i kalup |
| Najbolje za | Složeni oblici, rane iteracije | Niska tolerancija, čvrstoća, metalni dijelovi | Slične male serije |
Točnost je faktor o kojem se kupci najviše pitaju, a ujedno je i onaj koji se najčešće krivo shvaća. Sljedeći grafikon prikazuje indikativne radne tolerancije za svaku rutu ispisa. Molimo pročitajte ga kao pomoć pri planiranju, jer stvarni rezultati ovise o veličini dijela, geometriji, orijentaciji i kalibraciji stroja.
Grafikon pokazuje da su putevi smole u tijesnom kraju za male značajke, zbog čega su odabrani za konektore, fina kućišta i uzorke gdje je pristajanje važno. SLM metal spada u sličan raspon za male dijelove, ali brojke se odnose na otisnute značajke, a kritični provrti ili spojne površine obično se naknadno obrađuju kako bi se dosegla stroža ograničenja.
SLS najlon i FDM pokazuju šire vrijednosti jer skupljanje praha, toplinsko ponašanje i taloženje slojeva dodaju varijacije, posebno na dugim ili tankim dijelovima. Za dobavljača koji također upravlja CNC strojnom obradom, ovom razlikom je lako upravljati: tiskano tijelo daje geometriju, a kratka operacija strojne obrade dovršava nekoliko značajki koje zahtijevaju strožu kontrolu. Kada šaljete crtež, označite koje su dimenzije kritične, a koje samo referenca, budući da to inženjeru omogućuje da uloži trud tamo gdje je potrebno.
Sve u svemu, praktično pravilo je jednostavno. Ispis koristite kada je složenost oblika ili brzina glavno ograničenje, strojnu obradu kada je to tolerancija ili materijal, a silikonsku replikaciju kada trebate nekoliko sličnih dijelova od jednog ovlaštenog majstora.
Tiskajte za oblik, strojno za toleranciju, replicirajte za male serije i kombinirajte ih kada jedan dio treba više od jedne snage.
Naknadna obrada i završna obrada: gdje stvarno odlazi vrijeme isporuke
Novi kupci često su iznenađeni činjenicom da isporuka dijela koji se tiska preko noći može trajati nekoliko dana. Razlog je taj što dorada, a ne tisak, zauzima najveći dio rasporeda za dijelove koji se pojavljuju. Rano razumijevanje toga omogućuje vam planiranje realnih prekretnica i izbjegavanje pritiska u zadnji čas.
Tipični završni putovi prema procesu
- Dijelovi od smole: uklanjanje nosača, brušenje, punilo gdje je potrebno, temeljni premaz, bojanje u boji i prozirni premaz. Dijelovi koji moraju biti prozirni polirani su i premazani, a ne bojani.
- Najlonski dijelovi: pjeskarenje kuglicama za jednoličnu mat teksturu, bojanje za postojanu boju i glačanje parom ili sušilicom kada je potrebna ravnomjernija površina.
- Metalni dijelovi: otklanjanje naprezanja, uklanjanje s građevne ploče, uklanjanje nosača, strojna obrada kritičnih površina, pjeskarenje ili poliranje, te izborno eloksiranje ili pasiviranje.
- FDM dijelovi: brušenje, punjenje i bojanje za izgled ili metode glatkanja bez acetona prilagođene materijalu.
Grafikon u nastavku prikazuje indikativnu podjelu vremena izvedbe za tri tipična projekta. Svaka traka dodaje do sto posto rasporeda za tu vrstu projekta, a brojke ilustriraju uobičajene obrasce, a ne fiksna pravila.
Vizualni prototip od smole troši najveći dio svog rasporeda na završnu obradu, jer se brušenje, temeljni premaz i bojanje moraju obaviti u fazama s vremenom sušenja između njih. Sam tisak je skroman udio, iako mnogi kupci pretpostavljaju da on dominira.
Funkcionalni najlonski dio mijenja sliku: tisak i uklanjanje praha zauzimaju veći udio, dok je završna obrada lakša jer je pjeskarena ili obojena površina često prihvatljiva. Za metalni nosač, čišćenje i naknadna obrada, koja uključuje smanjenje naprezanja, uklanjanje ploče i uklanjanje nosača, postaju najveći blok, a slijedi kratki završni korak.
Zbog toga dobavljač s bojanjem i strojnom obradom pod istim krovom ima praktičnu prednost za mješovite projekte. Manje primopredaja smanjuje vrijeme čekanja između koraka, a isti tim može vidjeti kako odluka o završetku utječe na dimenzije. Ako je vaš raspored tijesan, pitajte dobavljača koja će faza vjerojatno biti najduža za vaš određeni dio, a zatim odlučite bi li jednostavnija završna obrada zadovoljila vaše potrebe.
Planirajte završnu obradu u dizajnu
Bojanje dodaje sloj premaza, često nekoliko stotinki milimetra po sloju, što je važno za uskočne spojeve i čvrste sklopove. Rano obavijestite dobavljača hoće li spojna površina biti obojana, tako da se model može prilagoditi ili da se ta površina može maskirati. Isto se odnosi i na eloksiranje na aluminiju, gdje premaz lagano raste na svakoj strani i može utjecati na male rupe i navoje.
Završna obrada, a ne ispis, često postavlja datum isporuke za dijelove koji izgledaju, stoga odlučite o površini koja je potrebna prije naručivanja.
Kako procijeniti kineskog proizvođača ili dobavljača usluga 3D ispisa
Nabavka od kineskog proizvođača usluga 3D ispisa daje pristup širokom izboru materijala, zrelim vještinama završne obrade i brzom obradom, ali kvaliteta i komunikacija i dalje se razlikuju između dobavljača. Koraci u nastavku pretvaraju nejasnu pretragu pružatelja usluga 3D ispisa u strukturiranu usporedbu.
Što poslati uz upit
- 3D model u STEP ili STL formatu, s navedenim jedinicama
- 2D crtež koji označava kritične dimenzije, navoje i spojne površine
- Količina sada i očekivana količina kasnije
- Preferencija materijala ili učinak koji vam je potreban, kao što su temperatura i opterećenje
- Zahtjevi za površinu, kao što je sirova, pjeskarena, obojena ili polirana
- Ciljani datum isporuke i odredište
Što sposoban dobavljač radi zauzvrat
- Odgovori s određenim pitanjima o funkciji, ne samo zahtjev za datoteku
- Ističe rizike dizajna, poput tankih stijenki ili zarobljenog praha, prije proizvodnje
- Objašnjava što je moguće ostvariti kao tiskano, a što treba strojno obraditi
- Šalje fotografije napretka i rezultate pregleda kritičnih značajki
- Pakira fine i obojene dijelove sa zaštitom prikladnom za međunarodnu otpremu
Jedan primjer ovog pristupa na jednom mjestu je Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., dobavljač usluga 3D ispisa OEM i ODM. Njegov dizajnerski tim pretvara ideje klijenata u praktične dizajne proizvoda, a tvornica tiska u smoli, najlonu i metalu, uz naprednu strojnu obradu. Replikacija silikonskog kalupa podržava preciznu proizvodnju malih serija, a površinski tretmani poput bojanja poboljšavaju konačni izgled. Održavanje dizajna, ispisa, replikacije i dorade na jednoj platformi znači da isti tim prati projekt od koncepta do isporučenog dijela, što smanjuje primopredaje i štedi vrijeme.
Mnogi kupci također koriste jednostavnu tablicu rezultata za usporedbu dobavljača. Grafikon u nastavku prikazuje primjer ponderiranja koji kupci mogu prilagoditi, na temelju tipičnih prioriteta nabave za prototip i rad u malim serijama, a ne na bilo kojoj statistici industrije. Shvatite postotke kao početnu točku i mijenjajte ih prema onome što je vašem projektu najpotrebnije.
Usklađenost procesa i materijala dobiva najveći udio jer dobavljač koji nema pravu tehnologiju to ne može nadoknaditi brzinom ili uslugom. Kontrola kvalitete i vrijeme isporuke s komunikacijom imaju jednaku težinu, budući da kasna ili neizvjesna isporuka može biti jednako štetna za razvojni raspored kao i dimenzijska pogreška.
Naknadna obrada ima veću težinu nego što mnogi prvi kupci očekuju, što je povezano s grafikonom vremena isporuke: sposobnost završne obrade utječe i na izgled i na datum isporuke. Inženjerske povratne informacije dobivaju manji, ali značajan udio, i često su najbolji pokazatelj koliko će projekt biti gladak, jer dobavljač koji rano postavlja dobra pitanja obično izbjegava naknadne prerade.
Ove težine možete prilagoditi za svoj slučaj. Tim koji naručuje jedan metalni dio može povećati inspekciju, dok tim koji priprema uzorak za sajam može povećati završnu obradu i komunikaciju. Bez obzira na težine, bodovanje dva ili tri dobavljača na istom listu čini usporedbu objektivnijom i lakšom za objašnjenje kolegama.
Započnite s uzorkom narudžbe
Ako radite s novim dobavljačem, narudžba malog uzorka je najpouzdaniji test. Odaberite dio koji uključuje značajke do kojih vam je stalo, kao što su tanki zidovi, uski provrt i obojena površina, i procijenite rezultat na temelju točnosti dimenzija, kvalitete površine, pakiranja i toga koliko je dobavljač jasno komunicirao. Jedan primjerak vas uči više o partneru nego bilo koja brošura.
Prosudite dobavljača prema pitanjima koja postavlja i završnoj obradi koju kontrolira, a zatim potvrdite narudžbom malog uzorka.
Održavanje i njega 3D tiskanih dijelova
Tiskani dijelovi zahtijevaju manje brige nego što mnogi ljudi očekuju, ali prave navike produžuju njihov radni vijek, posebno za smolu i najlon. Tablica sažima glavne točke po materijalu.
| Materijal | Preporučena njega | Izbjegavajte |
|---|---|---|
| Smola | Obrišite mekom krpom, čuvajte podalje od izravne sunčeve svjetlosti, obojene površine čistite od otapala | Duga izloženost na otvorenom, iznenadni udar u hladnim uvjetima |
| Najlon | Očistite blagim sapunom i vodom, temeljito osušite, čuvajte na suhom mjestu | Dugotrajno vlažno skladištenje, koje može malo promijeniti krutost i veličinu |
| Aluminij | Držite na suhom, obrišite ostatke, zaštitite obrađena lica tankim slojem ulja ako se dugo čuva | Kontakt sa soli ili jakim alkalnim sredstvima za čišćenje |
| Nehrđajući čelik | Isperite nakon izlaganja kemikalijama, očistite neabrazivnim spužvicama | Čelična vuna, koja može ostaviti čestice koje uzrokuju mrlje hrđe |
| FDM plastika | Držati podalje od izvora topline, čistiti vlažnom krpom | Teret koji razdvaja slojeve i skladištenje u blizini vrućih površina |
Nekoliko dodatnih navika pomaže. Povremeno pregledajte uskočne spojeve i umetke s navojem, budući da se ponovljenim sastavljanjem oni prvo troše. Ako se učvršćenje ili šablona koristi svakodnevno, zadržite rezervnu ili drugu reviziju kako se proizvodnja ne bi zaustavila kada se dio istroši. Za obojene dijelove, popravite krhotine rano kako biste spriječili uvlačenje vlage ispod premaza. Na kraju, zabilježite materijal i datum ispisa u svojoj arhivi crteža, tako da ponovljena narudžba može točno odgovarati izvorniku.
Držite ispisane dijelove suhima, čistima i podalje od topline i jakog sunčevog svjetla te imajte rezervni za sve što se koristi svaki dan.
Često postavljana pitanja o uslugama 3D ispisa
P1: Što su usluge 3D ispisa i tko ih koristi?3D printanje services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
P2: Koji proces 3D ispisa odgovara funkcionalnim prototipovima?SLS najlon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
P3: Koliko su točne usluge industrijskog 3D ispisa?Točnost ovisi o procesu, veličini dijela, geometriji i orijentaciji. Postupci smole općenito su najprecizniji za male značajke, dok najlon i FDM pokazuju veće varijacije. Za uska ograničenja provrta, navoja ili spojnih površina, dobavljači obično tiskaju s malim dopuštenjem i završavaju te značajke strojnom obradom ili razvrtanjem. Označavanje kritičnih dimenzija na vašem crtežu pomaže inženjeru da to ispravno planira. |
P4: Može li proizvođač usluga 3D ispisa rukovati velikim dijelovima?Da, u većini slučajeva. Dijelovi veći od jednog volumena građenja obično se dijele na dijelove sa značajkama poravnanja, tiskaju, spajaju i završavaju tako da su šavovi skriveni. Velike količine srednjih dijelova mogu se ugniježditi zajedno u jednu konstrukciju. Zatražite od dobavljača fotografije sličnih rascjepkanih ili velikih dijelova i potvrdite kako kontroliraju ravnost i kvalitetu šava. |
P5: Koliko dugo obično traju usluge 3D ispisa?Jednostavni dijelovi od smole ili najlona često mogu biti gotovi u roku od nekoliko radnih dana, dok obojenim dijelovima i metalnim dijelovima treba više vremena zbog završne obrade i toplinske obrade. Raspored ovisi o veličini dijela, količini, zahtjevima za materijal i površinu. Pitajte svog dobavljača koja će faza vjerojatno trajati najduže za vaš dio i može li je jednostavnija završna obrada skratiti. |
P6: Kako mogu odabrati između 3D ispisa, CNC obrade i replikacije silikonskog kalupa?Odaberite 3D ispis kada su složenost oblika ili brzina najvažniji, CNC strojnu obradu kada je potrebna uska tolerancija ili određeni čvrsti materijal i replikaciju silikonskog kalupa kada trebate nekoliko konzistentnih sličnih dijelova od jednog odobrenog majstora. Mnogi projekti koriste više od jedne rute. Dobavljač koji nudi sva tri, zajedno s bojanjem i završnom obradom, može preporučiti kombinaciju koja odgovara vašem crtežu i količini. |
-
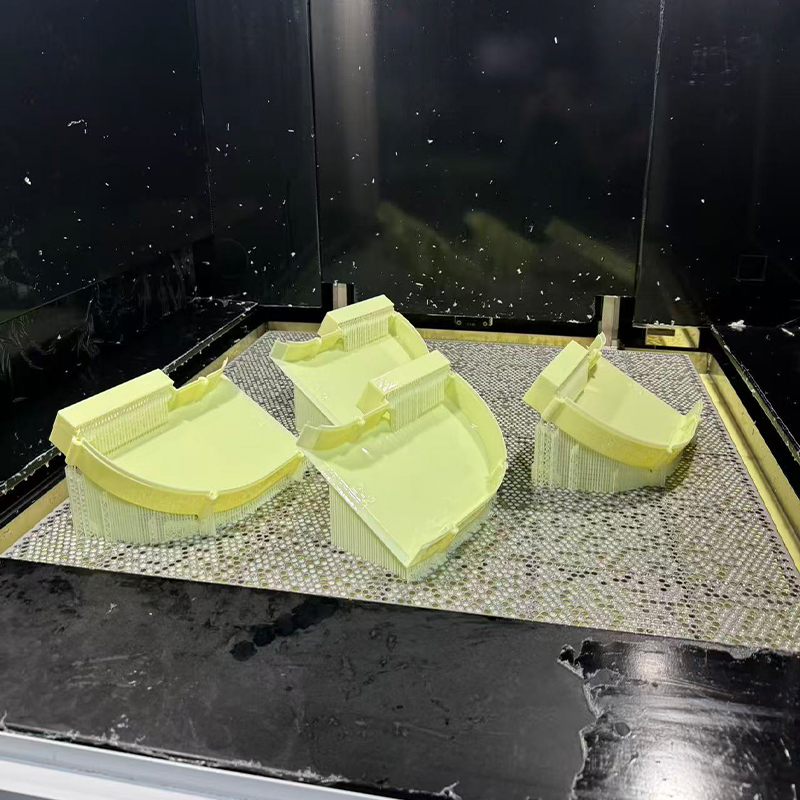 Usluga 3D ispisa od smole nalik žutom ABS-u
-
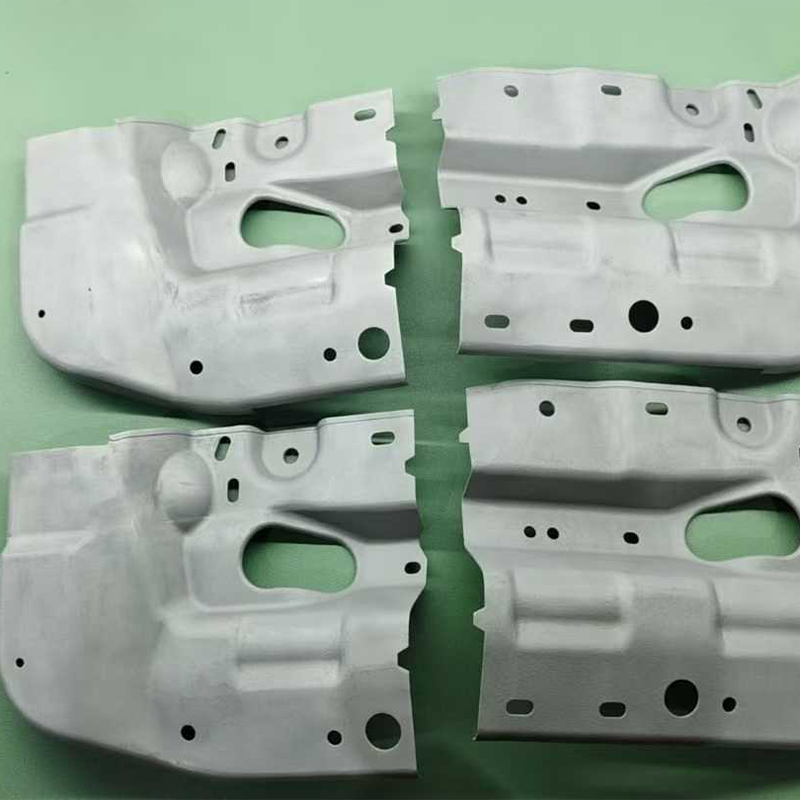 Usluga 3D ispisa od aluminijske legure AlSi10Mg
-
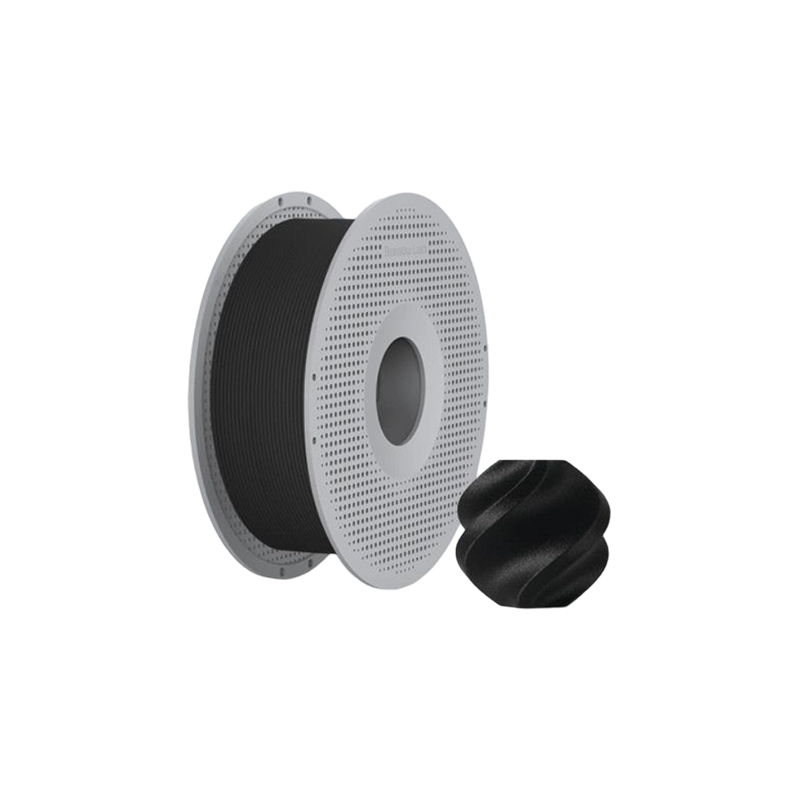 PAHT+CF usluga 3D ispisa materijala od visokotemperaturnog najlona ojačanog karbonskim vlaknima
-
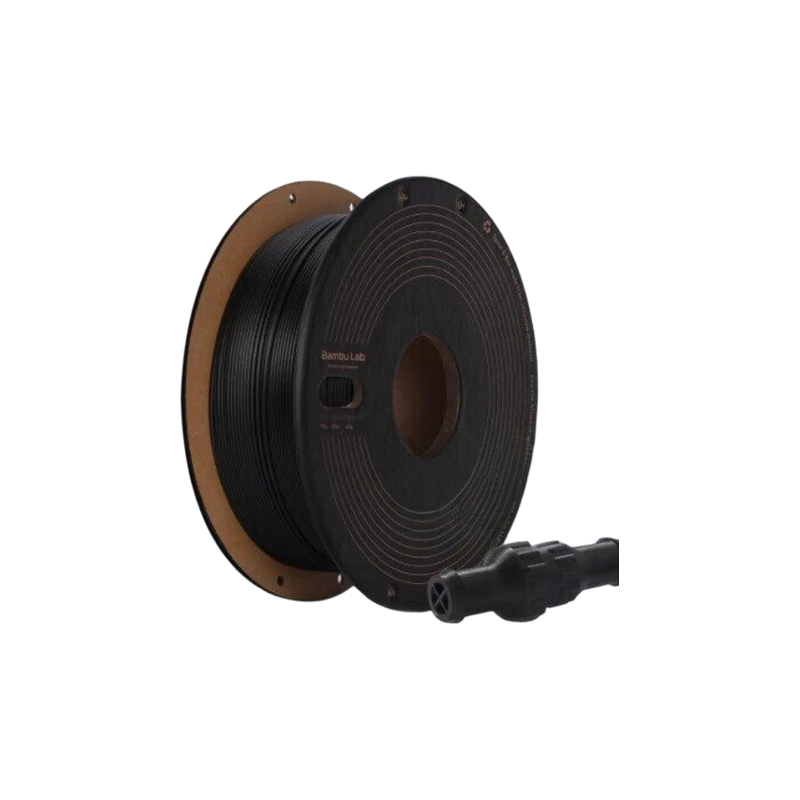 PPS+CF Usluga 3D ispisa materijala ojačanog karbonskim vlaknima
-
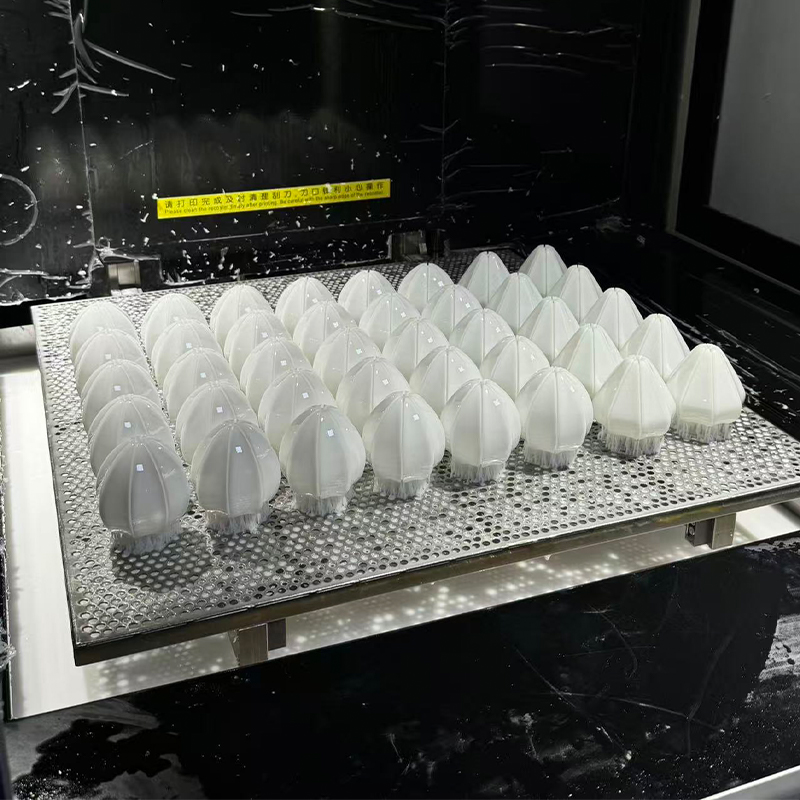 Usluga 3D ispisa od gotovo bijele smole
-
 Usluga 3D ispisa standardnih FDM materijala (PLA, PETG, ABS)
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
