- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

Usluge brze izrade prototipova: Kako odabrati pouzdanog partnera za proizvodnju
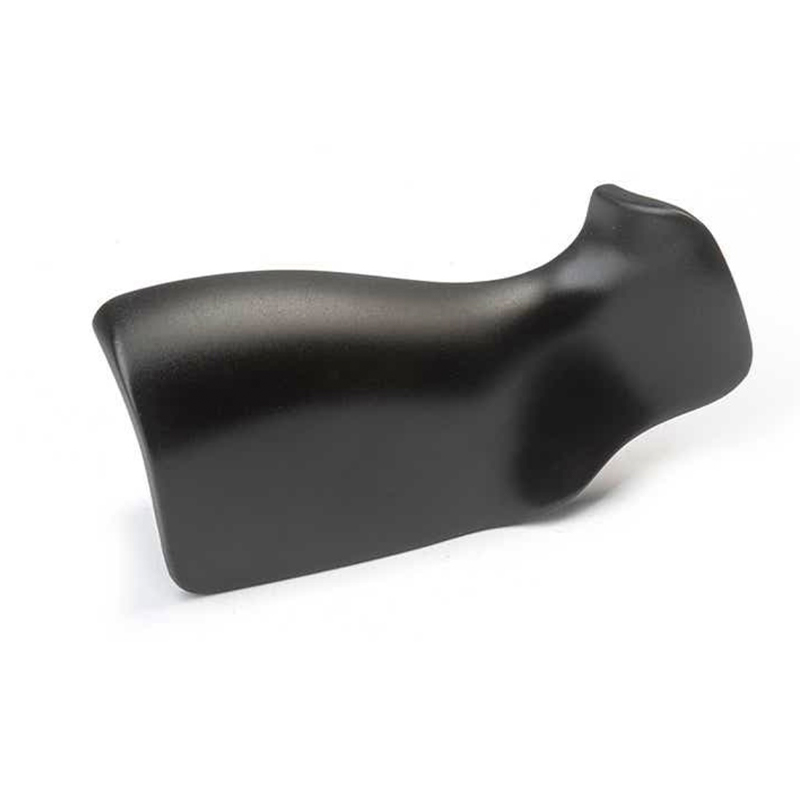
Tim za proizvode šalje CAD datoteku u ponedjeljak i potreban mu je fizički dio do petka za provjeru prikladnosti, demonstraciju za kupca ili pilot izgradnju. To je trenutak kada usluge brze izrade prototipova postaju praktične, a ne teoretske. Prava usluga čini više od pretvaranja modela u plastiku ili metal; daje timu brz način da testira pitanje dizajna, izloži problem tolerancije i odluči što promijeniti prije nego što se uloži novac za alat.
I zato odluka o kupnji zaslužuje pozornost. Dobavljač brze izrade prototipova može biti radionica za 3D ispis, partner za CNC strojnu obradu, stručnjak za vakuumsko lijevanje ili proizvođač koji povezuje sve troje s završnom obradom površine i proizvodnjom male količine. Razlika se očituje u vremenu isporuke, izboru materijala, povratnim informacijama DFM-a i tome kako glatko prototip postaje uzorak proizvoda. Dobavljač prototipova nije veletrgovac standardnim dijelovima; to je partner u proizvodnji koji tumači dizajn i vraća fizički odgovor.
Što usluge brze izrade prototipa zapravo pružaju
Usluge brze izrade prototipa obično isporučuju tri stvari odjednom: geometriju, ponašanje materijala i komunikacijski alat. Geometrija je očigledna. Fizički dio pokazuje je li poklopac u ravnini, odvaja li se spojnica od zida ili se nosač može sastaviti s predviđenim pričvršćivačem. Materijalno ponašanje je manje očito, ali često važnije. Model od smole može izgledati ispravno, ali se i dalje previše savijati, puknuti pri nalijeganju ili omekšati u blizini izvora topline. Komunikacijski alat je važan jer fizički uzorak omogućuje dizajnu, inženjeringu, nabavi i marketingu raspravljanje o istom objektu umjesto o različitim interpretacijama zaslona.
Dobar rad na izradi prototipa također uključuje povratne informacije o dizajnu za proizvodnju. Prije pokretanja stroja, dobavljač bi trebao pregledati debljinu stjenke, kutove gaza, položaj oslonca, pristup alatu, slaganje tolerancije i završnu obradu površine. Ta povratna informacija nije papirologija. To je razlika između dijela koji stigne na vrijeme i dijela koji stigne s ceduljicom da je tanko rebro puklo prilikom skidanja nosača. Proizvođač koji postavlja pitanja prije ponude obično je bolji partner od onog koji jednostavno prihvaća svaku datoteku i obećava sve.
Postoji i komercijalna uloga. Prototip može podržati demonstraciju za investitora, uzorak sajma, pilot kupca ili interni pregled dizajna. U svakom slučaju, dio mora izgledati i ponašati se prikladno za publiku. Grubo FDM učvršćenje može biti savršeno za tvorničko ispitivanje i potpuno pogrešno za sastanak maloprodajnih kupaca. Usluga izrade prototipova trebala bi razumjeti svrhu, a ne samo geometriju.
Kako uskladiti metodu izrade prototipa s pitanjem na koje trebate odgovoriti
Najbrži način da odaberete proces je da počnete s pitanjem, a ne sa strojem. Ako je pitanje "Izgleda li kućište dobro u ruci?" glatki otisak smole može biti dovoljan. Ako je pitanje "Hoće li ovaj aluminijski nosač preživjeti test vibracija?" dio vjerojatno treba metal i proces koji proizvodi svojstva metala. Ako je pitanje "Možemo li sljedeći mjesec pokazati pedeset jedinica fokus grupi?" vakuumsko lijevanje može biti bolji most od druge runde 3D ispisa.
| metoda | Najbolje za | Tipični materijali | Snage | Ograničenja za planiranje |
|---|---|---|---|---|
| SLA i DLP smola 3D ispis | Vizualni modeli, provjere prikladnosti, glatke površine, prozirni ili fleksibilni dijelovi | Standardna smola, smola slična ABS-u, fleksibilna smola, prozirna smola, smola crvenog voska | Fini detalji, glatka završna obrada, brz obrt | Crte slojeva, ograničena otpornost na toplinu, tragovi uklanjanja potpore |
| SLS najlon 3D ispis | Funkcionalni nosači, kanali, žive šarke, mali sklopovi | Crni najlon, bijeli najlon, najlon ojačan staklenim vlaknima | Dobra čvrstoća, bez potpornih struktura, složena geometrija | Porozna površina, manje detalja od smole, ograničena boja |
| SLM metalni 3D ispis | Metalni prototipovi sa složenim unutarnjim kanalima ili laganim strukturama | AlSi10Mg aluminij, 316L nehrđajući čelik, Ti6Al4V titan, H13/S136 alatni čelik | Svojstva metala, sloboda dizajna, konsolidirani dijelovi | Veći trošak, naknadna obrada, uklanjanje nosača, toplinski stres |
| CNC obrada | Uske tolerancije, prava inženjerska plastika, navoji, umetci, veliki dijelovi | Aluminij, čelik, mesing, ABS, PC, POM, najlon i drugi tipovi koji se mogu obraditi | Izvrsna kontrola dimenzija, širok raspon materijala, dobra obrada površine | Trošak postavljanja, ograničenja pristupa alatu, rasipanje materijala |
| Vakuumsko lijevanje i silikonski kalupi | Duplikati male količine, podudaranje boja, dijelovi poput gume, uzorci prije lansiranja | Poliuretanske smole, materijali slični ABS-u, PP-u, gumi | Niža cijena po dijelu pri malim količinama, dobri detalji površine, mogućnosti boja | Ograničenja vijeka trajanja kalupa, sporiji od izravnog ispisa za jednokratne primjerke, kontrola skupljanja |
| Površinska obrada | Uzorci izgleda, podudaranje tekstura, brendiranje, provjere trajnosti | Boja, premazi, eloksiranje, galvanizacija, lasersko graviranje, naljepnice | Poboljšava vizualnu i taktilnu kvalitetu, podržava odobrenja kupaca | Dodaje vrijeme isporuke, rizik varijacije boje, pravila dizajna specifična za proces |
Tablica je polazište, a ne pravilnik. Mnogi projekti kombiniraju metode. Umetak obrađen CNC-om može se preliti u vakuumsko lijevano kućište. Otisak smole može se obojiti kako bi se testirala shema boja. Metalni nosač može se prvo strojno obraditi, a kasnije proizvesti lijevanjem. Korisno pitanje je: što zahtijeva sljedeća odluka? Ako odluka treba glatki izgled, dajte prednost površini. Ako treba precizno pristajanje, dajte prednost toleranciji. Ako treba materijalni odgovor, dajte prednost paru materijala i procesa.
3D ispis za usluge brze izrade prototipova: gdje najbolje odgovara
3D ispis ostaje zadana ulazna točka za mnoge usluge brze izrade prototipova jer uklanja alate iz prve petlje. Promjena dizajna može se ispisati i testirati bez kalupa, učvršćenja ili dugog postavljanja. Ta je brzina korisna tijekom ranog rada na konceptu, ali također može sakriti probleme ako se proces neoprezno odabere. Tiskanje smolom, sinteriranje najlona, taljenje metala i ekstruzija niti proizvode različite površine, čvrstoće i tolerancije. Tretiranje njih kao jedne kategorije dovodi do neusklađenih očekivanja.
Procesi smole za izgled i pristajanje
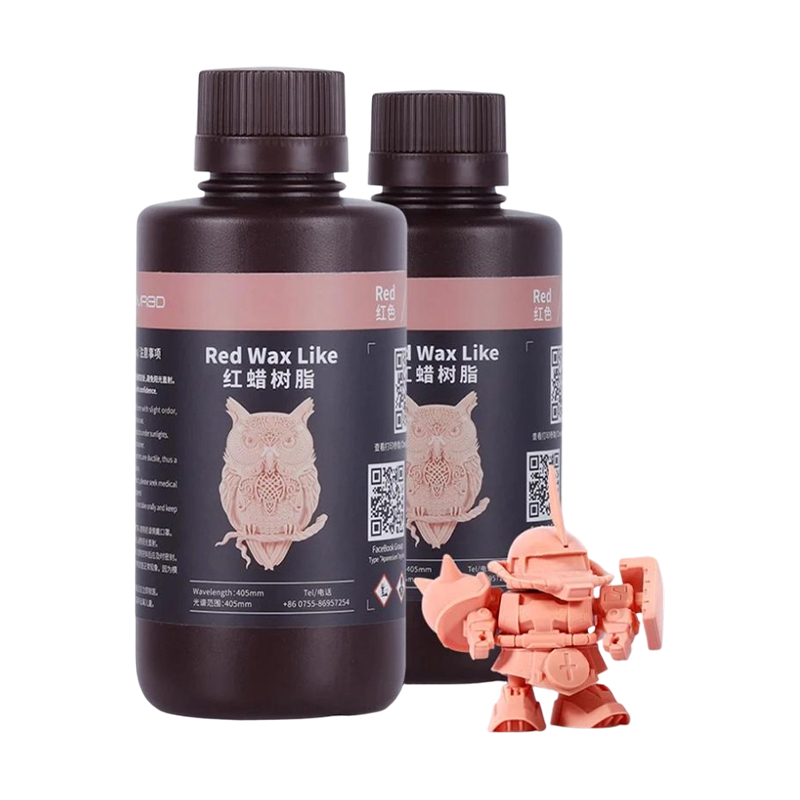
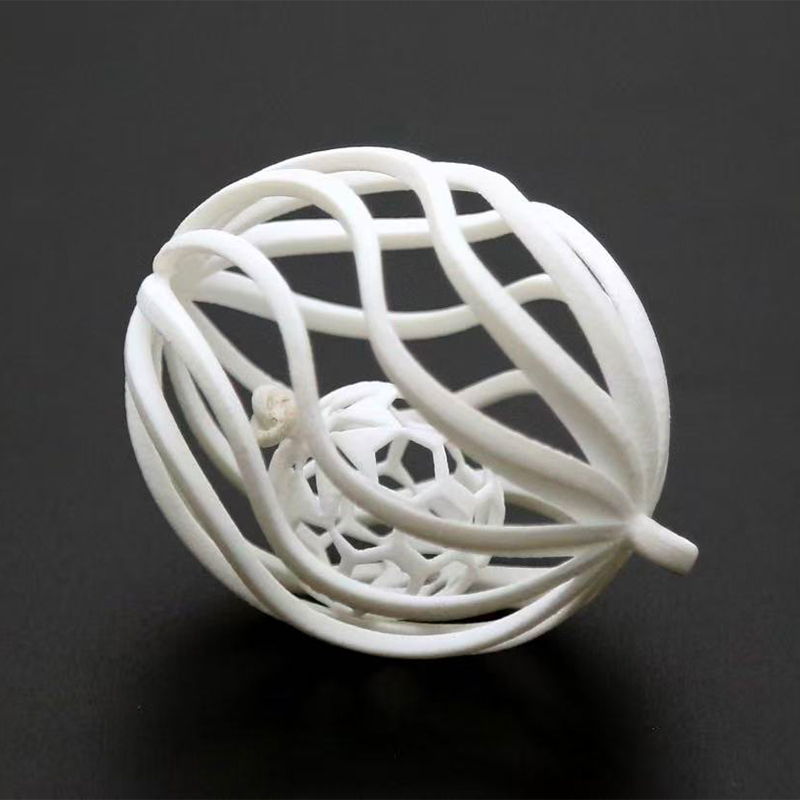
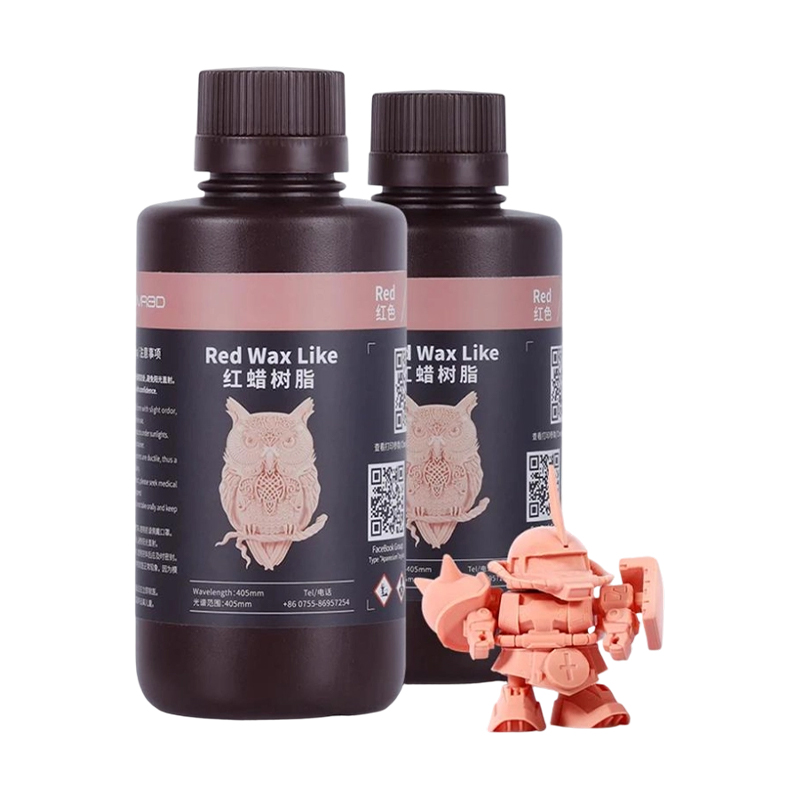
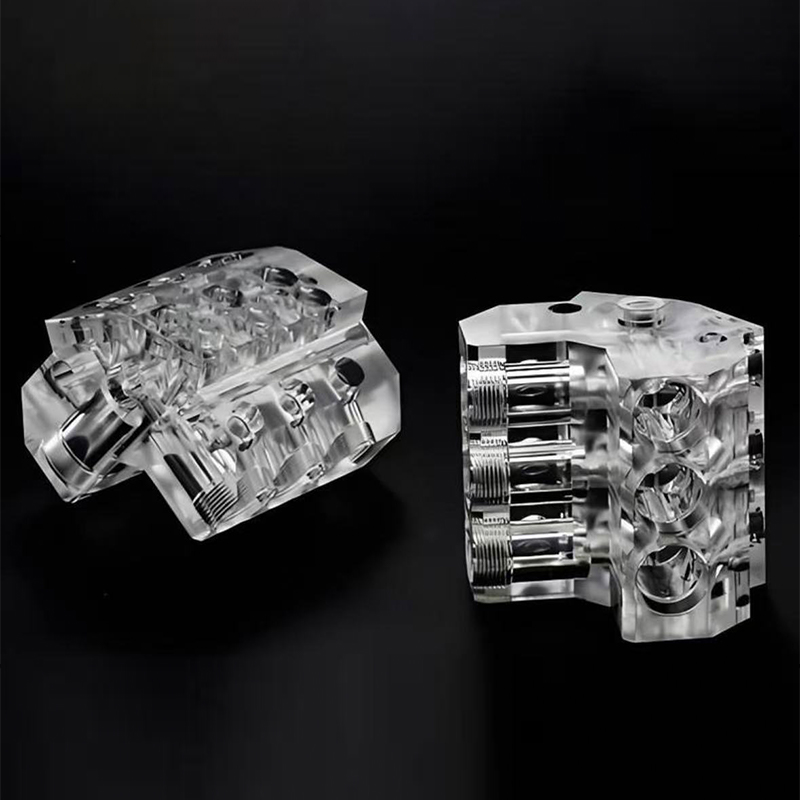
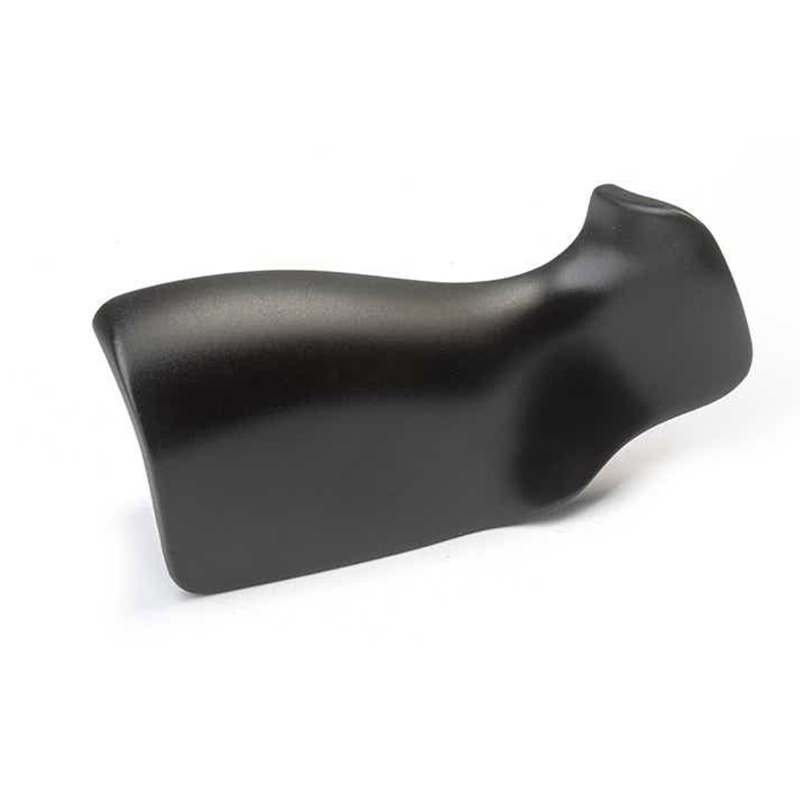
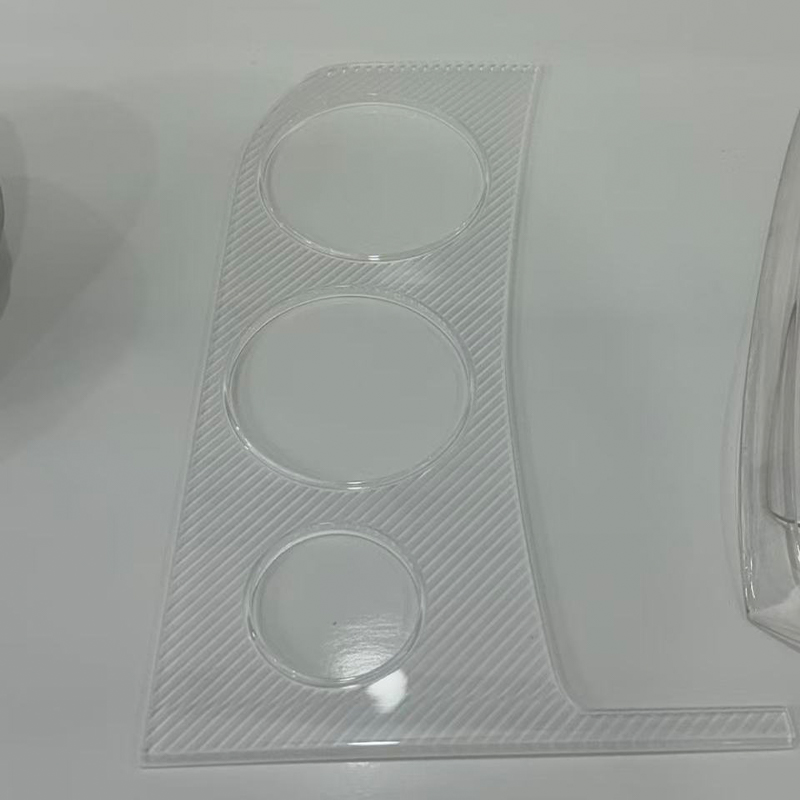
SLA i DLP ispis na smolu često se koriste kada dio treba izgledati čisto, pokazati fine detalje ili stati u mali sklop. Standardna smola daje glatku površinu za vizualne modele. Smola slična ABS-u nudi veću otpornost na udarce za uskočne spojeve i kućišta. Fleksibilna smola može simulirati brtve, ručke i područja mekana na dodir. Prozirna smola podržava provjeru svjetlosnih cijevi i prozirne poklopce. Smola od crvenog voska koristi se u radnim procesima lijevanja gdje je potreban uzorak. Ovi materijali nisu međusobno zamjenjivi i dobavljač bi trebao objasniti kompromise, a ne jednostavno navesti najnižu cijenu po gramu.
Dijelovi od smole obično trebaju uklanjanje potpore, čišćenje i naknadno stvrdnjavanje. Ta naknadna obrada može utjecati na točnost dimenzija i kvalitetu površine. Tanak dio može se iskriviti tijekom stvrdnjavanja. Prozirni dio će možda trebati polirati kako bi se postigla željena jasnoća. Fleksibilni dio može se potrgati ako se nosači prebrzo uklone. Ovo su normalni proizvodni detalji, ali o njima treba razgovarati prije objave datoteke.
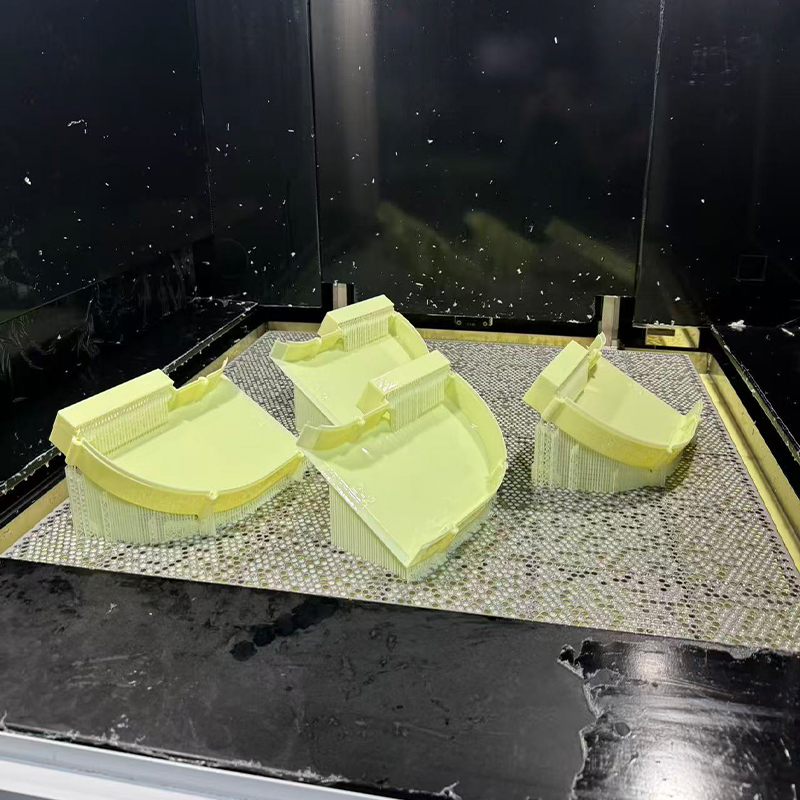 SLA smola 3D ispis za prototipe s visokim detaljima Usluga stereolitografije proizvodi glatke prototipove s finim detaljima u prozirnim, crnim, prljavo bijelim i fleksibilnim smolama sličnim ABS-u za konceptualne modele i funkcionalna kućišta. Pogledajte proizvod →
Tisak na najlonu i metalu za funkcionalne provjere
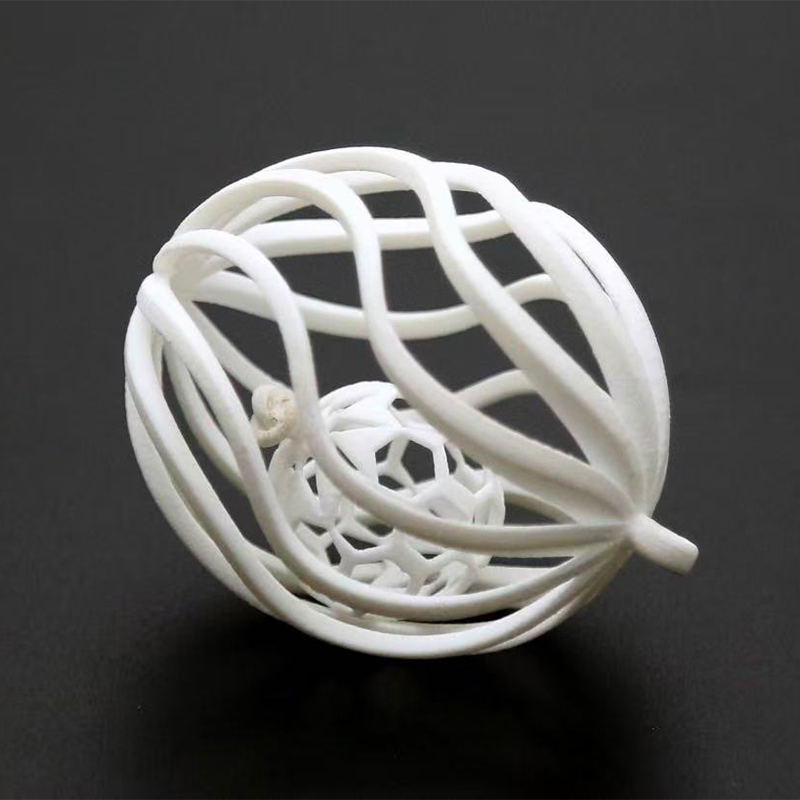
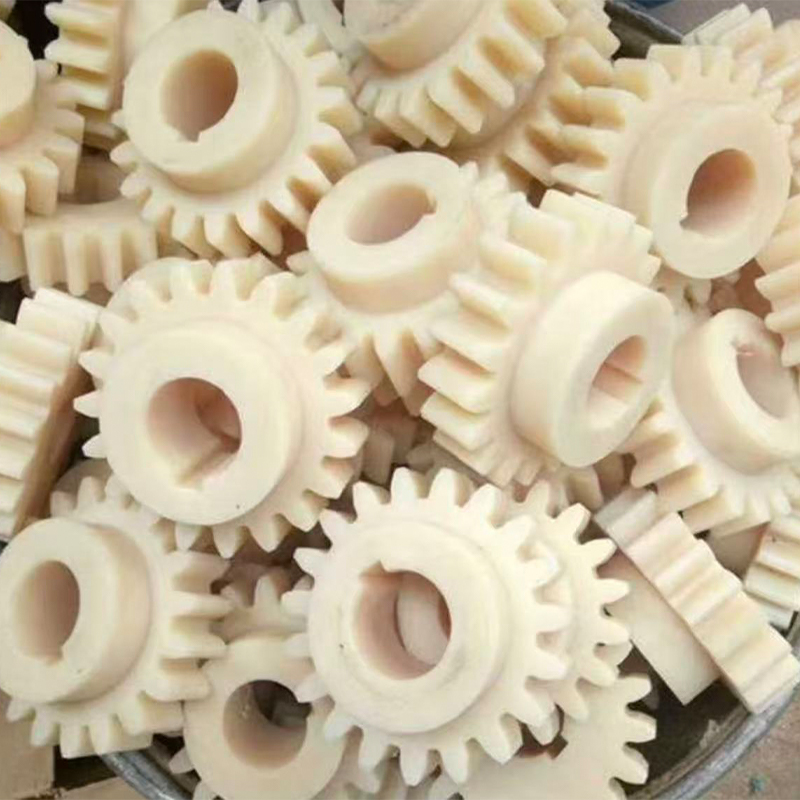
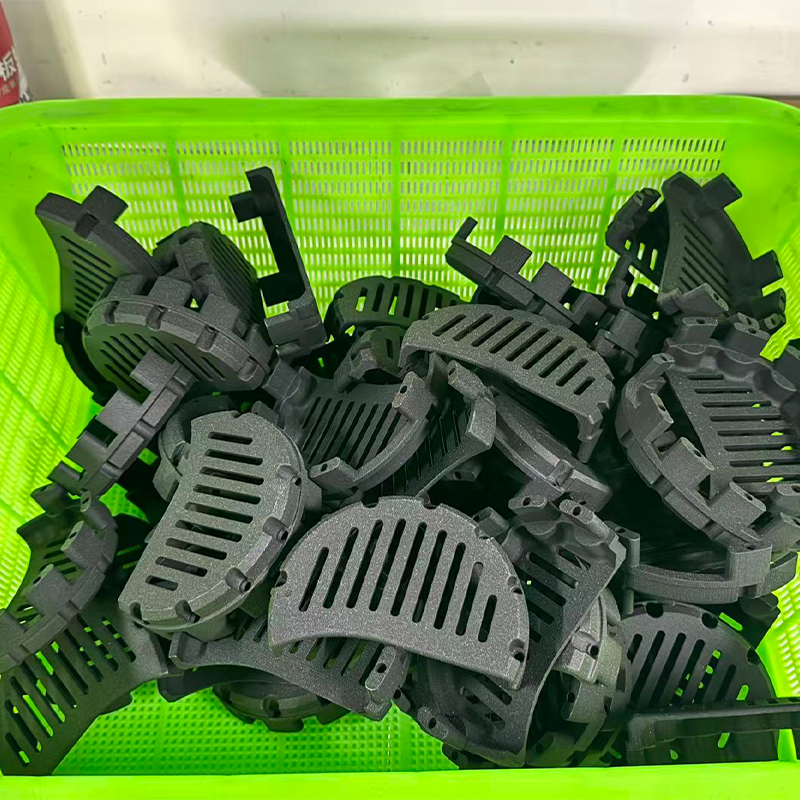
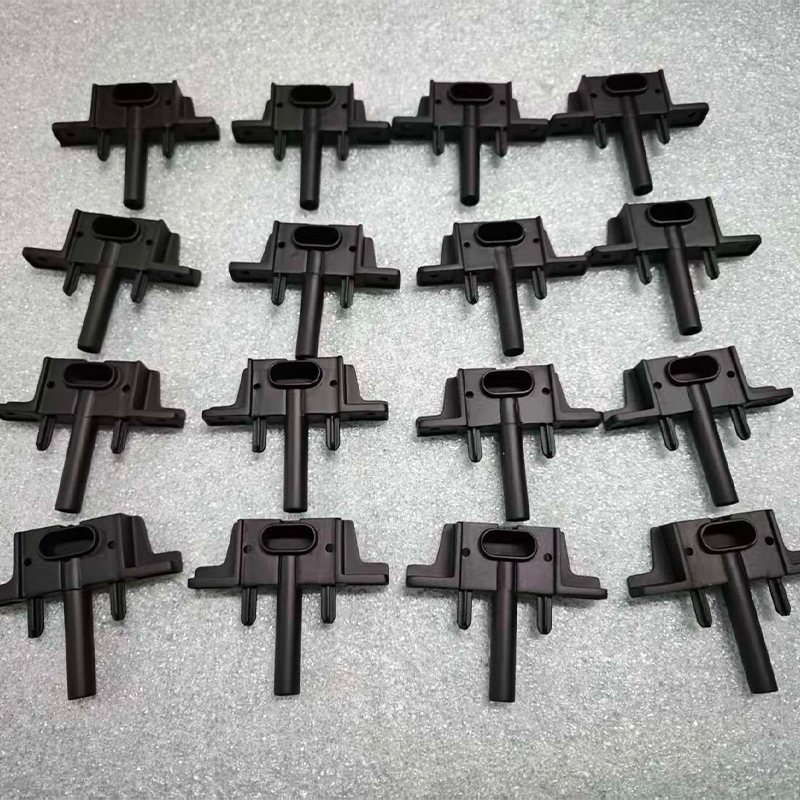
SLS najlon jak je kandidat za funkcionalne nosače, kanale, poklopce i male sklopove koji trebaju preživjeti rukovanje. Budući da postupak koristi nesinterirani prah kao potporu, može proizvesti ugniježđenu geometriju i žive šarke bez tragova potpore koji su uobičajeni u procesima smole. Površina je obično porozna i matirana, što je u redu za unutarnje dijelove, no možda će trebati završna obrada za uzorke okrenute kupcima. Najlon ojačan staklenim vlaknima može poboljšati krutost, iako također mijenja površinu i habanje dijela.
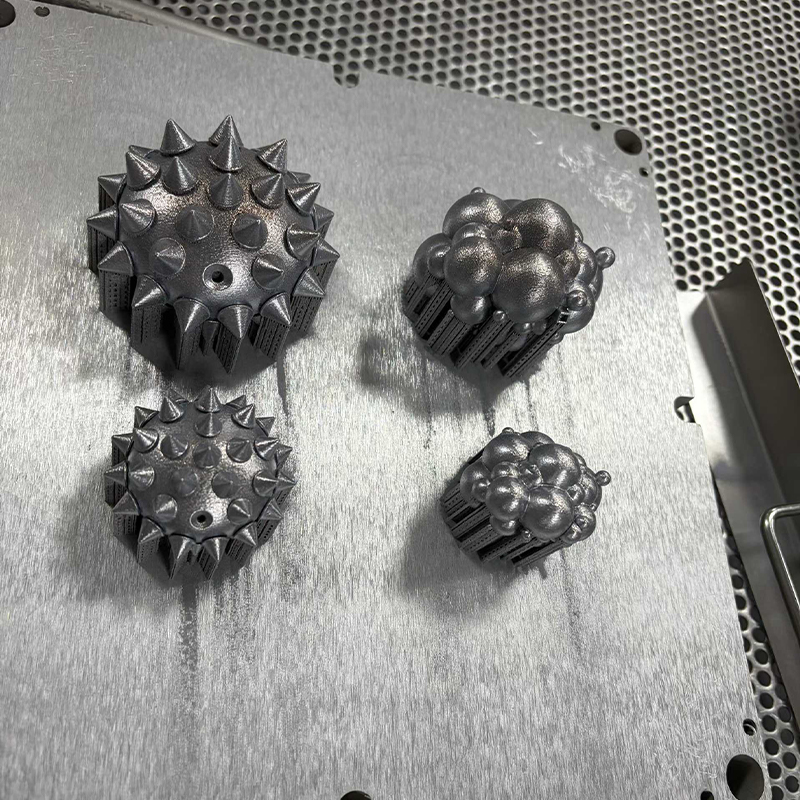
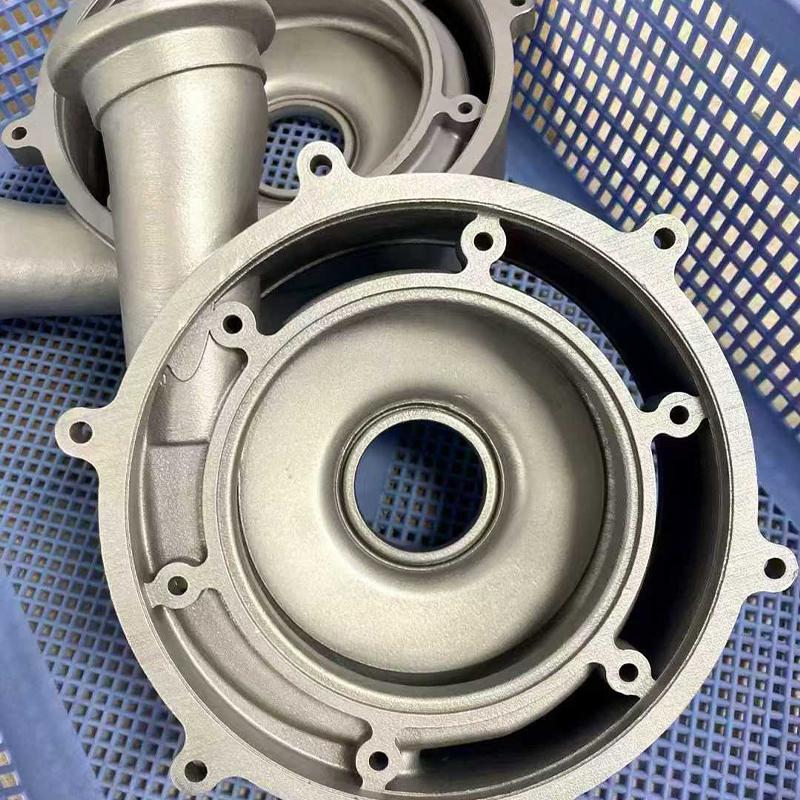
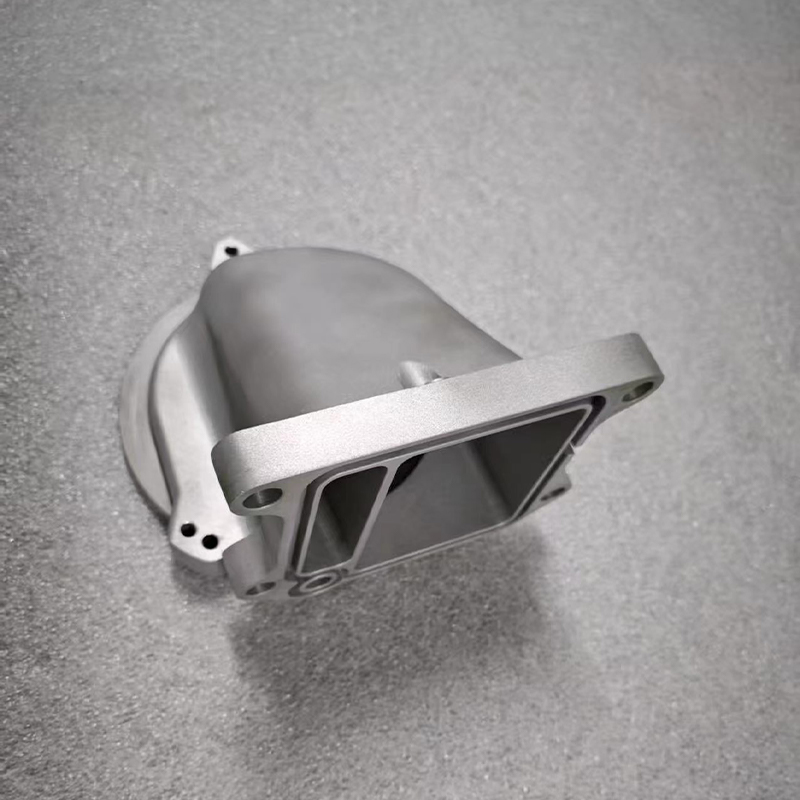
SLM metalni tisak koristi se kada prototip mora biti metalan, kada su važni unutarnji kanali ili kada konsolidirani dizajn može ukloniti nekoliko sklopljenih dijelova. Aluminij, nehrđajući čelik, titan i alatni čelik imaju različita svojstva i potrebe naknadne obrade. Metalni tisak rijetko je najjeftiniji put za jednostavan blok, ali može biti najizravniji put za složenu geometriju koja se ne može lako obraditi.
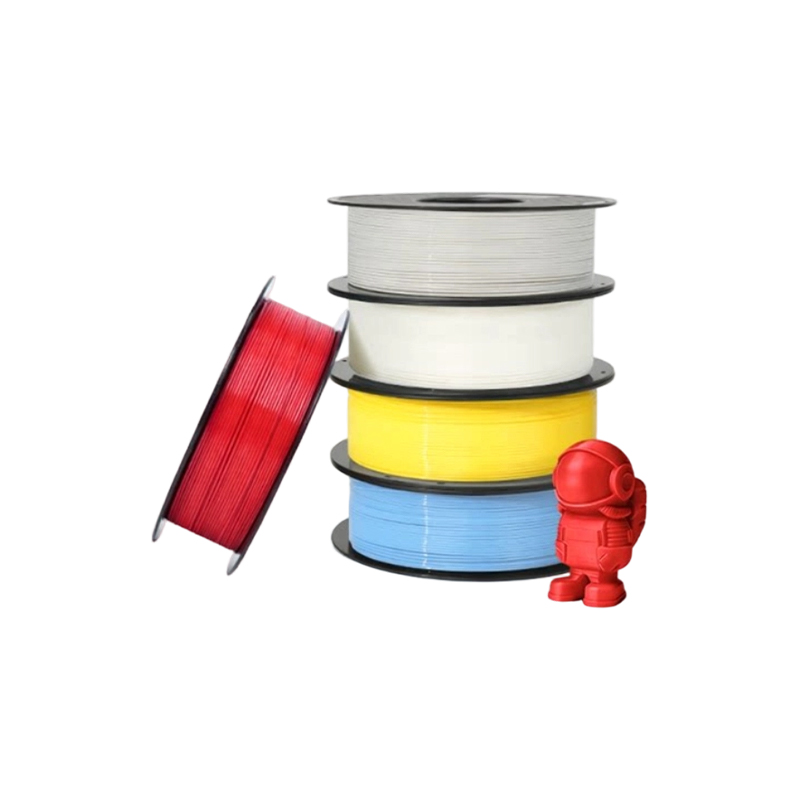
FDM ispis se često koristi za velike armature, šablone, kontrolne mjerače i rane konceptualne modele gdje su cijena i veličina važniji od finih detalja. Standardni materijali kao što su PLA, PETG i ABS pokrivaju opće potrebe, dok visokotemperaturni PLA, PAHT CF i PPS CF podržavaju zahtjevnije funkcionalne provjere. Linije vidljivih slojeva dio su procesa, tako da FDM obično ne odgovara uzorku zaslona koji mora izgledati oblikovano.
CNC obrada i precizno glodanje u programu za izradu prototipova
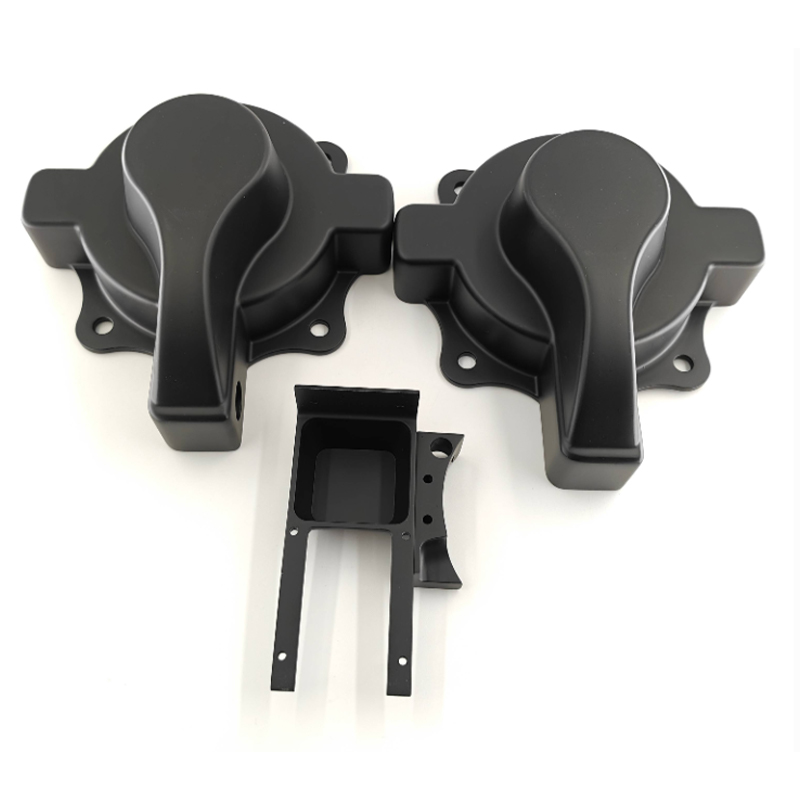
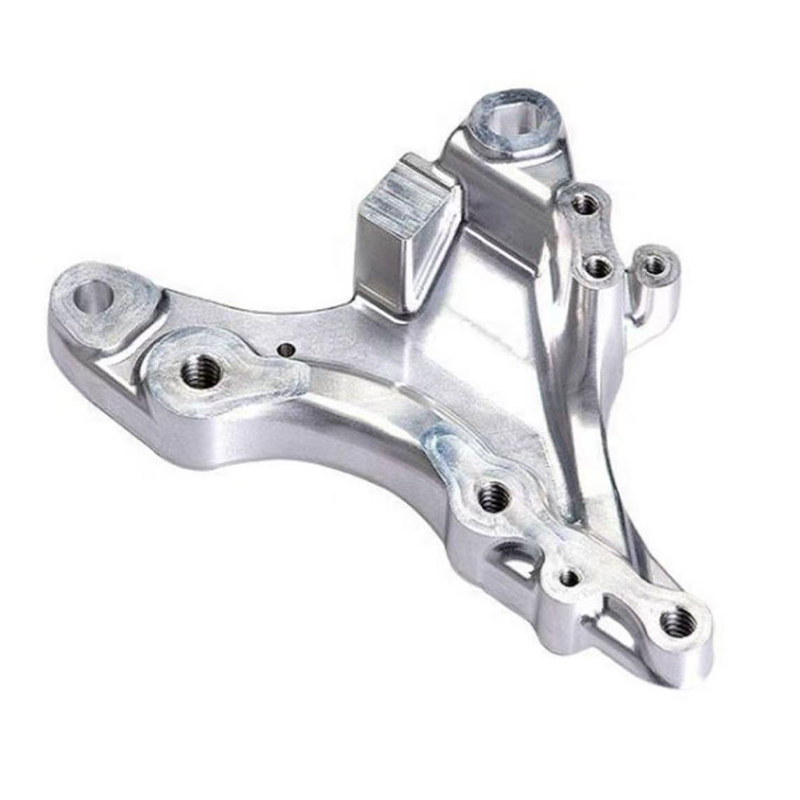
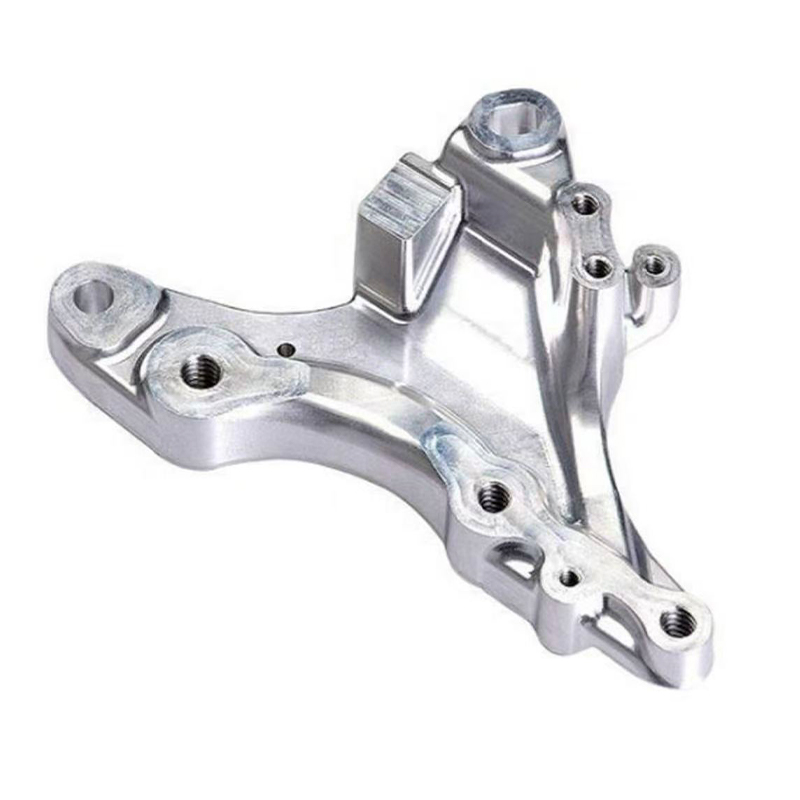
CNC obrada ulazi u razgovor o izradi prototipova kada su dijelu potrebne strože tolerancije, pravi inženjerski materijali ili površina koja se ponaša kao konačni proizvod. Strojno obrađeno kućište od ABS-a ili polikarbonata može se sastaviti s pravim vijcima i umetcima. Aluminijski nosač može se testirati na vozilu ili robotu bez upozorenja da je to samo model od smole. Strojno obrađeni akrilni svjetlovod može se polirati kako bi se provjerila jasnoća. To su praktične prednosti s kojima se 3D ispis ne može uvijek mjeriti.
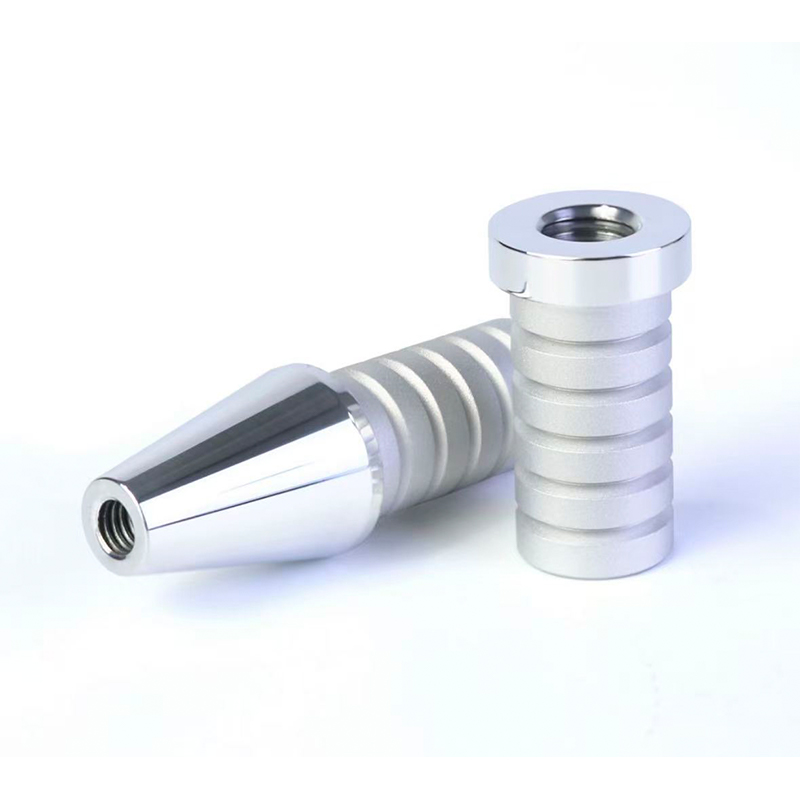
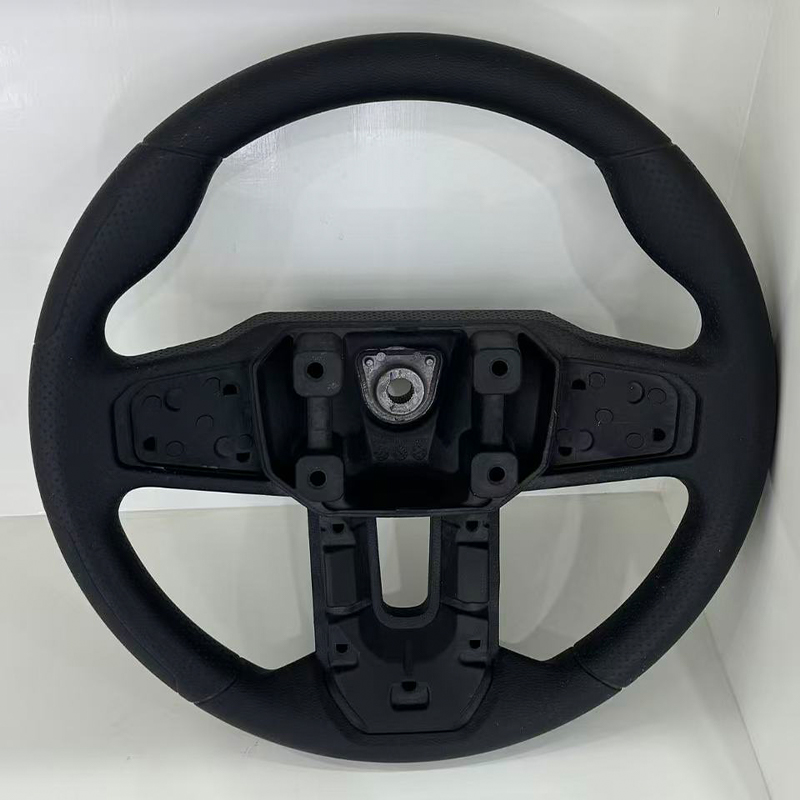
CNC glodanje obično je prvi izbor za prizmatične dijelove, džepove, utore, montažne površine i rupe s navojem. CNC tokarenje je bolje za okrugle dijelove kao što su osovine, čahure, odstojnici i adapteri. Precizno CNC glodanje proširuje istu ideju na značajke koje zahtijevaju pažljivu kontrolu, kao što su sjedišta ležajeva, brtvene površine i spojna sučelja. Kompromis je vrijeme postavljanja i pristup alatu. Dizajn s dubokim uskim džepovima, oštrim unutarnjim kutovima ili udubljenjima možda će trebati strojno obraditi električnim pražnjenjem ili redizajnirati. Dobavljač koji rano pregleda model često može predložiti malu promjenu koja održava dio obradivim bez promjene njegove funkcije.
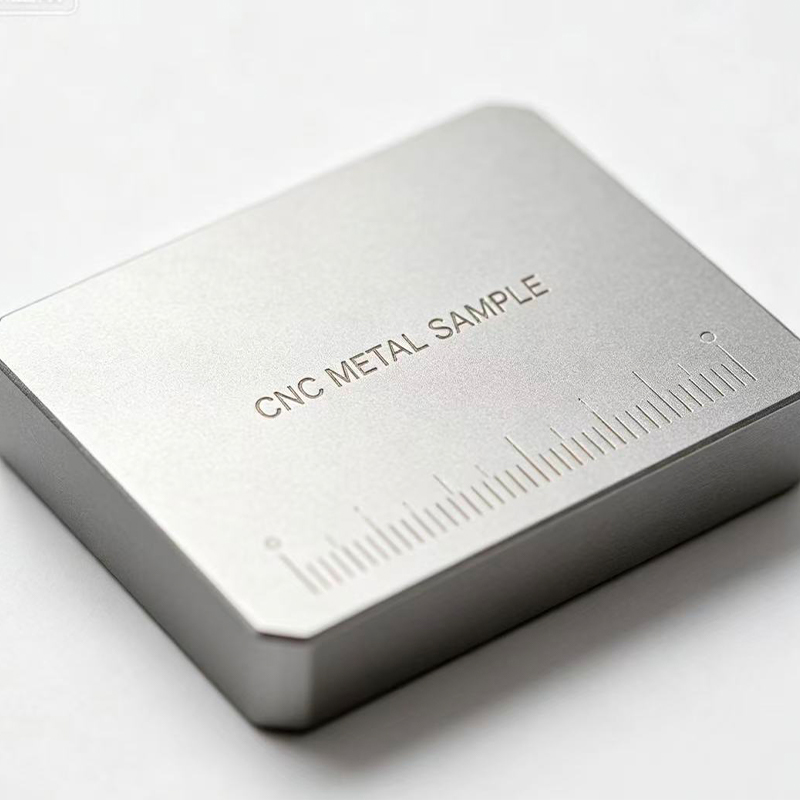
 CNC usluga glodanja metalnih i plastičnih dijelova Prilagođeno 3-osno do 5-osno glodanje pokriva aluminij, nehrđajući čelik, legirani čelik i inženjersku plastiku, s tolerancijama do 0,1 mm za funkcionalne prototipove i učvršćenja. Pogledajte proizvod →
Izbor materijala glavni je dio CNC odluke. Aluminij je popularan za prototipove jer je lagan, pogodan za strojnu obradu i može se anodizirati. Nehrđajući čelik se koristi kada je važna otpornost na koroziju ili čvrstoća. Mjed i bakar pojavljuju se u električnim i toplinskim primjenama. Tehnička plastika kao što je POM, PC, ABS i najlon uobičajena je za poklopce, armature i izolatore. Svaki materijal ima drugačije ponašanje strugotine, smanjenje naprezanja i zahtjeve za završnu obradu površine, tako da ista geometrija može zahtijevati različite parametre ili čak drugačiji pristup dizajnu.
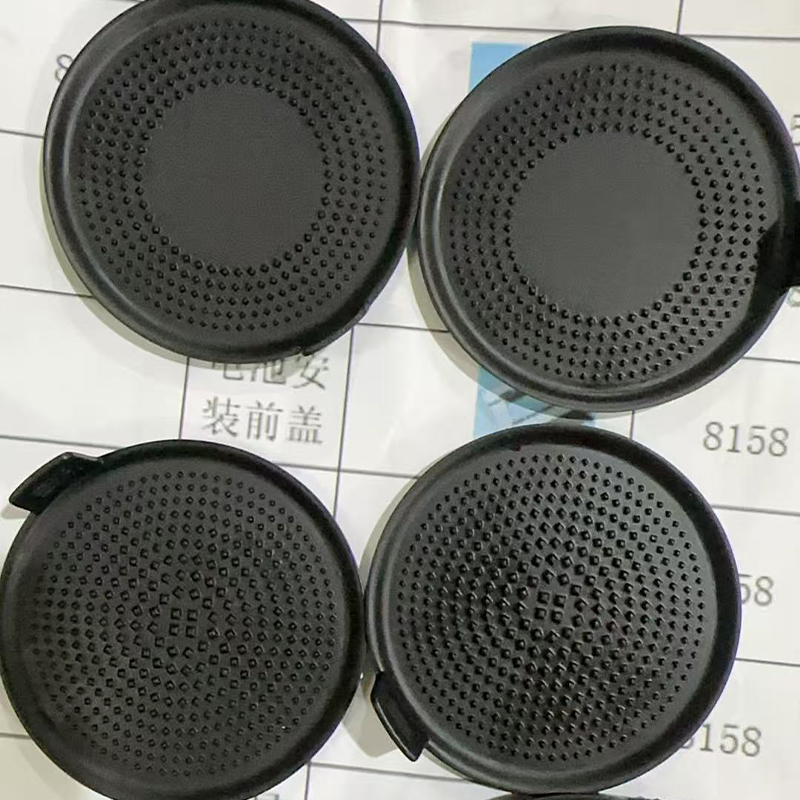
CNC prototipovi također više nalikuju proizvodnim dijelovima. Tragovi alata mogu se ukloniti brušenjem, poliranjem ili pjeskarenjem. Anodizacija, bojanje, lasersko graviranje i galvanizacija mogu se primijeniti nakon strojne obrade. To čini CNC jakim izborom za uzorke usmjerene prema kupcima, posebno kada će konačni proizvod također biti strojno obrađen ili kada uzorak mora preživjeti opetovano rukovanje. Trošak je obično veći po dijelu od jednostavnog 3D ispisa, ali vrijednost proizlazi iz povjerenja koje dio pruža.
Vakuumsko lijevanje i silikonski kalupi za male prototipe
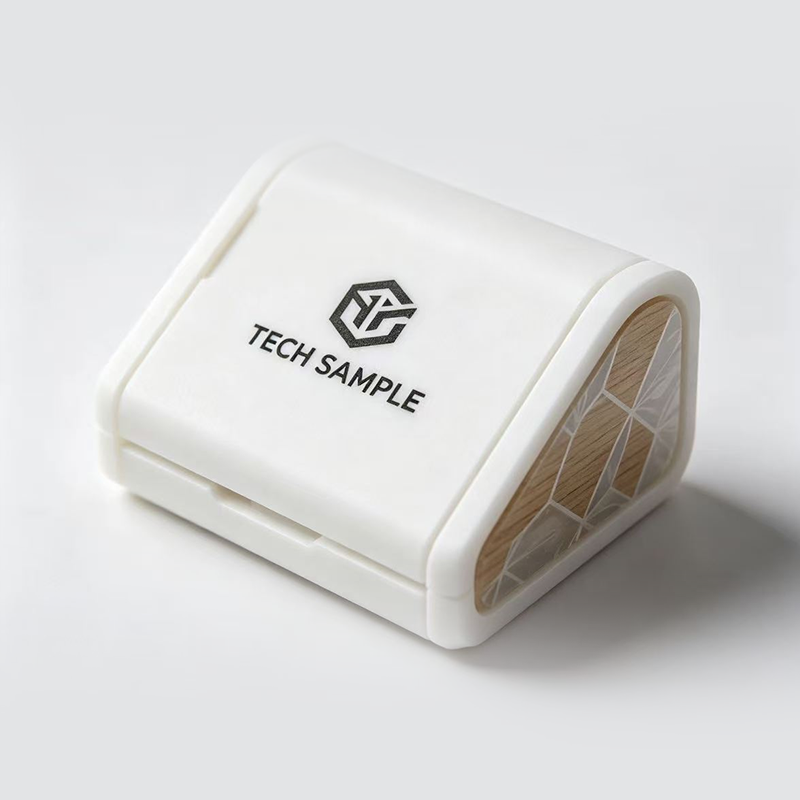
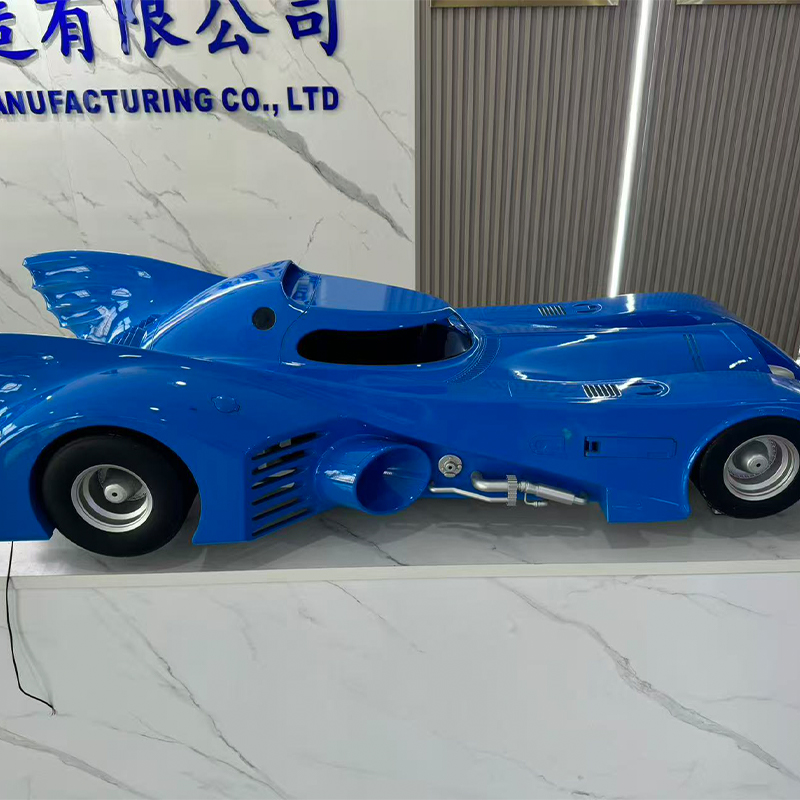
Vakuumsko lijevanje ispunjava prazninu između jednokratnog prototipa i proizvodnog alata. Glavni uzorak izrađuje se 3D ispisom ili CNC strojnom obradom, oko njega se izlijeva silikonski kalup, a poliuretanska smola se izlijeva pod vakuumom kako bi se proizveli duplikati. Taj tijek rada koristan je kada tim treba deset, pedeset ili stotinu dijelova za testiranje tržišta, terenska ispitivanja, prodajne uzorke ili pretproizvodnu provjeru valjanosti. Cijena po dijelu često pada u usporedbi s izravnim 3D ispisom, a površina se može prilagoditi tako da odgovara oblikovanom izgledu.
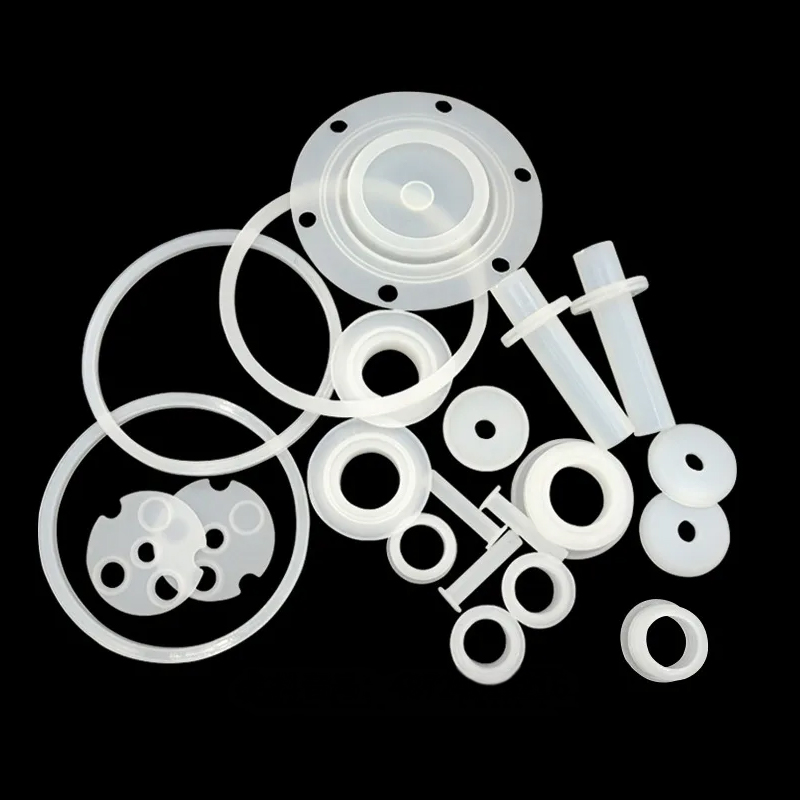
Silikonski kalupi mogu reproducirati fine detalje i uhvatiti teksture, logotipe i uske elemente. Opcije materijala uključuju sustave poput ABS-a, PP-a, gume i drugih poliuretanskih sustava. Taj raspon omogućuje timu da testira mekani rukohvat, kućište koje se može uklopiti ili obojeni poklopac bez obvezivanja na brizganje. Usklađivanje boja je moguće, ali nije isto što i kontrola boja u proizvodnji. Dobavljač bi trebao razgovarati o pigmentu, površinskoj teksturi i razini sjaja prije proizvodnje cijelog seta.
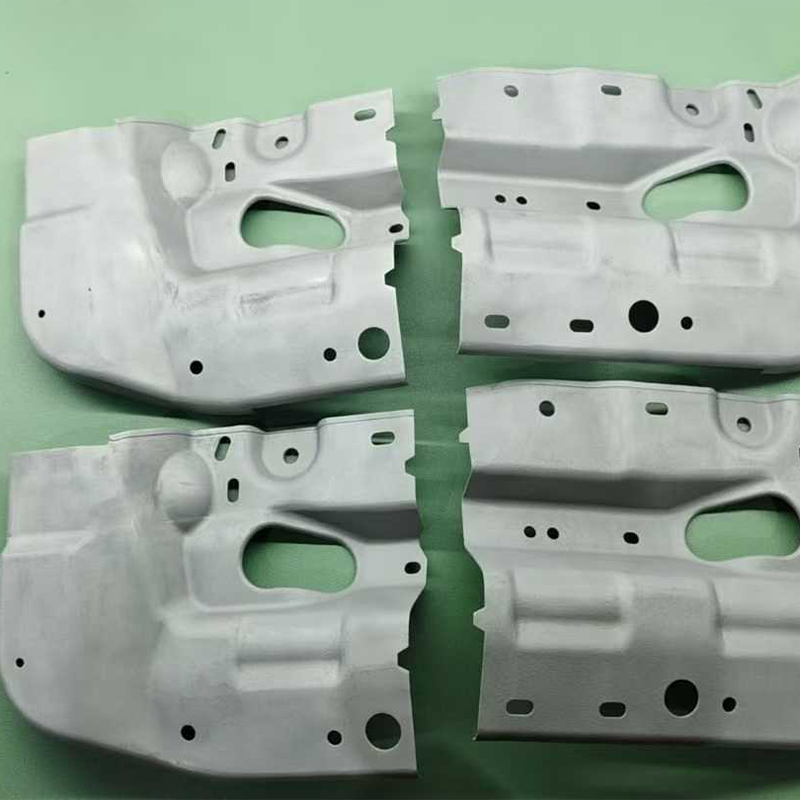
 Vakuumsko lijevanje za poliuretanske prototipove male količine Lijevanje u silikonskom kalupu proizvodi 15-25 dijelova po kalupu u smolama sličnim ABS-u, PP-u i gumi za provjeru pristajanja, kućišta i proizvodnju mostova. Pogledajte proizvod →
Vakuumsko lijevanje ima ograničenja koja treba rano planirati. Silikonski kalup ima ograničen vijek trajanja, a glavni uzorak mora biti točan jer svaka kopija nasljeđuje njegovu geometriju. Skupljanje se razlikuje ovisno o smoli, tako da je kritičnim dimenzijama možda potrebna kompenzacija. Vrlo male rupe, tanke stijenke i oštri rubovi mogu brže istrošiti kalup. Proces je također manje prikladan za primjene na visokim temperaturama ili za dijelove kojima je potrebna čvrstoća poput metala. Za pravi projekt, međutim, to je učinkovit most koji proizvodi dosljednu seriju bez alatnog čelika.
Ovdje proizvođač na jednom mjestu može smanjiti trenje. Ako se glavni uzorak tiska unutar tvrtke, silikonski kalup izrađuje unutar tvrtke, a završna obrada se dovršava unutar tvrtke, primopredaje su kraće, a odgovornost jasnija. Kupac ne treba koordinirati tri dobavljača ili tri puta objašnjavati isti zahtjev. To je bitno kada je raspored zgusnut i standard izgleda specifičan.
Površinska obrada: razlika između prototipa i uzorka proizvoda
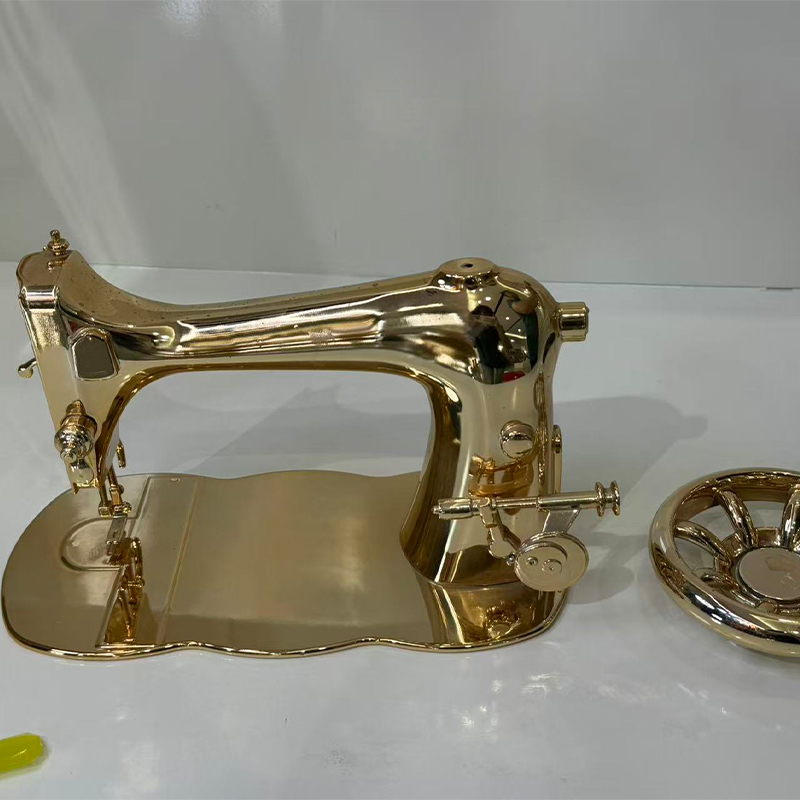
Prototip može biti dimenzionalno ispravan, ali ipak ne prođe recenziju kupaca jer površina izgleda krivo. Površinska obrada zatvara taj jaz. Bojanje i premazivanje mogu odgovarati mat ili sjajnom izgledu. Anodizacija daje aluminiju izdržljivu završnu obradu sličnu proizvodnji. Galvanizacija dodaje metalni izgled ili vodljivu površinu. Lasersko graviranje stvara brendiranje, serijske brojeve ili oznake. Naljepnice i sitotisak reproduciraju etikete i grafike. Meki i tvrdi premazi mijenjaju osjećaj i otpornost na ogrebotine. Prozirni dijelovi mogu se polirati ili premazati kako bi se postigao poluproziran ili potpuno proziran izgled.
Doradu treba definirati prije ponude, a ne nakon što dijelovi stignu. Zahtjev "boja koja odgovara" nije specifikacija. Dobavljač treba referentnu boju, razinu sjaja, uzorak teksture i definiciju koje su površine vidljive. Ako će se dijelom rukovati, završna obrada bi trebala preživjeti rukovanje. Ako će se čistiti otapalima, premaz bi trebao biti otporan na njih. Ako se radi o uzorku za prikaz, kozmetički standard može biti stroži nego za unutarnje učvršćenje. Ovi detalji utječu na odabir procesa, vrijeme isporuke i stopu odbijanja.
Završna obrada također je u interakciji s procesom izrade prototipa. Dio od smole možda će trebati brusiti prije bojanja jer linije slojeva mogu telegrafirati kroz tanki premaz. Strojno obrađeni dio možda će trebati pjeskarenje kako bi se stvorila ujednačena tekstura prije eloksiranja. Vakuumski lijevani dio možda će trebati ukloniti ostatke kalupa prije bojanja. Dobavljač koji kontrolira i dio i završnu obradu može prilagoditi prethodni proces umjesto da pokušava popraviti nedostatke na kraju.
Kriteriji odabira za pouzdanog dobavljača brze izrade prototipova
Većina kupaca odabire dobavljače za izradu prototipa na temelju cijene i vremena isporuke, a kasnije otkriva da su komunikacija i inženjerska podrška jednako važni. Korisna procjena trebala bi promatrati kako dobavljač rješava pitanja, a ne samo koliko brzo može ponuditi. Grafikon u nastavku odražava kriterije koji često odvajaju glatki projekt od skupe petlje ponovnih ispisa i objašnjenja.
Ovi postoci nisu tržišna statistika; oni su praktično rangiranje temeljeno na uobičajenim zabrinutostima kupaca u projektima izrade prilagođenih prototipova. Koristite ih kao popis za raspravu radije nego kao tablicu rezultata.
Prva traka je važna jer rane povratne informacije sprječavaju kasnu preradu. Ako dobavljač uoči tanku stijenku, duboki džep ili problem s hrpom tolerancije prije strojne obrade, kupac može promijeniti dizajn dok je promjena još jeftina. Druga traka je važna jer jednoprocesna radnja može prisiliti svako pitanje na jedan odgovor. Proizvođač sa smolom, najlonom, metalom, CNC-om, vakuumskim lijevanjem i završnom obradom može preporučiti drugačiji put kada prvi nije prikladan.
Kontrola tolerancije i inspekcija zaslužuju više od potvrdnog okvira. Pitajte kako se mjere kritične dimenzije, koji se referentni podatak koristi i hoće li izvješće o inspekciji uključivati značajke koje su važne za sklapanje. Pouzdanost vremena isporuke također je tehničko pitanje, a ne samo planiranje. Realan dobavljač označit će završnu obradu koja dodaje dva dana ili kalup koji treba dodatni ciklus stvrdnjavanja. Povjerljivost je jednako praktična. Dobavljač bi trebao znati tko može vidjeti datoteke, kako se podaci pohranjuju i što se događa kada projekt završi.
Kvaliteta završne obrade površine često odlučuje hoće li uzorak biti prihvaćen. Dio koji savršeno pristaje, ali ima neujednačenu boju ili vidljive potporne oznake neće proći korisnički pregled. Najbolji dobavljač će razgovarati o kozmetičkom prihvaćanju prije proizvodnje i pokazati uzorak ili jasan standard kada je završna obrada kritična.
Tolerancije, materijali i stvarni trošak prerade
Tolerancija je jedan od najnerazumljivijih dijelova brze izrade prototipova. Crtež može pisati "±0,1 mm" na svakoj dimenziji, ali ne može svaki proces to svugdje zadržati. Ispis smolom može držati uske detalje u ravnini dok se iskrivljuje preko velike ravne površine. SLS najlon može biti dovoljno čvrst i precizan za držač, ali ima grublju površinu koja utječe na površinu za brtvljenje. CNC obrada može držati uske tolerancije na dostupnim značajkama, ali duboki džep ili tanka stijenka mogu se pomaknuti tijekom obrade. Vakuumsko lijevanje nasljeđuje glavni uzorak i dodaje skupljanje, tako da kritične dimenzije trebaju kompenzaciju.
Praktičan pristup je identificirati dimenzije kritične za funkcioniranje i prepustiti dobavljaču da se usredotoči na njih. Uzorak montažne rupe, sjedište ležaja, utor za brtvljenje ili otvor konektora obično su važniji od ukupne duljine kozmetičkog poklopca. Ako je svaka dimenzija označena kao kritična, dobavljač mora odabrati sporiji, skuplji put ili prihvatiti rizik. Kratak pregled tolerancije često može smanjiti troškove bez smanjenja kvalitete.
Materijalno ponašanje također mijenja značenje prototipa. Dio od smole može biti krut u jednostavnom testu savijanja i krt u testu pada. Najlonski dio može preživjeti udar, ali puzati pod stalnim opterećenjem. Strojno obrađeni aluminijski dio može biti čvrst, ali teži od proizvodnog plastičnog dijela. Vakuumski lijevani poliuretanski dio može izgledati kao ABS, ali imati drugačiju otpornost na toplinu. Ove razlike nisu nedostaci; oni su razlozi za testiranje pravog svojstva. Dobavljač bi trebao pitati što dio mora preživjeti, a ne samo kako bi trebao izgledati.
Uobičajeni izvori prerade
- Tanke stijenke ili rebra koja se lome tijekom uklanjanja nosača ili rukovanja.
- Nedostatak propuha na vakuumski lijevanim ili lijevanim dijelovima, što uzrokuje lijepljenje ili kidanje.
- Oštri unutarnji kutovi u CNC dijelovima koje rezač ne može dosegnuti.
- Nerealistične boje ili sjajni ciljevi bez fizičke reference.
- Navedeni navoji ili umetci bez dovoljne debljine stjenke.
- Velike ravne površine koje se deformiraju nakon tiskanja, stvrdnjavanja ili strojne obrade.
- Sklopovi se navode kao zasebni dijelovi bez provjere dopuštenih odstupanja.
Prerada je skupa ne samo zbog drugog dijela. Također troši vrijeme inženjeringa, odgađa pregled i može pomaknuti datum lansiranja. Prototip koji košta malo više, ali dolazi s pravim materijalom i završnom obradom može biti jeftiniji od tri jeftina pokušaja koja nikad ne odgovore na pitanje. To je komercijalni slučaj za rani pregled DFM-a i dobavljača koji je spreman reći da "ova značajka neće raditi kako je nacrtano."
Od prototipa do male količine proizvodnje: kada jedan proces nije dovoljan
Mnogi projekti ne prelaze s jednog prototipa na jedan proizvodni proces. Kreću se kroz lanac. Dizajn se ispisuje kako bi se provjerio obrazac, zatim strojno obrađuje kako bi se provjerilo kritično sučelje, zatim se vakuumski lijeva kako bi se proizvela mala serija za testiranje na terenu, a zatim se dovršava kako bi odgovarao uzorku kupca. Svaki korak odgovara na drugo pitanje. Primopredaje između koraka su mjesto gdje se gubi vrijeme ako su dobavljači isključeni.
Proizvodna platforma na jednom mjestu može pojednostaviti ovaj lanac. Isti tim može pregledati CAD datoteku, preporučiti proces, izraditi glavni uzorak, izraditi silikonski kalup, izliti šaržu i primijeniti završnu obradu. To ne jamči savršen rezultat, ali smanjuje broj prevođenja zahtjeva i broj strana koje mogu pogrešno protumačiti toleranciju. Također olakšava usporedbu prototipa s proizvodnom namjerom, jer isti dobavljač vidi oboje.
Za proizvodnju male količine, vakuumsko lijevanje i CNC obrada često se koriste zajedno. CNC može proizvesti umetke, igle i precizne karakteristike spajanja. Vakuumsko lijevanje može proizvesti okolno kućište u smoli sličnoj proizvodnji. Površinska obrada može ujediniti izgled. Ako će konačni dio biti brizgan, prototip još uvijek može testirati sklapanje, ergonomiju, pakiranje i reakciju kupaca. Cilj nije pretvarati se da je prototip proizvodni dio; to je smanjiti nepoznanice koje ostaju kada proizvodnja započne.
Pitanja koja trebate postaviti prije nego što pošaljete CAD datoteku
Dobar RFQ nije privitak datoteke s riječju "citat" u predmetu. Dobavljaču daje dovoljno konteksta za odabir procesa i označavanje rizika. Sljedeći popis je praktični popis za provjeru za projekt brze izrade prototipova, bez obzira hoće li se dio tiskati, strojno obrađivati, lijevati ili dorađivati.
- Koja je svrha prototipa: provjera prikladnosti, funkcionalni test, uzorak izgleda, probno sklapanje ili demo kupca?
- Koje su dimenzije kritične za funkcioniranje, a koje su kozmetičke ili nekritične?
- Koje je svojstvo materijala najvažnije: krutost, otpornost na udarce, otpornost na toplinu, prozirnost, fleksibilnost ili površinska obrada?
- Koja je sada očekivana količina, a koja bi mogla biti potrebna nakon pregleda?
- Koja je završna obrada površine potrebna i postoji li fizička referenca boje ili teksture?
- Hoće li se dio sastaviti vijcima, umetcima, ljepilima, uskočnim spojevima ili brtvama?
- Koji je traženi datum isporuke i koje su posljedice kašnjenja?
- Koji je format datoteke dostupan: STEP, IGES, STL ili izvorna CAD datoteka?
- Postoje li zahtjevi za povjerljivošću i tko smije vidjeti podatke?
- Koji je način prihvaćanja za prvi članak?
Odgovori ne moraju biti savršeni. Moraju biti dovoljno jasni da bi dobavljač mogao postavljati bolja pitanja. Proizvođač brze izrade prototipova koji dobije ovaj kontekst često može predložiti jeftiniji proces, prikladniji materijal ili promjenu dizajna koja povećava šanse za uspješan prvi proizvod. Taj razgovor je dio usluge, a ne dodatak.
Scenariji industrije: automobilska industrija, potrošačka elektronika, dronovi i robotika
Različite industrije postavljaju različita pitanja o prototipu. U automobilskoj industriji, prototip se može koristiti za provjeru montažnog nosača, dogradnje ukrasa, kućišta konektora ili učvršćenja za montažnu traku. Dio će možda morati biti otporan na vibracije, toplinu ili kemikalije. Vizualni model od smole može potvrditi pakiranje, ali strojno obrađeni ili metalni dio može biti potreban za stvarni slučaj opterećenja. Dobavljač bi trebao znati je li dio ispod haube, unutarnji ili vanjski, jer to mijenja materijal i završava raspravu.
Projekti potrošačke elektronike često se brzo kreću od izgleda do sklapanja. Kućište može zahtijevati glatku obojenu površinu, precizan otvor gumba i uskočno pristajanje koje može preživjeti višekratnu upotrebu. Tiskanje smolom može proizvesti brzi model izgleda. CNC obrada može proizvesti kućište s pravim navojima i umetcima. Vakuumskim lijevanjem može se proizvesti mala serija za fokus grupe ili prodajni uzorci. Površinska obrada može odgovarati željenoj boji i sjaju. Ključ je rano testirati opip i sklop, ne samo oblik.
Projekti drona i eVTOL-a često su usredotočeni na težinu, krutost i integraciju. Prototip ruke, nosača ili kućišta možda će morati biti lagani i čvrsti dok se postavlja oko elektronike. SLS najlon, strojno obrađeni aluminij i FDM materijali ojačani ugljičnim vlaknima mogu igrati ulogu, ali izbor ovisi o opterećenju i okruženju. Prototip koji je pretežak ili previše fleksibilan može dovesti tim u zabludu o konačnom dizajnu.
Projekti robotike često trebaju prilagođene hvataljke, poklopce, nosače i nosače senzora. Prototipom se može grubo postupati, sastavljati i rastavljati mnogo puta ili koristiti u demonstraciji. To čini izdržljivost površine i dizajn pričvršćivača važnima. Strojno obrađeni ili vakuumski lijevani dio s odgovarajućim umetcima može biti korisniji od krhkog tiskanog modela, čak i ako se tiskani model brže proizvodi.
Povjerljivost i globalna dostava
Izrada prototipova često uključuje neobjavljene dizajne, popise kupaca i vrijeme lansiranja. Povjerljivost je stoga proizvodni zahtjev, a ne zakonska naknadna misao. Dobavljač bi trebao moći objasniti tko vidi datoteke, kako je pristup ograničen i kako se pohranjuju fizički uzorci. Jednostavan NDA je koristan, ali nije zamjena za interna pravila rukovanja. Kupac bi također trebao pitati koristi li dobavljač podizvođače i, ako da, kako su te strane pokrivene.
Globalna dostava dodaje još jedan sloj. Prototip će možda morati stići prije pregleda, sajma ili posjeta kupca. Dobavljač bi trebao biti u mogućnosti raspravljati o pakiranju, carinskoj dokumentaciji i načinu otpreme, a da ih ne tretira kao nepovezane s rasporedom proizvodnje. Dio koji je dovršen na vrijeme, ali je u transportu nije pregledan. Dobra komunikacija uključuje praćenje, fotografije prije otpreme i jasnu kontaktnu točku kada se nešto promijeni.
Za inozemne OEM kupce razlike u vremenskim zonama mogu biti korisne ili štetne. Dobavljač koji odgovara jasnim pisanim sažetcima i fotografijama smanjuje potrebu za ponovnim pozivima. Dobavljač koji se oslanja na kratke poruke bez dimenzija ili završnih napomena stvara dvosmislenost. Najbolji radni stil obično je kratki pisani rezime nakon svake odluke: materijal, proces, završna obrada, količina, inspekcija i datum otpreme.
Istražite srodne proizvodne resurse
Ako želite više konteksta o tome kako se 3D ispis, CNC obrada i vakuumsko lijevanje uklapaju u proizvodni program u Kini, sljedeći resursi korisna su polazišta.
Vodič za proizvođače usluga 3D ispisa i CNC obrade u Kini Zhejiang Jiaheng proizvodnja inteligentne opremeČesto postavljana pitanja o uslugama brze izrade prototipova
Što su usluge brze izrade prototipova?
Usluge brze izrade prototipa proizvode fizičke dijelove iz CAD podataka korištenjem procesa kao što su 3D ispis, CNC strojna obrada, vakuumsko lijevanje i završna obrada površine. Koriste se za testiranje oblika, pristajanja, funkcije, izgleda i sastavljanja prije nego što se dizajn pusti u proizvodnju. Najbolje usluge također pružaju DFM povratne informacije i pomažu u odabiru procesa koji odgovara testu.
Trebam li odabrati 3D ispis ili CNC obradu za svoj prototip?
Odaberite 3D ispis kada su brzina, složena geometrija ili niski troškovi postavljanja najvažniji. Odaberite CNC strojnu obradu kada trebate uske tolerancije, prave inženjerske materijale, navoje, umetke ili površinu sličnu proizvodnji. Mnogi projekti koriste oboje: tiskani model za rane provjere obrazaca i strojno obrađeni dio za funkcionalnu provjeru valjanosti.
Koju toleranciju može imati dobavljač brze izrade prototipova?
Ovisi o procesu, materijalu, geometriji i svojstvu. Ispis smolom, SLS najlon, CNC strojna obrada i vakuumsko lijevanje imaju različite prozore mogućnosti. Umjesto da tražite samo jedan broj, identificirajte kritične dimenzije i pitajte dobavljača kako će se one kontrolirati i pregledavati. Realna rasprava o toleranciji korisnija je od paušalne tvrdnje.
Može li vakuumsko lijevanje zamijeniti injekcijsko prešanje za malu seriju?
Vakuumskim lijevanjem može se proizvesti mala serija dijelova koji izgledaju i na dodir su slični lijevanoj proizvodnji, posebno za uzorke prije lansiranja, tržišne testove i količine mostova. Nije trajna zamjena za injekcijsko prešanje. Životni vijek kalupa, svojstva materijala i dugotrajna postojanost su različiti. Pravi izbor ovisi o količini, materijalu i vijeku trajanja programa.
Koji format datoteke trebam poslati za ponudu?
STEP ili IGES obično se preferiraju za strojno obrađene i lijevane dijelove jer čuvaju čvrstu geometriju. STL je uobičajen za 3D ispis, ali može izgubiti fina svojstva ako je mreža gruba. Izvorna CAD datoteka može biti korisna za DFM pregled kada to dopušta povjerljivost. Uvijek uključite jedinice, kritične dimenzije i napomenu o namjeni dijela.
Kako mogu zaštititi svoj dizajn tijekom izrade prototipova?
Koristite NDA, dijelite samo datoteke potrebne za ponudu i pitajte tko će unutar dobavljača imati pristup. Obično je lakše raditi s proizvođačem s jasnim rukovanjem podacima i procesom koji treba znati nego s proizvođačem koji ne može objasniti svoje interne kontrole. Fizičkim uzorcima također treba postupati s istom pažnjom kao i digitalnim datotekama.
Može li se dobavljač prototipa baviti proizvodnjom male količine nakon prototipa?
Mnogi mogu, ali točan put ovisi o procesu. Vakuumsko lijevanje, CNC obrada i završna obrada malih serija mogu premostiti prototip do pilot proizvodnje. Ako će završni dio biti liven injekcijskim prešanjem, prototip još uvijek može potvrditi sklop, ergonomiju i odgovor kupaca dok se proizvodni alat planira.
Što utječe na vrijeme isporuke za usluge brze izrade prototipova?
Na vrijeme isporuke utječu proces, dostupnost materijala, veličina dijela, završna obrada, količina i zahtjevi za inspekcijom. Jednostavan otisak smole može se brzo kretati, dok strojno obrađeni dio s eloksiranjem ili vakuumski lijevana serija s podudaranjem boja zahtijeva više koraka. Dobavljač koji daje realan raspored s ovisnostima je korisniji od onoga koji obećava najkraći mogući datum.
Usluge brze izrade prototipa najbolje funkcioniraju kada se tretiraju kao slijed koraka učenja, a ne kao jedna kupnja. Prvi dio bi trebao odgovoriti na pitanje, drugi bi trebao smanjiti rizik, a treći bi trebao potvrditi da je dizajn spreman za sljedeću fazu. Dobavljač koji se može kretati između ispisa na smoli, najlona i metala, CNC strojne obrade, vakuumskog lijevanja i završne obrade daje projektu više načina da odgovori na ta pitanja bez ponovnog pokretanja razgovora.
Praktični zaključak je jednostavan: definirajte odluku, imenujte kritične dimenzije, odaberite proces koji ih može testirati i zatražite povratnu informaciju DFM-a prije nego što se stroj pokrene. Taj pristup neće svaki prototip učiniti savršenim, ali će rezultat učiniti korisnijim, lakšim za objašnjenje i manjom vjerojatnošću da će se ponoviti. Za tim pod pritiskom rasporeda, to je stvarna vrijednost pouzdanog proizvođača brze izrade prototipova.
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
