- Usluge 3D ispisa

- Usluge CNC strojne obrade

- Usluge vakuumskog lijevanja

- Usluge završne obrade površina

Polieter eter keton 3D ispis: Kontrola procesa, troškovi i vodič za dobavljače
Dio od ZAVIRI-a može izgledati besprijekorno kada napusti pisač, ali i dalje biti lošiji u radu ako polimer nikad ne dosegne pravo polukristalno stanje. Polieter eter keton 3D ispis manje je o učitavanju filamenta visoke temperature, a više o kontroli topline kroz sušenje, ekstruziju, hlađenje, žarenje i inspekciju. Proces je održiv za zahtjevne dijelove, ali samo kada dobavljač temperaturu i kristalnost tretira kao mjerljive rezultate procesa, a ne kao postavke pisača.
Ta je razlika važna u fazi citiranja. ZAVIRI je skupi inženjerski termoplast, a ekstruzija materijala na visokim temperaturama teče sporo. Kupac koji uspoređuje samo cijenu po kubičnom centimetru propustit će veće pokretače troškova: vrijeme grijane komore, strategiju podrške, žarenje, dopuštenje za strojnu obradu, inspekciju i rizik od otpada. Kupac koji uspoređuje samo podatkovnu tablicu propustit će procesni jaz između testnog kupona i pravog nosača, brtve, izolatora ili potrošnog dijela.
Praktičan odgovor je započeti s funkcijom dijela, a ne s nazivom polimera. Ako je dijelu potrebna široka kemijska otpornost, visoka kontinuirana toplina, otpornost na trošenje i krutost na povišenoj temperaturi, PEEK zaslužuje ozbiljnu procjenu. Ako dio uglavnom treba otpornost na toplinu i krutost u suhom okruženju, visokotemperaturna smjesa ugljičnih vlakana, ruta metalnih aditiva ili strojno obrađeni dizajn mogu pružiti predvidljiviji program. Ostatak ovog vodiča objašnjava gdje 3D ispis polieter eter ketona zarađuje, a gdje postaje skupa neusklađenost.
Polieter eter keton 3D ispis: Što proces stvarno zahtijeva
PEEK je polukristalna termoplastika s visokim talištem i jakim profilom svojstava. Kod ispisa ekstruzijom materijala, polimer se zagrijava znatno iznad točke taljenja, nanosi sloj po sloj, a zatim se hladi u kontroliranim uvjetima. Točan profil ovisi o stupnju smole, geometriji mlaznice, geometriji dijela i pisaču, ali opći je smjer jasan: PEEK treba vruću mlaznicu, vruću komoru za izradu i discipliniranu strategiju hlađenja. Stroj koji može postići temperaturu mlaznice, ali ne može zadržati toplinu komore, teško će proizvesti konzistentne dijelove.
Zbog toga je polieter eter keton 3D ispis u drugoj kategoriji od ispisa PLA, PETG ili čak standardnog najlona. Filament će možda trebati osušiti prije upotrebe, površina za izradu mora tolerirati visoke temperature, a atmosfera u komori treba biti stabilna tijekom cijele izrade. Propuh, otvorena vrata i kratki ciklusi predgrijavanja mogu stvoriti toplinske gradijente koji se kasnije pojavljuju kao iskrivljenje, loše prianjanje slojeva ili nedosljedna kristalnost. Ti nedostaci možda neće biti vidljivi na vanjskoj strani dijela.
Uobičajena pogreška je fokusiranje samo na temperaturu mlaznice. Mlaznica topi polimer, ali komora i profil hlađenja utječu na to kako se polimer skrućuje. Sporo, kontrolirano hlađenje općenito podržava kristalnost. Brzo hlađenje može ostaviti materijal u više amorfnom stanju, što može smanjiti kemijsku otpornost i stabilnost dimenzija. Neki dobavljači tiskaju PEEK na nižoj temperaturi komore i oslanjaju se na žarenje nakon ispisa za postizanje kristalnosti. To može funkcionirati, ali prebacuje rizik u korak žarenja i zahtijeva verificirani ciklus za geometriju dijela.
Postoji i dimenzija troškova hardvera. Visokotemperaturni pisači koriste robusnije grijače, izolaciju, motore i toplinske kontrole od standardnih strojeva. Taj se trošak nadoknađuje kroz vrijeme stroja, a ne samo kroz materijal. Za kupca je implikacija jednostavna: tražite stvarni procesni prozor, a ne samo naziv materijala. Pitajte kako dobavljač provjerava jednolikost komore, kako se nosi s toplinskim širenjem tijekom duge izrade i kako bilježi ciklus žarenja.
Zašto kristalnost odlučuje hoće li PEEK dio raditi
PEEK može postojati u amorfnom i polukristalnom obliku. U tiskanom dijelu omjer između njih nije laboratorijska zanimljivost. Utječe na krutost, dimenzijsku stabilnost, kemijsku otpornost i način na koji se dio ponaša pod dugotrajnim opterećenjem. Za zahtjevne primjene općenito se preferira polukristalna struktura jer uređena područja pridonose čvrstoći i otpornosti. Amorfni ili djelomično kristalni dio može biti lakše proizvesti, ali može biti loš u točnim uvjetima u kojima je odabran PEEK.
Brzina hlađenja je glavna poluga. Ako se nataloženi polimer polako hladi unutar vruće komore, polimerni lanci imaju vremena za organiziranje. Ako se brzo ohladi, struktura je zamrznuta u manje uređenom stanju. Geometrija dijela također je važna. Tanki zidovi, oštri kutovi i velika ravna područja gube toplinu različitim brzinama, tako da jedan ispis može sadržavati zone s različitim toplinskim povijesnim podacima. To je jedan od razloga zašto PEEK dijelovi često zahtijevaju izdašne radijuse, postupne prijelaze debljine i dobro planiranu orijentaciju izrade.
Žarenje je druga poluga. Termalni ciklus nakon ispisa može povećati kristaliničnost i ublažiti zaostalo naprezanje, ali također može dovesti do izobličenja ako se dio prebrzo zagrijava ili hladi ili ako nije ispravno poduprt. Pravi ciklus ovisi o debljini presjeka, geometriji i podacima o validaciji dobavljača. Generički recept kopiran iz podatkovne tablice materijala nije plan kontrole procesa. Dobri dobavljači vežu ciklus žarenja za dio, bilježe stvarnu rampu i upijanje i provjeravaju kritične dimenzije nakon ciklusa.
Za kupce, kristalnost bi se trebala pojaviti u razgovoru o kvaliteti. Raspitajte se mjeri li dobavljač, koliko često i na kojem uzorku. Diferencijalna skenirajuća kalorimetrija može pružiti indikaciju kristalnosti, dok provjere gustoće i mehanički kuponi mogu poduprijeti isti zaključak iz drugog kuta. Nije za svaki posao potrebno potpuno laboratorijsko izvješće, ali PEEK dio za kemijsku uslugu, visoku temperaturu ili sigurnosnu funkciju ne bi se trebao oslanjati samo na vizualni pregled.
Proces PEEK 3D ispisa: sušenje, ekstruzija, hlađenje i žarenje
Robusni tijek rada polieter eter keton 3D ispisa je lanac kontrola. Svaki korak štiti sljedeći. Točni parametri pripadaju dobavljaču materijala i platformi pisača, ali slijed je dovoljno dosljedan da se može koristiti kao kontrolni popis za kupnju.
- Potvrdite ocjenu i šaržu smole. PEEK nije jedinstvena roba. Vrste se razlikuju po viskoznosti, sadržaju punila, boji i predviđenoj obradi. Zabilježite seriju i držite je sljedivom do izrade.
- Osušite i zaštitite filament. Vlaga i onečišćenje mogu stvoriti šupljine, površinske nedostatke i nedosljedno istiskivanje. Slijedite raspored sušenja dobavljača smole i održavajte materijal u suhom stanju tijekom izrade.
- Prethodno zagrijte komoru i stabilizirajte stroj. Vruća mlaznica nije dovoljna. Komora, ugradna ploča i okolni hardver trebaju vremena da postignu stabilno stanje prije prvog sloja.
- Ispis s potvrđenim profilom. Temperatura mlaznice, visina sloja, širina ekstruzije, hlađenje i brzina trebaju dolaziti iz kvalificiranog profila za materijal i geometriju, a ne iz pokušaja i pogrešaka na strani kupca.
- Kontrolirajte hlađenje i rizik prekida izgradnje. Duge građevine zahtijevaju stabilnu snagu, temperaturnu kontrolu i plan pauza. Hladan propuh ili neplanirana stanka mogu stvoriti slab sloj koji je kasnije teško otkriti.
- Zapalite i pregledajte. Ciklus nakon ispisa treba biti dokumentiran. Kritične dimenzije, masu, stanje površine i sve ispitne kupone treba provjeriti prema dogovorenom planu.
Dva izbora procesa zaslužuju ranu raspravu. Prva je orijentacija građenja. PEEK dijelovi su često anizotropni jer veza između slojeva nije identična čvrstoći unutar sloja. Ako najveće opterećenje ide poprečno u smjeru sloja, dizajn će možda trebati drugačiju orijentaciju, deblji dio ili sekundarnu operaciju. Drugi je dodatak za strojnu obradu. Mnogi PEEK dijelovi tiskaju se blizu neto oblika, a zatim strojno obrađuju na kritičnim sučeljima jer samo tiskanje možda neće ekonomično izdržati svaku toleranciju.
Uklanjanje potpore još je jedan praktični rizik. PEEK je čvrst, a potporne strukture može biti teško ukloniti bez označavanja površine. Potporni materijal, sloj sučelja i način uklanjanja trebaju biti dogovoreni prije izgradnje. Za zapečaćene ili kemijski izložene dijelove, kupac bi također trebao pitati ostavljaju li nosači otvorene putove ili oštećenje površine koje bi moglo utjecati na rad.
PEEK naspram PPS-CF naspram PAHT-CF: praktična usporedba materijala
Većina PEEK projekata zapravo ne traži PEEK kao naziv. Traže kombinaciju toplinske, kemijske otpornosti, krutosti, ponašanja pri habanju i stabilnosti dimenzija. To otvara usporedbu s drugim rutama visokih performansi. Grafikon ispod je pomoć pri planiranju, a ne podatkovna tablica materijala; uspoređuje relativno opterećenje procesa tri rute koje kupci često pregledavaju zajedno.
Ocjene odražavaju koliko toplinske kontrole, discipline sušenja i pozornosti naknadne obrade zahtijeva svaki put u prilagođenom proizvodnom okruženju. Trebalo bi ih koristiti za uokvirivanje razgovora s dobavljačem, a ne kao zamjenu za testiranje aplikacije.
Relativni procesni zahtjevi za visokotemperaturne polimerne rute
Indikativni rezultati planiranja, a ne izmjerena svojstva materijala
Viši rezultat znači veći zahtjev za toplinskom i procesnom kontrolom u tipičnoj prilagođenoj izradi. Geometrija, platforma pisača i zahtjevi za provjeru valjanosti mogu promijeniti sliku.
Grafikon je koristan jer odvaja materijalnu sposobnost od tereta proizvodnje. PEEK se nalazi na vrhu ljestvice opterećenja, stoga bi trebao biti rezerviran za dijelove gdje njegova kombinacija svojstava stvarno radi. PPS-CF je često praktičniji put za kemijski izložene nosače, učvršćenja i komponente kojima je potrebna visoka toplina plus krutost bez punog lanca PEEK procesa. PAHT-CF je lakši za obradu i može odgovarati strukturnim kućištima, šablonama i laganim nosačima gdje je stalna temperatura niža.
Za timove koji uspoređuju prototipove i proizvodnju male količine, odluka bi trebala uključivati strategiju dorade i tolerancije. Dio PPS-CF ili PAHT-CF može se brže ispisivati i lakše obraditi, ali i dalje treba odgovarajuću debljinu stjenke, orijentaciju vlakana i plan pregleda. PEEK može opravdati svoju cijenu u brtvi, čahuri, kemijskom učvršćenju ili visoko toplinskom izolatoru gdje je kvar skup. Pogrešna usporedba je samo cijena po dijelu; prava usporedba je ukupni trošak provjerenog dijela.
| Razmatranje | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Otpornost na toplinu | Vrlo visoko | visoko | Umjereno do visoko |
| Otpornost na kemikalije | Vrlo visoko | visoko | Umjereno |
| Poteškoće procesa | Vrlo visoko | visoko | Umjereno |
| Pažnja za žarenje | Obično je potrebno | Često se preporučuje | Često se preporučuje |
| Tipično pristajanje | Brtve, čahure, kemijski spojevi, izolatori visoke topline | Kemijski izloženi nosači, dijelovi pumpe, učvršćenja | Kućišta, šablone, lagani strukturni dijelovi |
| Relativni trošak materijala | visokoest | Srednje do visoko | Sredina |
Za kemijski izložene nosače i učvršćenja gdje je PEEK pretjerano specificiran, PPS-CF put je praktična alternativa za visoke temperature. Nudi korisnu ravnotežu krutosti, otpornosti na toplinu i zrelosti procesa za prilagođene dijelove kojima nije potrebna potpuna omotnica svojstava PEEK-a.
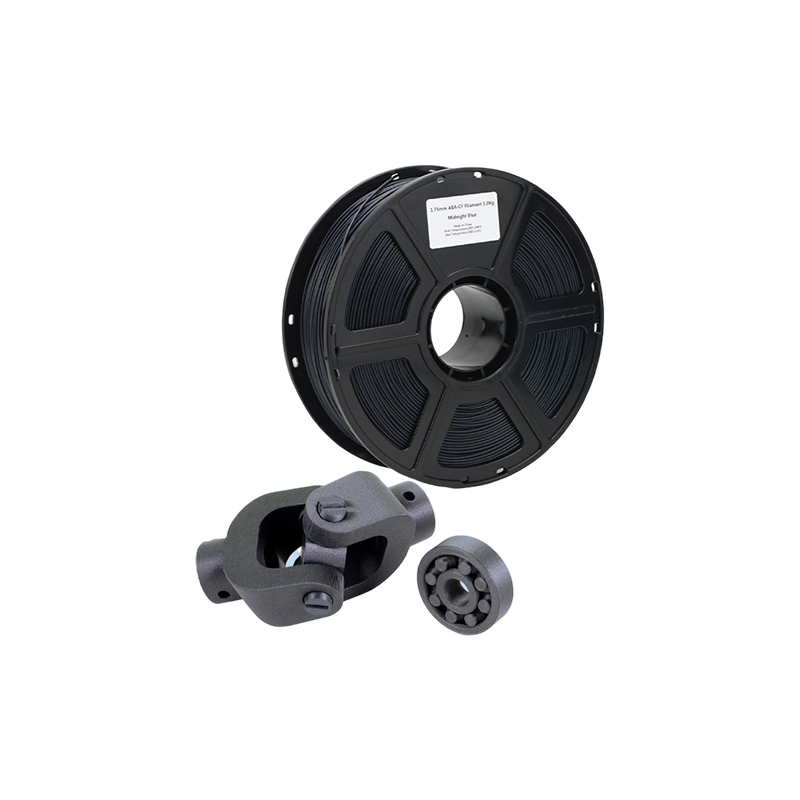 PPS CF 3D ispis karbonskih vlakana za funkcionalne dijelove Opcija visokotemperaturnog FDM materijala za kemijski izložene nosače i učvršćenja kojima je potrebna krutost, otpornost na toplinu i zrelost procesa bez pretjeranih specifikacija na razini PEEK-a. Pogledajte proizvod →
Konačni izbor treba napraviti s crtežom, okruženjem usluge i planom provjere valjanosti. Materijal koji je lakši za ispis ipak može biti neuspješan ako dizajn zanemaruje smjer sloja ili izloženost kemikalijama. Materijal koji je teži za ispis ipak može biti izbor s nižim rizikom ako aplikacija doista treba njegova svojstva. Zato je usporedna tablica materijala polazna točka, a ne narudžbenica.
Pravila dizajna koja PEEK dijelove drže izvan kante za otpad
PEEK je otporan, ali ne oprašta lošu geometriju ispisa. Velika ravna područja, nagle promjene debljine i oštri unutarnji kutovi koncentriraju toplinski stres. Dio može preživjeti ispis i zatim se pomaknuti tijekom žarenja ili strojne obrade. Dizajnirajte toplinsku stabilnost od samog početka, a proces postaje predvidljiviji.
Koristite velikodušne radijuse na unutarnjim kutovima. Postupan prijelaz između debelih i tankih dijelova. Izbjegavajte dugačke raspone bez potpore gdje prvi slojevi moraju nositi vlastitu toplinu. Ako je ravna površina kritična, razmislite o dodatku za strojnu obradu radije nego o ispisu konačne površine. Rebra mogu poboljšati krutost, ali također stvaraju razlike u toplinskoj masi; raspored rebra koji funkcionira u injekcijskom prešanju možda nije najbolji raspored za ekstruziju materijala.
Razmislite o smjeru sloja prije finaliziranja crteža. Ako će PEEK dio vidjeti vlačno opterećenje preko slojeva, dizajn će možda trebati veću debljinu presjeka ili drugačiju orijentaciju izrade. Ako će se dio strojno obrađivati nakon tiskanja, ostavite dovoljno zaliha za završnu operaciju i definirajte referentne točke koje će preživjeti žarenje. Lijepa otisnuta površina nije korisna ako se kritični provrt pomiče nakon toplinske obrade.
Tolerancije zaslužuju poseban razgovor. Ispis može držati praktičan opseg tolerancije za mnoge značajke, ali PEEK-ovo toplinsko širenje i ponašanje skupljanja otežavaju uske tolerancije na dugim dimenzijama. Kada crtež zahtijeva dosjeda ležaja, utore za brtvljenje ili ravnost na velikoj površini, planirajte preciznu CNC završnu obradu. To je često najekonomičniji način kombiniranja svojstava materijala PEEK-a s dimenzionalnom kontrolom strojne obrade.
Kada PEEK ispisi zahtijevaju niske tolerancije, precizno CNC glodanje često je završni korak koji dizajn čini praktičnim. Može uspostaviti datume, očistiti kritična sučelja i dovesti dio u dogovoreni plan inspekcije bez prisiljavanja pisača da drži svaku toleranciju u jednoj operaciji.
 Precizno CNC glodanje za PEEK i kalupe niske tolerancije Opcija strojne obrade za određivanje referentnih točaka, čišćenje kritičnih sučelja i rukovanje kalupima velikog formata kada tiskani PEEK dijelovi trebaju strože tolerancije. Pogledajte proizvod →
Također razmislite o sklapanju. Dijelovi od PEEK-a mogu se spajati umetcima, spojnicama ili ljepilom, a svaka metoda ima temperaturno ograničenje. Dizajn koji je stabilan na sobnoj temperaturi može olabaviti nakon ponovljenih ciklusa zagrijavanja. Ako će dio biti zapečaćen, provjerite da ispisana površina i tragovi strojne obrade ne stvaraju puteve curenja. Ako će kliziti ili se okretati, provjerite smjer trošenja u odnosu na orijentaciju sloja.
Što povećava cijenu 3D ispisa polieter eter ketona
PEEK je skup prije nego se pisač pokrene. Trošak materijala je visok, stroj je specijaliziran, a gradnja ide sporo. To su samo vidljivi troškovi. Realna ponuda također odražava sušenje, predgrijavanje komore, dugu zauzetost stroja, žarenje, inspekciju, uklanjanje nosača i rizik od otpada. Kupci koji uspoređuju samo cijenu filamenta bit će iznenađeni razlikom između dobavljača.
- Materijal i veličina serije. Male narudžbe mogu nositi materijalnu premiju jer dobavljač mora otvoriti, osušiti i kvalificirati seriju za kratku nakladu.
- Strojno vrijeme. Izrada na visokim temperaturama je spora, a zagrijana komora troši energiju prije nanošenja prvog sloja.
- Geometrija i podrška. Visoki dijelovi, gusti nosači i težak pristup povećavaju vrijeme izrade i naknadnu obradu.
- Žarenje i učvršćenje. Kontrolirani toplinski ciklus može zahtijevati namjenske uređaje za sprječavanje izobličenja.
- Dodatak za strojnu obradu. Near-net ispis plus CNC završna obrada mogu biti predvidljiviji od ispisa do konačne tolerancije.
- Inspekcija. Izvješća o dimenzijama, sljedivost materijala i ispitni kuponi povećavaju troškove, ali smanjuju rizik od prihvaćanja dijela koji se ne može potvrditi.
- Otpad i prerada. PEEK ne tolerira prečace procesa. Dobavljač koji nudi ponudu bez naknade za otpad može nadoknaditi troškove negdje drugdje.
Razgovor o troškovima stoga treba započeti prijavom i kriterijima prihvaćanja. Ako je dio nekritično učvršćenje, može biti dovoljan jednostavniji plan inspekcije. Ako je dio kemijska brtva ili izolator visoke topline, trošak validacije dio je proizvoda. Dobar će dobavljač odvojiti jednokratni inženjering, trošak izgradnje, završnu obradu i inspekciju kako bi kupac mogao vidjeti kamo ide novac.
Volumen mijenja jednadžbu, ali ne uklanja opterećenje procesa. PEEK nije materijal kod kojeg velika narudžba automatski postaje jeftina. Dobavljač će možda trebati namjenske uređaje, sljedivost serije i stabilan profil ispisa prije skaliranja. Za rad po narudžbi male količine, praktični cilj je prvo ponovljivost, a zatim poboljšanje cijene kroz ugniježđivanje, izgled izrade i učinkovitost završne obrade.
Kada usluga PEEK 3D ispisa ima smisla, a kada nema
Usluga PEEK 3D ispisa ima najviše smisla kada je dio geometrijski složen, volumen je nizak do umjeren, a primjena zahtijeva kombinaciju topline, kemijske otpornosti i mehaničkih svojstava materijala. Funkcionalni prototipovi, male proizvodne serije, zamjenski dijelovi i dizajni s unutarnjim kanalima ili konsolidiranim sklopovima prirodni su kandidati. Ispis također može skratiti put od iteracije dizajna do dijela koji se može testirati kada je alternativa dugi kalup ili program strojne obrade.
Ima manje smisla kada je dio jednostavan, velik i geometrijski pogodan za strojnu obradu. Obični blok, prsten ili ploča mogu biti brži i ekonomičniji u obliku PEEK materijala, posebno kada su potrebne niske tolerancije. Ispis je također loš kada je dizajnu potrebna završna obrada površine koja bi zahtijevala opsežan ručni rad ili kada će dio biti izložen uvjetima izvan PEEK-ove prikladnosti, kao što je trajno izlaganje ultraljubičastom zračenju bez zaštite. PEEK je čvrst materijal, ali nije univerzalan materijal.
Pitanje volumena je važno. Pri vrlo maloj količini ispis izbjegava alate i može brzo isporučiti složen oblik. Pri većem volumenu, ekonomija se može pomaknuti prema kompresijskom kalupljenju, strojnoj obradi ili drugom procesu, ovisno o geometriji i toleranciji. Točan odgovor nije pravilo temeljeno na jednoj količini. To je usporedba ukupnih troškova, vremena isporuke, rizika i vrijednosti slobode dizajna.
Za učvršćenja, kućišta i lagane konstrukcijske dijelove gdje je kontinuirana temperatura niža od PEEK-ovog raspona, PAHT-CF može biti praktičniji put od najlonskih karbonskih vlakana za visoke temperature. Može smanjiti opterećenje procesa dok još uvijek daje korisnu krutost i toplinske performanse za mnoge industrijske dijelove.
 PAHT CF visokotemperaturni 3D ispis od najlonskih karbonskih vlakana Praktična FDM ruta za lagane konstrukcijske elemente i kućišta kojima je potrebna krutost i toplinska izvedba ispod PEEK raspona, s jakim omjerom čvrstoće i težine. Pogledajte proizvod →
Dobar pružatelj usluga reći će vam kada PEEK nije najbolja upotreba proračuna. To nije neuspjeh u prodaji; to je znak da dobavljač ocjenjuje aplikaciju. Zatražite usporedni prikaz PEEK-a, smjese za visoke temperature i strojno obrađene ili metalne rute ako su te opcije relevantne. Najbolji put je onaj koji zadovoljava funkciju s najmanje nekontroliranih rizika.
Provjere kvalitete na zahtjev od proizvođača PEEK 3D ispisa
Kontrola kvalitete za PEEK trebala bi biti proporcionalna riziku. Vizualna provjera nije dovoljna za kemijsku brtvu, izolator visoke topline ili nosivu konzolu. Kupac treba tražiti dokaz da su materijal, stroj i toplinski ciklus kontrolirani. Točan paket može varirati, ali kategorije su dosljedne.
- Sljedivost materijala. Moraju biti dostupni stupanj, serija, potvrda dobavljača i povijest skladištenja. Ako dobavljač ne može identificirati seriju, zahtjeve za vlasništvo je teško braniti.
- Evidencija o sušenju i skladištenju. Jednostavan zapisnik može pokazati da je filament osušen i zaštićen prije izrade.
- Graditi rekord. Pisač, mlaznica, visina sloja, temperatura komore, orijentacija građe i svaki prekid treba dokumentirati.
- Rekord žarenja. Brzina povećanja, temperatura namakanja, vrijeme zadržavanja, brzina hlađenja i upotrijebljeni uređaj trebaju biti sljedivi do dijela ili serije.
- Izvješće o dimenzijama. Kritične značajke treba mjeriti nakon žarenja i završne obrade, ne prije.
- Validacija materijala. Podaci o gustoći, kristaliničnosti ili mehaničkim kuponima mogu poduprijeti tvrdnju o procesu, posebno za novi materijal ili kritičnu primjenu.
- Nedestruktivni pregled. Vizualni pregled, provjera mase i, gdje je opravdano, CT ili ultrazvučni pregled mogu otkriti unutarnje šupljine ili nedostatke slojeva.
Pitajte kako dobavljač rješava neuspjelu izgradnju ili neuspjelu inspekciju. PEEK dio koji je izvan tolerancije nakon žarenja ne bi se trebao tiho prerađivati bez novog plana inspekcije. Kupac bi trebao znati je li dio rashodovan, prerađen ili prihvaćen s odstupanjem. Ta razina discipline vrednija je od sjajne brošure.
U kvalitetan razgovor spada i povjerljivost. PEEK dijelovi često se pojavljuju u razvoju novih proizvoda, a crteži mogu otkriti funkciju sklopa. Dobavljač koji upravlja globalnim OEM radom trebao bi imati jasan pristup kontroli datoteka, pristupu i projektnoj komunikaciji. Kupac ne bi trebao birati između transparentnosti procesa i zaštite intelektualnog vlasništva.
Gdje se Jiaheng uklapa u program izgradnje visokih performansi
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. radi kao partner za preciznu proizvodnju na jednom mjestu, a ne kao jednoprocesna tiskara. Objavljeni raspon usluga pokriva 3D ispis, CNC strojnu obradu, vakuumsko lijevanje i replikaciju te završnu obradu površina. Ta je kombinacija korisna kada se PEEK procjena pretvori u širi program s polimernim prototipovima, metalnim nosačima, kopijama silikonskih kalupa i kozmetičkom završnom obradom.
Objavljena linija za 3D ispis uključuje SLA smolu, DLP smolu, SLS najlon, SLM metal i FDM plastiku. Unutar FDM-a, stranice materijala uključuju standardne PLA, PETG i ABS, plus opcije za visoke temperature kao što su HT-PLA, PAHT-CF i PPS-CF. SLS asortiman uključuje crni najlon, bijeli najlon i najlon sa staklenim vlaknima. Asortiman SLM uključuje legure aluminija, nehrđajućeg čelika, legure titana i alatnog čelika. Te rute ne zamjenjuju validirani PEEK proces, ali kupcu daju praktične alternative kada aplikacija ne treba punu PEEK omotnicu.
Za program koji počinje sa zahtjevom sličnim PEEK-u, prvi korak je odvajanje obaveznih svojstava od željenog materijala. Ako su kemijska otpornost i stalna toplina bitni, PEEK može ostati referenca. Ako dio uglavnom treba krutost, otpornost na toplinu i laganu strukturu, PPS-CF ili PAHT-CF mogu biti dovoljni. Ako je dijelu potrebna čvrstoća na metalnoj razini ili toplinska vodljivost, SLM titan ili nehrđajući čelik mogu biti bolji put. Ako je dizajnu potrebna glatka kozmetička površina ili kućište usklađene boje, opcije završne obrade površine postaju dio plana.
Jiaheng također podržava CNC glodanje, CNC tokarenje i precizno CNC glodanje, što je važno za PEEK dijelove koji trebaju čvrsta sučelja nakon ispisa. Vakuumsko lijevanje i replikacija silikonskog kalupa mogu podržati proizvodnju mostova ili kopije male količine kada to materijal i geometrija dopuštaju. Bojanje, premazivanje, lasersko graviranje, poliranje, pjeskarenje, galvanizacija, eloksiranje i obrada prozirnih dijelova zaokružuju stranu naknadne obrade. Vrijednost nije u tome što svaki projekt koristi svaku uslugu; to je da se primopredaja između tiskanja, strojne obrade, dorade i inspekcije može upravljati na jednom mjestu.
Budući da PEEK nije naveden među stranicama objavljenog materijala, kupac s obaveznim zahtjevom za PEEK trebao bi to podnijeti ranije. Tim može pregledati crtež, temperaturu, izloženost kemikalijama, toleranciju i volumen, a zatim potvrditi odgovara li PEEK ili je usporediva ruta praktičnija. Taj je razgovor korisniji nego forsirati svaki dio visokih performansi u jedno ime materijala.
Nabavka PEEK 3D tiskanih dijelova: proizvođač, dobavljač ili veletrgovac?
Riječi proizvođač, dobavljač i veletrgovac često se koriste kao sinonimi u nabavi, ali znače različite stvari za prilagođeni PEEK dio. Proizvođač kontrolira proces ispisa, toplinskog ciklusa, strojne obrade i inspekcije. Dobavljač može koordinirati rad, ali ne i biti vlasnik procesa. Veletrgovac je relevantniji za standardne oblike zaliha, filamente ili komponente kataloga nego za prilagođeni tiskani dio sa zapisom o potvrdi valjanosti. Za kritičnu PEEK komponentu, kupac bi trebao znati tko zapravo kontrolira proces.
To ne znači da dobavljač ne može biti koristan. Sposoban dobavljač može upravljati komunikacijom, kvalitetnom dokumentacijom, logistikom i višestrukim procesima. Rizik se pojavljuje kada kupac pretpostavi da je dobavljač proizvođač, a zatim otkrije da procesni zapis kontrolira treća strana. Pitajte izravno: tko tiska dio, tko ga žari, tko ga strojno obrađuje i tko potpisuje izvješće o inspekciji? Ako se odgovor mijenja u svakom koraku, odgovornost za kvalitetu mora biti jasna.
Dobar zahtjev za ponudu za PEEK 3D ispis trebao bi uključivati crtež, funkciju dijela, radnu temperaturu, izloženost kemikalijama, očekivani životni vijek, kritične dimenzije, zahtjev za površinu, razinu inspekcije i ciljanu količinu. Također treba navesti je li PEEK obavezan ili dobavljač može predložiti alternativu. Ta zadnja točka može značajno uštedjeti vrijeme i troškove.
Za globalne OEM programe rano dodajte komercijalne zahtjeve: Incoterms, pakiranje, označavanje, povjerljivost i kontrola promjena. Nisku cijenu po komadu može poništiti pošiljka koja stigne bez odgovarajuće dokumentacije ili dio koji se ne može pratiti do serije materijala. Odluka o odabiru izvora trebala bi se temeljiti na ukupnom isporučenom paketu, a ne samo na retku ponude.
Prijave gdje PEEK 3D ispis zaslužuje svoje mjesto
PEEK se često procjenjuje u automobilskoj industriji, zrakoplovnoj industriji, industriji nafte i plina, poluvodiču, medicinskoj opremi, robotici i industrijskim strojevima. Zajednička nit nije samo jedna industrija; to je kombinacija topline, kemikalija, trošenja i težine. Dio koji vidi samo zrak sobne temperature možda neće trebati PEEK. Dio koji doživljava vruću tekućinu, opetovano čišćenje ili dugotrajno opterećenje na povišenoj temperaturi ima jače kućište.
U automobilskoj i industrijskoj opremi PEEK se može uzeti u obzir za komponente ispod haube, brtve, čahure, habajuće jastučiće i učvršćenja koja su izložena toplini ili kemikalijama. U nafti i plinu, kemijska otpornost i dimenzionalna stabilnost mogu biti važni za brtve, izolatore i komponente u bušotini, iako su zahtjevi za validaciju strogi. U proizvodnji poluvodiča i elektronike, PEEK se može pojaviti u rukovanju pločicama, ispitnim uređajima i izolacijskim dijelovima gdje su stvaranje čestica i izloženost kemikalijama važni. U medicinskoj opremi PEEK se koristi u instrumentima i komponentama uređaja, ali aplikacije koje dolaze u kontakt s pacijentima ili one koje se mogu implantirati zahtijevaju regulatorni put koji je odvojen od procesa ispisa.
Programi robotike i dronova ili eVTOL-a često počinju smanjenjem težine. PEEK može biti koristan tamo gdje polimerni dio za visoke temperature također mora biti jak i kemijski otporan, ali nije automatski najlakši ili najekonomičniji izbor. Visokotemperaturna smjesa od karbonskih vlakana, metalni aditivni dio ili strojno obrađeni aluminijski dizajn mogu biti bolji za određeni nosač ili kućište. Točan odgovor ovisi o putu opterećenja, toplinskoj izloženosti i obujmu proizvodnje.
Potrošačka elektronika još je jedno područje u kojem bi se izbor materijala trebao preispitati. PEEK može pružiti otpornost na toplinu i dimenzionalnu stabilnost u unutarnjim elementima, ali kozmetička kućišta često trebaju površinsku obradu i kontrolu boje što je lakše s drugim polimerima. Ako je dio funkcionalna unutarnja komponenta, PEEK može biti opravdan. Ako se radi o vidljivoj ljusci, troškovi završne obrade i rizik od površinskih nedostataka mogu nadmašiti materijalnu korist.
Uobičajeni način kvara je određivanje PEEK-a za svaku aplikaciju visokih performansi bez provjere stvarnog stanja usluge. Bolji pristup je navesti zahtjeve, rangirati ih i testirati dvije najbolje rute materijala. To je više posla na prednjem dijelu, ali smanjuje mogućnost skupog dijela koji rješava krivi problem.
FAQ: 3D ispis polieter eter ketona
Je li polieter eter keton 3D ispis moguć na normalnom stolnom pisaču?
Obično ne. PEEK treba visokotemperaturni hotend, grijanu komoru, građevnu površinu koja tolerira toplinu i kontroliranu strategiju hlađenja. Standardni stolni pisač može postići visoku temperaturu mlaznice na papiru, ali često ne može zadržati temperaturu komore ili upravljati toplinskim opterećenjem za pouzdanu izradu. Čak i na sposobnom stroju, postupak zahtijeva potvrđeni profil i žarenje nakon tiska.
Koje temperature mlaznice i komore trebaju PEEK?
Točne vrijednosti ovise o stupnju i pisaču, ali PEEK se obrađuje znatno iznad standardne inženjerske plastike. Temperature mlaznice obično su iznad 350 C, a temperature komore često su u rasponu od 150 C do 200 C. Neki procesi koriste nižu temperaturu komore i oslanjaju se na žarenje. Kupci bi trebali tražiti dobavljačev potvrđeni prozor umjesto jednog broja kopiranog iz podatkovne tablice.
Zašto je PEEK-u potrebno žarenje nakon tiska?
Žarenje može povećati kristaliničnost i ublažiti zaostalo naprezanje od građenja sloj po sloj. To može poboljšati dimenzijsku stabilnost i podržati profil svojstva koji aplikacija očekuje. Rizik je da loše kontrolirano žarenje može iskriviti dio. Ciklus treba uskladiti s geometrijom i debljinom stijenke, s provjerom dimenzija nakon ciklusa.
Je li 3D tiskani PEEK jednako jak kao strojno obrađeni PEEK?
Ne automatski. Ekstruzija materijala stvara granice slojeva, tako da dio može biti anizotropan. Tiskani i žareni PEEK dio može se dobro ponašati u kompresiji ili u smjerovima koji su poravnati sa slojevima, ali možda neće odgovarati strojno obrađenom dijelu u svim smjerovima. Za visoko opterećene dijelove, dizajn bi trebao uzeti u obzir orijentaciju slojeva i možda će biti potrebna strojna obrada, deblji dijelovi ili drugačiji proces.
Mogu li se PEEK dijelovi strojno obrađivati nakon 3D ispisa?
Da. Mnogi dijelovi visokih performansi tiskaju se blizu neto oblika i zatim strojno obrađuju na kritičnim sučeljima. To može poboljšati toleranciju, ravnost i završnu obradu površine. Plan obrade trebao bi uzeti u obzir stanje naprezanja tiskanog materijala i ciklus žarenja, a završna inspekcija trebala bi se dogoditi nakon svih toplinskih i strojnih koraka.
Koliko košta PEEK 3D ispis?
Ne postoji korisna jedinstvena cijena bez geometrije i razine validacije. Materijal, strojno vrijeme, uklanjanje nosača, žarenje, strojna obrada, inspekcija i rizik od otpada doprinose. Mali, jednostavni dio i veliki, kritični dio mogu se jako razlikovati. Najbolji pristup je ponuditi dio s jasnim planom inspekcije i posebnim dodatkom za inženjering i završnu obradu.
Je li PEEK hrana sigurna ili biokompatibilna?
Nemojte tretirati "PEEK" kao opće odobrenje. Primjene u kontaktu s hranom i medicinske primjene ovise o specifičnom stupnju, aditivima, obradi, čišćenju i regulatornom putu. Tiskani dio također može imati karakteristike površine i poroznosti koje se razlikuju od strojno obrađenog ili lijevanog dijela. Te aplikacije zahtijevaju poseban pregled sukladnosti, a ne samo ime materijala.
Koja je razlika između PEEK i PPS-CF za 3D ispis?
PEEK općenito nudi višu gornju granicu svojstva, posebno u otpornosti na toplinu i kemikalije, ali također zahtijeva veću kontrolu procesa i troškove. PPS-CF je visokotemperaturna smjesa karbonskih vlakana koja može biti praktičan izbor za učvršćenja, nosače i kemijski izložene dijelove kojima nije potrebna puna PEEK ovojnica. Pravi izbor ovisi o stanju usluge i planu validacije.
Kako mogu zatražiti ponudu od proizvođača PEEK 3D ispisa?
Pošaljite crtež, funkciju, radnu temperaturu, izloženost kemikalijama, kritične dimenzije, zahtjev za površinu, razinu inspekcije i ciljanu količinu. Navedite je li PEEK obavezan ili se mogu predložiti alternative. Pitajte tko kontrolira tiskanje, žarenje, strojnu obradu i inspekciju. Ta će informacija proizvesti korisniji citat od samog crteža.
Isporučuje li Jiaheng PEEK 3D ispis?
PEEK nije naveden među stranicama objavljenog materijala. Dostupne rute uključuju SLS najlon, PPS-CF, PAHT-CF, drugu FDM plastiku, SLA i DLP smole, SLM metale, CNC strojnu obradu, vakuumsko lijevanje i završnu obradu površina. Ako je PEEK obavezan, podijelite zahtjeve za prijavu kako bi tim mogao potvrditi odgovara li to ispravno ili je usporediva ruta praktičnija.
Nastavite istraživati rutu proizvodnje
Ako uspoređujete PEEK zahtjev s drugim rutama visokih performansi, pomaže vam vidjeti cijeli raspon procesa prije nego što se donese odluka o materijalu. Proizvodna platforma na jednom mjestu može usporediti polimerni tisak, metalni tisak, CNC doradu i površinsku obradu u jednom kvalitetnom razgovoru.
Najkorisniji sljedeći korak je staviti crtež i uvjete usluge jedan pored drugog. To dobavljaču daje dovoljno informacija da preporuči PEEK, visokotemperaturnu smjesu, metalni put ili strojno obrađen dizajn bez nagađanja. Također daje kupcu jasnu osnovu za usporedbu cijene, vremena isporuke i rizika.
Polieter eter keton 3D ispis je jaka opcija za pravi dio, ali nije prečac oko inženjerstva. Materijal nagrađuje kontrolirano sušenje, stabilnu toplinu komore, promišljenu orijentaciju, dokumentirano žarenje i inspekciju nakon toplinske obrade. Kažnjava pretpostavke. Dobavljač koji može objasniti te kontrole vredniji je od onoga koji jednostavno navodi PEEK na stranici materijala.
Za kupce, praktični put je definirati funkciju, rangirati zahtjeve i usporediti najmanje dvije rute. PEEK može biti točan odgovor za kemijsku brtvu, izolator visoke topline ili potrošni dio. PPS-CF, PAHT-CF, SLS najlon, SLM metal, precizni CNC ili kombinacija mogu biti bolji odgovor za nosač, kućište, učvršćenje ili prototip. Cilj nije izbjeći PEEK. Cilj je koristiti ga tamo gdje njegova svojstva rješavaju stvarni problem i gdje se proces može potvrditi.
-
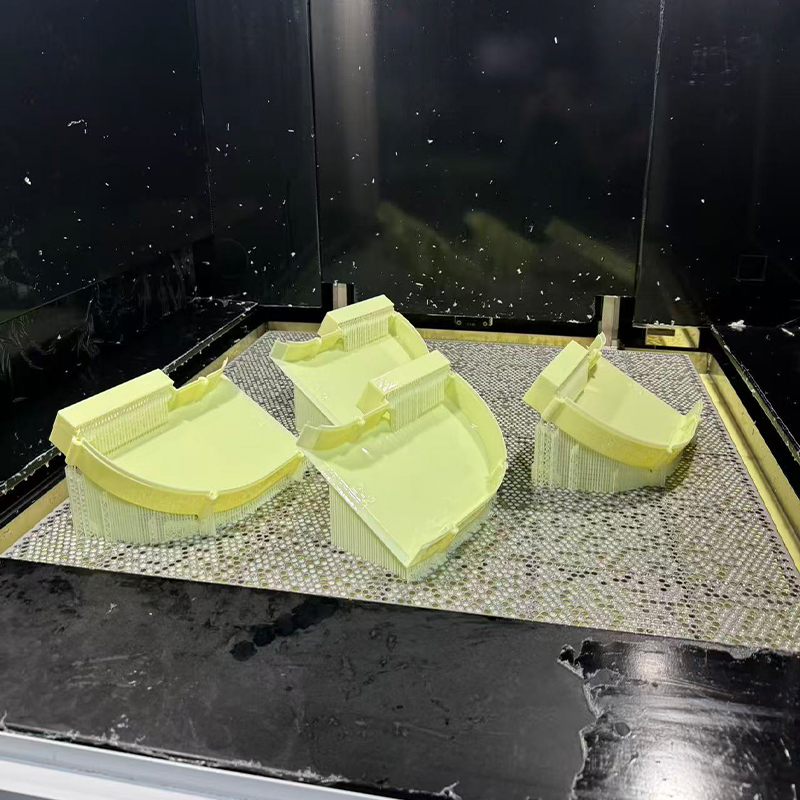 Usluga 3D ispisa od smole nalik žutom ABS-u
-
 Usluga 3D ispisa od aluminijske legure AlSi10Mg
-
 PAHT+CF usluga 3D ispisa materijala od visokotemperaturnog najlona ojačanog karbonskim vlaknima
-
 PPS+CF Usluga 3D ispisa materijala ojačanog karbonskim vlaknima
-
 Usluga 3D ispisa od gotovo bijele smole
-
 Usluga 3D ispisa standardnih FDM materijala (PLA, PETG, ABS)
Podaci za kontakt
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJTE
-

Zgrada 7, br. 188, dio Hongni ceste Zha Wang, podokrug Danghu, grad Pinghu, grad Jiaxing, provincija Zhejiang, Kina
Autorska prava © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrated Smart Manufacturing Platform Proizvođači
